Introduction : L'importance de la compréhension de l'extrudeuse dans la fabrication moderne
Aujourd'hui, le terme "extrudeuseLe terme "extrudeuse" est généralement utilisé avec désinvolture, mais derrière lui se cache un composant fondamental de l'équipement de transformation des matières plastiques, du caoutchouc, des aliments et des métaux. Une extrudeuse n'est pas simplement une machine : c'est le centre des opérations qui convertit les matières premières en différentes formes, profils ou granulés. Cette opération est synonyme de précision, de cohérence et d'efficacité. Qu'il s'agisse d'une usine de tuyaux en plastique, d'une ligne d'isolation de câbles, d'une ligne alimentaire ou d'une station de composition, comprendre ce qu'est une extrudeuse et comment elle fonctionne vous permet d'optimiser les processus, la maintenance, la qualité et les coûts.
Dans cet article, nous discuterons de ce qu'est une extrudeuse, de ses composants et de ses mécanismes, de son fonctionnement par étapes, des différents types d'extrudeuses, des matériaux traités, des applications disponibles, de la conception de l'extrudeuse et des tendances futures anticipées. À la fin, vous aurez une solide compréhension des systèmes d'extrusion, vous en choisirez un, vous dépannerez les performances de votre extrudeuse et vous alignerez la maintenance de votre extrudeuse sur le monde réel.
Définition de l'extrudeuse : Concepts fondamentaux
À la base, une extrudeuse est un appareil mécanique qui presse ou transporte des matières premières - telles que des granulés, des substances en poudre, des pellets ou des boues - à travers une ouverture rectangulaire ou une filière, et qui applique de la chaleur et des combinaisons si nécessaire. Il en résulte la production d'un produit continu avec une section transversale constante.
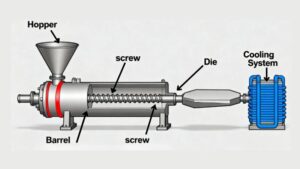
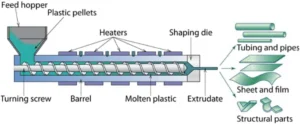
Dans l'extrusion du plastique, la résine brute est transférée d'une trémie à un conteneur cylindrique chauffé qui contient une lame (ou des lames) rotative(s). La vis se déplace vers l'avant, provoquant l'écoulement de la matière vers l'avant, ce qui génère de la chaleur et des frottements. Le cylindre chauffé augmente la température de la matière, la matière est fondue et le polymère fondu passe ensuite à travers une filière pour prendre la forme voulue, qui est ensuite refroidie et solidifiée.
Le résultat : un profil cohérent tel qu'un tube, une feuille, un tuyau, un film ou des brins, qui dépendent tous de la filière. Cette procédure continue est différente du processus continu d'extrusion, qui est utilisé pour créer des produits en vrac tels que le plastique moulé par injection.
Par conséquent, le terme "extrudeuse" couvre les composants clés de la machine ainsi que les composants supplémentaires situés en amont ou en aval : systèmes d'alimentation, trémies, barils, vis, moteurs d'entraînement, matrices, équipements supplémentaires et système de contrôle. L'extrudeuse est l'"ingénieur" de la matière première qui est transformée en une forme.
La compréhension de l'extrudeuse est cruciale en raison de sa configuration : la géométrie des vis, les zones de chauffage des cylindres, la forme de la filière, la ligne de refroidissement et le taux de rebut.
Principaux composants d'une extrudeuse
Pour comprendre le fonctionnement d'une extrudeuse, il faut en connaître les éléments essentiels. Bien que différentes conceptions soient utilisées par différentes industries (plastique, alimentaire, caoutchouc et métal), les composants fondamentaux sont toujours utilisés.
- Trémie / chasse d'eau
La matière première se présente souvent sous forme de boulettes, de granulés ou de poudre et est introduite par la trémie située à l'arrière de la machine. La gorge de l'aliment est reliée à celle de la trémie. De nombreux problèmes de qualité sont attribués à des problèmes d'alimentation (quantités variables d'aliments, d'humidité ou de taille).
- Tonneau (cylindre)
Les barils sont des cylindres chauffés qui contiennent les vis. Il est généralement divisé en zones chauffées, chacune ayant son propre régulateur de température. Son climat est idéal pour fondre, presser et transférer la substance. De nombreux tonneaux sont dotés d'une surface trempée ou nitrurée, en fonction de l'état d'usure.
- vis
La vis (ou les deux vis) est le centre de l'extrudeuse. Elle tourne à l'intérieur du récipient, transférant la matière vers l'avant tout en comprimant, fondant, combinant et pressant. La configuration des vis (la profondeur de vol, le pas et le taux de compression) est cruciale.
- Matrice / moule ou exposition
À l'avant de l'extrudeuse, la filière convertit le matériau fondu en la forme continue souhaitée (tuyau, feuille, film, brins). La filière doit être fabriquée avec précision et correspondre au produit.
- Système d'entraînement
Le moteur, le réducteur, le coupleur et le train de roues assurent le mouvement de la ou des vis. La vitesse est généralement contrôlée par des variateurs de fréquence (VFD) qui modifient la fréquence des vis et le volume de production.
- Mécanismes de chauffage et de refroidissement
Le tonneau contient des réchauffeurs (à bande ou à induction) ainsi que des ventilateurs ou des dispositifs de refroidissement pour contrôler le gradient de température. Le refroidissement en aval (bains d'eau, rouleaux refroidisseurs ou calibrage sous vide) est essentiel pour solidifier l'extrudat.
- Système de contrôle et autres éléments auxiliaires
Les extrudeuses modernes sont équipées de capteurs, d'ordinateurs, d'entraînements, de moteurs et de systèmes d'alimentation. Des équipements supplémentaires en amont et en aval (sécheur de matières, alimentateur, évent) et des équipements en aval (transport, coupeurs, bobineuses) complètent la ligne d'extrusion.
Comment fonctionne une extrudeuse : Mécanisme étape par étape
La décomposition du processus en étapes facilite la compréhension de la fonctionnalité de l'extrudeuse :
Étape 1 : Alimentation/Convoyage
La matière première est transférée dans la trémie, puis introduite dans le baril par gravité ou par un autre système. La vis commence alors à faire avancer la matière solide. À ce stade, la substance est encore compacte et à la température ambiante.
Étape 2 : Fusion / Plasticisation
Au fur et à mesure que la substance descend le long du cylindre, la friction entre la vis et le cylindre, ainsi que la chaleur externe, font fondre la substance et la transforment en matière plastique. La géométrie du canal favorise le compactage de la matière, ce qui entraîne une diminution de la profondeur du canal, une augmentation de la pression et une fusion uniforme.
Étape 3 : Homogénéisation et Combinaison
Dans la zone de fusion, les éléments qui cisaillent et mélangent (que l'on trouve principalement dans les machines à double vis) sont responsables de la dispersion de l'additif, de la distribution uniforme de la couleur et de la libération des substances volatiles. Les extrudeuses à double vis ont une propension particulière à la minutie.
Étape 4 : Mesure et Génération de Pression
La section qui mesure la pression est responsable de la création de la pression nécessaire pour faire passer la substance fondue à travers la filière. Les derniers étages de la vis ont une pression et un débit constants destinés à assurer la stabilité des dimensions de l'extrudat.
Étape 5 : Transformation par filière
La substance fondue est transportée jusqu'à la filière où elle est forcée à travers une ouverture prédéfinie qui définit sa section (par exemple, l'alésage d'un tuyau, la fente d'un film ou le canal d'un profilé). La forme de la filière influe sur la forme finale du produit.
Étape 6 : Refroidissement / Solidification
Après la filière, l'extrudat doit être refroidi pour conserver sa forme et ses propriétés. Les méthodes de refroidissement comprennent les bains d'eau, la climatisation, le calibrage par aspiration ou le laminage. Un refroidissement efficace est opportun et permet d'éviter les déformations ou les défaillances.
Étape 7 : Tirage, Élimination ou Cuisson
Une fois que l'extrudat est ferme, il est tiré par un dispositif de traction ou une chenille qui maintient une vitesse et une tension constantes. Le dispositif coupe l'extrudat en longueur, l'enroule ou l'utilise pour un traitement ultérieur.
Étape 8 : Traitement en aval/emballage
Après le processus d'extrusion, le matériau peut être soumis à l'impression, au gaufrage, au découpage ou à l'emballage, en fonction de l'industrie. L'extrudeuse est donc l'élément central d'une chaîne de fabrication.
Types d'extrudeuses et variantes de matériaux
Les capacités des extrudeuses varient considérablement en fonction du matériau et de l'application. Vous trouverez ci-dessous les principaux types d'extrudeuses utilisées dans différentes industries :
- Extrudeuses à vis unique
Ces machines sont équipées d'une seule lame circulaire sans mouvement dans une bouteille stationnaire. Ce sont les plus populaires pour l'extrusion de plastique standard (bandes, feuilles, films). Elles sont plus simples, moins coûteuses et conviennent à de nombreuses substances thermoplastiques.
- Extrudeuses à double vis
Avec deux paires de vis imbriquées qui tournent dans des directions différentes (co-rotation ou contre-rotation), les extrudeuses à double vis offrent une meilleure combinaison de propriétés, un volume de production plus élevé et une plus grande flexibilité. Elles sont privilégiées pour la combinaison, le recyclage, le remplissage et les formulations plus complexes.
- Extrudeuses à bélier ou à piston (pour les métaux, le caoutchouc ou la céramique)
Pour les matériaux qui ne sont pas thermoplastiques (par exemple, l'extrusion de métal, les profilés en caoutchouc), les extrudeuses à bélier ou à piston appliquent une pression directe sur le matériau au lieu d'utiliser des vis pour le faire tourner. La théorie générale de l'extrusion est toujours pertinente : le matériau est forcé à travers une filière de manière à résister à la pression.
- Extrudeuses uniques
Extrudeuses alimentaires : elles traitent les céréales, les snacks et les aliments pour animaux de compagnie, qui nécessitent tous différents types de vis et de zones du cylindre.
Les micro-extrudeuses ou les buses d'impression 3D (pour l'impression 3D) font passer le filament par l'extrémité chaude et une buse.
Extrusion de feuilles, films ou profilés destinée à la production continue de pièces rectangulaires.
Extrudeuse à vis simple vs. extrudeuse à vis double : quelle est la différence ?
Bien que les deux types d'extrudeuses façonnent le matériau à travers une filière, leurs mécanismes internes et leurs cas d'utilisation idéaux sont assez différents. Ce tableau détaille les principales différences :
Fonctionnalité | Extrudeuse à vis simple | |
Nombre de vis | Une | Deux (enchevêtrées) |
Fonction principale | Convoyage et fusion d'un seul matériau | Mélange, compoundage et réaction supérieurs |
Meilleur pour | Tâches complexes comme mélanger des polymères avec des additifs, créer des mélanges sur mesure, traiter des matériaux sensibles à la chaleur et dévolatiliser. | |
Capacité de mélange | Bonne pour les matériaux homogènes pré-compoundés. | Excellent ; assure un mélange intense et complet de plusieurs composants. |
Coût et complexité | Coût inférieur, conception plus simple, plus facile à utiliser et à entretenir. | Coût initial plus élevé, mécanismes plus complexes et nécessite une opération plus qualifiée. |
Rôle dans l'industrie | Le “ cheval de bataille ” pour l'extrusion simple. | Le “ spécialiste ” du compoundage et du développement personnalisé de matériaux. |
Applications dans tous les secteurs d'activité
La gamme d'extrudeuses est vaste, et chaque secteur repose sur le processus fondamental de l'extrusion, mais avec des matériaux, des formes et des résultats en aval différents.
- Industrie des plastiques
C'est sans doute l'utilisateur le plus populaire des extrudeuses. Les tuyaux, les tubes, les formes de fenêtres, les feuilles, les films, l'isolation des fils et des câbles et les profilés sont tous produits à l'aide d'extrudeuses. La régularité de la production permet d'obtenir des volumes importants et une section transversale constante.
- Extraction du caoutchouc et des élastomères
Les extrudeuses utilisent des filières qui poussent des composés de caoutchouc à travers des trous pour la fixation, l'irrigation, les joints et les profilés. Le principe est identique, mais les conditions impliquées (température, pression et cuisson) sont différentes.
- Préparation des aliments
Les extrudeuses utilisent la chaleur, la pression et l'expansion pour cuire, façonner et étendre les produits alimentaires, y compris les snacks, les céréales, les pâtes et les aliments pour animaux. L'extrudeuse a une double fonction : elle combine la cuisson et la mise en forme ainsi que le mélange.
- Extrusion de métal et de céramique
Les métaux comme l'aluminium, le cuivre et l'acier sont tirés à travers des filières pour produire des barres ou des configurations complexes. De même, la céramique peut être extrudée puis frittée.
- Réutilisation et ajout
Les extrudeuses jouent un rôle crucial dans l'élimination des déchets plastiques. Les extrudeuses à double vis sont réputées pour leur capacité à combiner le plastique recyclé avec d'autres composants, à apporter des compléments et à uniformiser la matière fondue en vue d'un traitement ultérieur.
Paramètres clés du processus et leur influence sur les performances
Lors de la sélection d'une extrudeuse ou de son optimisation, certains facteurs sont importants :
- Vitesse de la vis (RPM) et volume total
Des vitesses de rotation plus élevées permettent d'augmenter la productivité, mais elles peuvent également provoquer une chaleur induite par le cisaillement et une diminution de la qualité. Il est essentiel d'adapter la vitesse des vis au matériau et à la matrice.
- Profil de température
Les régions du tonneau doivent être dédiées à la production d'une matière fondue de qualité et à la prévention de la dégradation. Un profil incorrect entraîne une mauvaise consistance de la matière fondue, une fusion partielle ou un flash.
- Pression de fusion et vitesse de la filière
La pression accumulée par la vis compense la résistance de la matrice ; une pression stable et une vitesse constante permettent d'obtenir des dimensions de produit constantes.
- Temps de séjour
Le temps passé par le matériau dans le tonneau a un effet sur le processus de mélange, d'homogénéisation et d'évolution thermique. Un temps trop long peut entraîner une baisse de la qualité ; un temps trop court peut laisser des fragments non fondus.
- Temps de refroidissement et d'évacuation
Après la sortie, le processus de refroidissement et de tirage doit correspondre au débit afin d'éviter toute déformation ou défaillance de l'extrudat.
- Usure, friction et compatibilité des matériaux
Lorsqu'il s'agit de matériaux compacts ou abrasifs, l'usure des vis et des canons est importante ; le choix des matériaux appropriés (canons nitrurés, vis trempées) est crucial.
Considérations sur la conception des extrudeuses : Conception de la machine pour des performances optimales
La conception ou la sélection d'une extrudeuse consiste à trouver un équilibre entre le nombre d'opérations, les propriétés des matériaux, les dimensions du produit et la flexibilité opérationnelle. Du point de vue des ingénieurs de procédés et des directeurs d'usine, les facteurs suivants ont un effet à long terme et sont responsables de la rentabilité et des performances.
- Combinaison de la théorie de la vis et du taux de compression
La vis décrit la nature de l'extrudeuse. Sa géométrie, y compris le pas, la profondeur de vol et le taux de compression, contrôle la façon dont le polymère ou le mélange est transporté, fondu et combiné.
La fréquence des zones d'alimentation et de dosage est généralement comprise entre 2:1 et 4:1. Un rapport plus élevé permet d'obtenir une meilleure fusion et une meilleure uniformité, mais il augmente également la contrainte et l'énergie nécessaires à la fusion.
La combinaison d'éléments (comme la combinaison de blocs dans une extrudeuse à double vis) augmente la dispersion des additifs, des pigments et des charges. Ceci est important pour les applications de compoundage et de recyclage.
La conception efficace des vis garantit un débit constant, de faibles variations de température dans la matière fondue et une dégradation minimale, ce qui est particulièrement important pour les polymères à haute performance ou les matériaux alimentaires sensibles.
- La configuration de la barrique et les zones de température à l'intérieur de celle-ci.
Un cylindre d'extrudeuse est généralement composé de plusieurs zones à température régulée qui alimentent, compriment et mesurent. Chaque zone doit répondre à des exigences spécifiques :
La zone d'alimentation doit empêcher le relâchement ou la fonte précoce.
La zone de compression crée une pression et fait fondre le plastique.
La zone entourant la zone de dosage a un effet stabilisateur sur la viscosité et la pression de la matière fondue avant la filière.
Dans les machines à double vis, des orifices d'aération et des alimentations latérales peuvent être incorporés pour retirer ou ajouter quelque chose à la machine. Les cylindres modulaires qui peuvent être remplacés par différents revêtements offrent une certaine flexibilité et un contrôle de l'usure.
- Systèmes d'entraînement et de puissance
Les extrudeuses modernes utilisent des moteurs vectoriels à courant alternatif ou des servomoteurs associés à des réducteurs précis. L'efficacité énergétique étant une préoccupation croissante, les variateurs de fréquence (VFD) réduisent la consommation d'énergie en appliquant le couple approprié à la demande du processus.
La stabilité de l'entraînement affecte directement la consistance de la matière fondue ; par conséquent, le contrôle du couple et la réduction des vibrations mécaniques sont essentiels dans les applications industrielles à haut rendement.
- La conception et la répartition des flux
La filière convertit la pression et le débit dans la configuration souhaitée du produit. Les canaux internes doivent présenter une distribution uniforme de la vitesse et de la température. Aujourd'hui, les outils de dynamique des fluides numérique (CFD) facilitent l'optimisation des voies d'écoulement et la minimisation des zones mortes qui entraînent une dégradation ou une épaisseur inégale de la paroi.
Pour l'extrusion de profilés, des calibrateurs variables et des systèmes de vide réglables permettent de maintenir des tolérances précises. Pour l'extrusion de films ou de feuilles, on utilise un mandrin en spirale ou une filière à cintre qui assure un flux symétrique. Dans les systèmes de granulation, la conception de la plaque de la filière affecte directement la forme, l'uniformité et les capacités de coupe des granulés.
- Les matériaux utilisés dans la construction de la chaussure et ses capacités de résistance sont énumérés ci-dessous.
L'usure importante et la corrosion sont deux problèmes courants dans l'extrusion, en particulier lorsqu'il s'agit de composés chargés ou corrosifs, comme le PVC.
Les matériaux les plus courants sont les suivants
| Composante | Matériau commun | Propriétés et utilisation |
| Tonneau | Acier nitruré / Bimétallique | Dureté et résistance à la corrosion |
| Vis | Acier 4140 / revêtement en carbure de tungstène | Résistance à l'usure pour les charges abrasives |
| Mourir | Acier à outils / Acier inoxydable | Stabilité dimensionnelle et polissage |
| Bandes chauffantes | Inconel / Céramique | Durabilité à haute température |
Le choix de la bonne combinaison garantit la longévité, la stabilité et la réduction des temps d'arrêt pour cause de maintenance.
Comparaison des types d'extrudeuses : Monovis, bi-vis et spécialisation
Le choix du bon type d'extrudeuse dépend des exigences du processus. Chaque type d'extrudeuse présente des avantages et des défis uniques.
| Type | Structure | Avantages | Limites | Utilisations typiques |
| Simple vis | Une vis rotative dans le baril | Simple, peu coûteux, adapté aux polymères homogènes | Capacité de mélange limitée, sensible à la consistance de l'aliment | Film, tube, feuille, profil |
| Vis double co-rotative | Deux vis tournant dans le même sens | Excellent mélange, autonettoyant, haut rendement | Coût plus élevé, conception plus complexe | Compoundage, recyclage, mélange maître |
| Vis double contre-rotative | Les vis tournent en sens inverse | Cisaillement en douceur, génération d'une pression élevée | Intensité de mélange plus faible | Extrusion de tuyaux et de profilés en PVC |
| Coulisseau / Plongeur | Poussée mécanique directe, sans vis | Manipulation de matériaux visqueux ou non fondus | Intermittent, lent | Extrusion de métal ou de céramique |
| Extrudeuse alimentaire | Vis de cuisson à double arbre ou à arbre unique | Mélange + cuisson + mise en forme | Nécessite un contrôle spécifique de la température | Snacks, céréales, aliments pour animaux |
La compréhension de cette comparaison permet aux ingénieurs de procédés de spécifier une extrudeuse qui correspond au débit, à la complexité du produit et à la tolérance de maintenance.
Contrôle opérationnel : Paramètres clés pour une extrusion stable
- Régulation du profil de température
Un profil de température irrégulier entraîne une mauvaise fusion ou un cisaillement excessif. Les régulateurs PID dirigent les bandes du réchauffeur et les ventilateurs de refroidissement pour maintenir des moyennes thermiques constantes. Les systèmes avancés utilisent des thermocouples de fusion qui fournissent des informations en temps réel.
- Contrôle de la pression et qualité de la fonte
Les capteurs de pression de la matière fondue situés à proximité de la filière jouent un rôle crucial dans la détermination de la stabilité. Les fluctuations de pression indiquent une usure de la vis, un déséquilibre de l'alimentation ou un blocage. Une pression constante permet de maintenir la cohérence des dimensions et d'améliorer la qualité de surface des produits.
- Réduction de l'avance et du couple
Les alimentateurs gravimétriques veillent à ce que le flux de matériau soit synchronisé avec la rotation de la vis, afin d'éviter toute inanition ou suralimentation. Les capteurs de couple facilitent la surveillance de la pression mécanique, ce qui évite la surcharge de l'engrenage ou du moteur.
- Ventilation et dégazage sous vide
Dans les extrudeuses bi-vis dotées de vacuoles, l'air, l'humidité et les substances volatiles sont éliminés. Une ventilation efficace permet d'éviter les bulles, les brûlures ou la détérioration du produit final, en particulier dans le cas de matériaux réutilisables ou de polymères hydroscopiques.
- Calendrier de refroidissement et d'évacuation
L'intensité du processus de refroidissement et la vitesse de l'extracteur ont une relation directe avec la précision des dimensions. Si le processus de refroidissement n'est pas suffisant, il y a déformation ou rétrécissement. À l'inverse, un effort excessif de l'extracteur entraîne un amincissement ou un affaiblissement.
- Combinaison de contrôle de la qualité
Les lignes d'extrusion modernes disposent d'outils de mesure en ligne basés sur le laser, tels que des capteurs d'épaisseur à ultrasons et des scanners de couleur. Ces outils facilitent l'évaluation de la qualité à long terme et l'enregistrement des données pour la norme ISO.
Entretien et dépannage des extrudeuses
À l'instar d'autres processus industriels, les extrudeuses ont besoin d'un entretien préventif efficace. Un entretien adéquat augmente la durée de vie, réduit les temps d'arrêt et maintient la qualité du produit.
- Examens de routine
Vérifier l'usure des vis et des canons par des méthodes visuelles ou numériques.
Vérifiez que les éléments chauffants, les thermocouples et les ventilateurs ne refroidissent pas de façon hebdomadaire.
Veiller à ce que les boulons et les adaptateurs soient conçus sans couple.
Nettoyer la trémie et prévenir la transmission de maladies.
- Problèmes courants et solutions
| Symptôme | Cause possible | Mesures recommandées |
| Pression de fusion irrégulière | Usure de la vis / alimentation irrégulière | Inspecter la vis, vérifier l'étalonnage de l'alimentateur |
| Surchauffe du moteur | Charge de couple excessive | Régler le débit d'alimentation, vérifier la lubrification de la boîte de vitesses |
| Dimensions inégales des produits | Déséquilibre de la température de la matrice | Équilibrer les zones de chauffage, vérifier l'alignement du transport |
| Décoloration ou traces de brûlures | Surchauffe / temps de séjour trop long | Profil de température plus bas, système de purge |
| Bulles dans l'extrudat | Humidité / mauvaise ventilation | Pré-sécher le matériau, vérifier le vide d'air |
| Réduction de la production | Usure de la vis ou du canon | Remise en état ou remplacement des pièces usées |
- Nettoyage et purge
Lors de la transition de grade ou de couleur, une purge efficace est cruciale. Utilisez des composés qui purgent le matériau ou des polymères à haute fusion pour éliminer les débris restants. Évitez d'utiliser des outils métalliques à l'intérieur du tonneau, car ils accélèrent le processus d'usure.
- Pétrole et direction
Les boîtes de vitesses doivent être échantillonnées périodiquement pour détecter la corrosion. Les joints et les paliers doivent être perpendiculaires pour éviter les bruits et les vibrations.
- Maintenance prédictive
Les approches de l'industrie 4.0 facilitent la détection des vibrations avant qu'elles ne se produisent. Grâce aux systèmes SCADA, les opérateurs peuvent observer la santé des équipements en temps réel.
Guide de sélection et d'acquisition des extrudeuses
Pour les acheteurs et les ingénieurs qui prévoient d'investir dans une ligne d'extrusion, la liste de contrôle suivante garantit une spécification correcte et une comparaison des fournisseurs :
| Aspect de l'évaluation | Question clé | Spécification de l'objectif |
| Type de matériau | Quelles sont les résines ou les composés qui seront traités ? | PVC, PE, PP, ABS, PET, TPE, etc. |
| Capacité de production | Quel est le débit requis (kg/h) ? | 50-2000 kg/h typique |
| Type de produit | Quelle section ou forme ? | Tube, feuille, film, granulé, profilé |
| Diamètre de la vis / Rapport L:D | Quelle géométrie convient à votre matériel ? | 25-150 mm ; L:D = 24:1-40:1 |
| Puissance d'entraînement | Quelle taille de moteur répond à l'exigence de couple ? | 15-450 kW |
| Zones de température | Combien de zones de chauffage sont nécessaires ? | 4-8 pour les plastiques ; plus pour les denrées alimentaires |
| Niveau d'automatisation | Contrôle manuel, semi-automatique ou PLC ? | Intégration Smart/IoT de préférence |
| Soutien aux fournisseurs | Le fournisseur offre-t-il un service local, une formation et des pièces de rechange ? | Essentiel pour le temps de fonctionnement |
Lorsque vous comparez les fournisseurs, ne vous contentez pas de regarder le prix. Évaluez la robustesse mécanique, la qualité de la documentation et le service après-vente. Vous pouvez en savoir plus sur JwellIls sont professionnels, efficaces et peuvent fournir des solutions variées.
Innovations et tendances futures dans la technologie des extrudeuses
Alors que le développement durable et la numérisation influencent l'industrie manufacturière mondiale, la conception des extrudeuses évolue désormais vers la connaissance, l'efficacité et la responsabilité environnementale.
- Systèmes d'extrusion intelligents ( Industrie 4.0)
Aujourd'hui, les extrudeuses modernisées comprennent des capteurs connectés à l'Internet des objets, des tableaux de bord numériques et des ordinateurs intelligents. Ces systèmes se basent sur les données du processus pour augmenter ou diminuer automatiquement la vitesse des vis, la température ou la pression, afin de maintenir une qualité constante du produit.
- Moteurs à haut rendement énergétique et récupération de chaleur
Les moteurs à haut rendement, les entraînements régénératifs et les systèmes de rétention de la chaleur réduisent la consommation d'énergie jusqu'à 20-30%. Les conteneurs isolés et les régulateurs de température précis augmentent l'efficacité de la gestion de l'énergie.
- Conception modulaire et à itération rapide
Les extrudeuses évoluent aujourd'hui vers des vis et des cylindres modulaires qui peuvent être rapidement remplacés par d'autres matériaux ou produits, ce qui minimise les temps d'arrêt lors de la production dans plusieurs installations.
- Matériaux et revêtements innovants
Les barils et les vis utilisent désormais des nano-revêtements, des revêtements bimétalliques et des composites céramiques qui ont une durée de vie triple en présence de matériaux abrasifs. Ceci est particulièrement important dans le recyclage de l'extrusion de matériaux, car l'usure est accélérée par les contaminants.
- Traitement durable et réutilisable
Les systèmes d'extrusion du plastique jouent un rôle important dans l'économie circulaire. Les extrudeuses à double vis conçues pour recycler le plastique peuvent traiter des flux de déchets mixtes et pollués et les reconfigurer en granulés de grande valeur, ce qui contribuera à soutenir les objectifs de développement durable au niveau mondial.
Conclusion : Pourquoi les extrudeuses restent-elles l'épine dorsale de la production moderne ?
Extrudeuse Jwell est plus qu'un simple appareil mécanique - c'est un système qui convertit la matière première en une variété de produits cohérents à valeur ajoutée, avec une efficacité et une reproductibilité élevées. Depuis son principe de base, qui consiste à forcer la matière à travers une filière, jusqu'aux dernières lignes d'extrusion pilotées par l'intelligence artificielle, la technologie n'a cessé d'évoluer, ce qui a entraîné une augmentation de l'innovation manufacturière dans les domaines du plastique, de l'alimentation et des métaux.
Pour les personnes impliquées dans l'ingénierie des usines, comprendre le fonctionnement d'une extrudeuse n'est pas simplement académique. Elle fournit des informations sur le choix des équipements, l'optimisation des procédés, le dépannage et la gestion de l'énergie. Pour les investisseurs et les équipes chargées de l'approvisionnement, elle fournit la plate-forme à partir de laquelle ils peuvent évaluer les fournisseurs sur la base de leur compétence technique, du coût de leur cycle de vie et de leur expertise en matière de service après-vente.
À l'avenir, alors que les industries voudront fabriquer des produits plus précis, plus recyclables et plus productifs, l'extrudeuse restera l'élément central de la fabrication en continu ; elle sera adaptable, intelligente et essentielle.

 English
 Russian
 Spanish
 Arabic
 German
 French
 Persian
 Turkish
 Bulgarian
 Czech
 Dutch
 Greek
 Indonesian
 Japanese
 Korean
 Polish
 Portuguese
 Romanian
 Slovenian
 Ukrainian