الإجابة السريعة
A خط بثق أنابيب PE هو نظام إنتاج صناعي يستخدم لتصنيع أنابيب ومواسير البولي إيثيلين بشكل مستمر وبأقطار وسماكات جدران وأطوال وجودة سطحية متحكم بها. وفقًا لـ ISO 4427، تُستخدم أنظمة أنابيب البولي إيثيلين على نطاق واسع في إمدادات المياه والتطبيقات ذات الصلة. وفي الوقت نفسه، توسع أنظمة البثق الصناعية إنتاج أنابيب البولي إيثيلين ليشمل توزيع الغاز والري والصرف ومعالجة السوائل الصناعية والأنابيب البحرية والأنابيب الوقائية أو المعزولة. تتضمن عملية البثق عمومًا تغذية المادة وصهرها وتسييجها، ثم تشكيلها في القالب، وضبط أبعادها، وتبريدها، وسحبها، وقطعها أو لفها، وإجراء مراقبة الجودة عبر الإنترنت.
في التصنيع العملي، لا تكمن قيمة خط بثق أنابيب البولي إيثيلين فقط في قدرته على إنتاج الأنابيب البلاستيكية، بل أيضًا في قدرته على تحويل راتنج البولي إيثيلين إلى أنابيب بأبعاد مستمرة ومصممة خصيصًا لتلبية متطلبات تطبيقية وأداء معين. واعتمادًا على عوامل مثل درجة الراتنج وقطر الأنبوب وسمك الجدار وفئة الضغط وسرعة الإنتاج والاستخدام النهائي، يمكن تكوين الخط لإنتاج أنابيب مرنة صغيرة القطر، وأنابيب مياه HDPE القياسية، وأنابيب الغاز، وأنابيب الري، وأنابيب بنية تحتية كبيرة القطر، أو أنابيب واقية متخصصة من البولي إيثيلين.
ما هو خط بثق أنابيب البولي إيثيلين؟
خط بثق أنابيب البولي إيثيلين هو نظام تصنيع مستمر مصمم لتحويل راتنج البولي إيثيلين إلى أنابيب أو مواسير جاهزة. وعلى عكس عمليات القولبة بالدفعة، ينتج البثق شكلًا مجوفًا مستمرًا عن طريق صهر حبيبات البوليمر، ودفع المادة المنصهرة عبر قالب حلقي، وتشكيل الأنبوب الساخن باستخدام معدات المعايرة والتبريد، ثم سحب الأنبوب المستقر عبر آلات المصب.
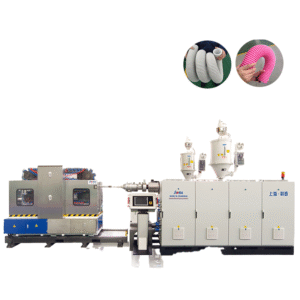
مصطلح ‘خط بثق أنابيب البولي إيثيلين» خط بثق أنابيب البولي إيثيلين‘يشمل مجموعة واسعة من المعدات لأن منتجات البولي إيثيلين تُصنَّع بأقطار وتكوينات مختلفة جدًا. يمكن لف أنابيب البولي إيثيلين صغيرة القطر مباشرةً في لفات، بينما تُصنع أنابيب HDPE كبيرة القطر عادةً بأطوال مستقيمة وتتطلب مسارات سحب متعددة وخزانات تفريغ كبيرة ومعدات قطع ثقيلة ورصًّا آليًا. لذلك، يجب مطابقة تكوين المعدات مع المواصفات المقصودة للأنبوب بدلاً من الاختيار فقط وفقًا لاسم البوليمر.
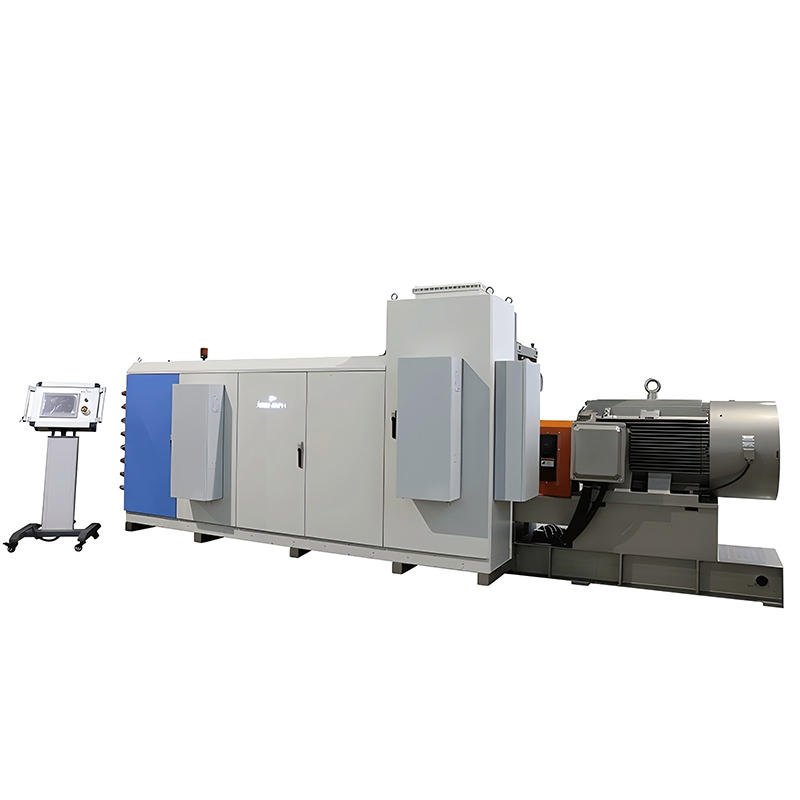
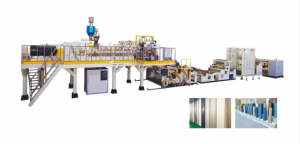
يحتوي نظام الإنتاج النموذجي على وحدة تغذية المواد، وصندوق تجميع أو نظام توزيع وزني، وطارد برغي واحد، وقالب بثق، وخزان تقويم بالتفريغ، وقسم تبريد، ووحدة سحب، وآلة قطع أو لف، ومعدات مناولة الأنابيب. وقد تتضمن الأنظمة الحديثة أيضًا قياسًا ليزريًا لأقطار الأنابيب، ومراقبة دورية لسمك الجدار، وتحكمًا في الوزن بالعداد، ووضع علامات آليًا، وتحكمًا مركزيًا PLC/HMI. تعمل هذه المكونات معًا كسلسلة عملية واحدة لأن الدقة الأبعادية تعتمد على مزامنة إخراج المادة المنصهرة وضغط القالب والتبريد وسرعة السحب والمناولة المصب.
ما هي المواد التي يمكن لخط بثق أنابيب البولي إيثيلين معالجتها؟
البولي إيثيلين ليس درجة واحدة من المواد. قد يتضمن تصنيع أنابيب البولي إيثيلين البولي إيثيلين عالي الكثافة (HDPE) والبولي إيثيلين متوسط الكثافة (MDPE) وتركيبات أخرى من البولي إيثيلين، يتم اختيارها وفقًا لعوامل مثل متطلبات الضغط والمرونة والظروف البيئية والتعرض الكيميائي ودرجة الحرارة ومعايير الأنابيب ذات الصلة. يُعتبر HDPE مهمًا بشكل خاص في البنية التحتية لأنه يجمع بين القوة العالية والمرونة ومقاومة التآكل وخصائص الانصهار الجيدة.
تؤثر درجة الراتنج مباشرةً على تصميم وظروف تشغيل خط البثق. على سبيل المثال، قد يحتاج مادة مخصصة لأنابيب ضغط كبيرة القطر إلى تكوين برغي مختلف وسعة إنتاج واستراتيجية تبريد وترتيب سحب يختلف عن أنبوب ري صغير القطر. كما أن تحضير المادة أمر بالغ الأهمية، إذ إن التغذية الموحدة ودرجة حرارة الانصهار الثابتة تساعدان على منع التقلبات الأبعادية والعيوب السطحية والتباين في سمك الجدار.
يمكن أيضًا تكوين بعض الأنابيب الحديثة للإنتاج متعدد الطبقات. يمكن دمج طرادات إضافية لتصنيع أنابيب البولي إيثيلين ذات طبقتين أو ثلاث، مما يتيح دمج تركيبات مواد مختلفة أو طبقات وظيفية في نفس الهيكل الأنبوبي. هذه المرونة مفيدة عندما يحتاج المصنعون إلى الجمع بين الأداء وتحديد اللون ومحتوى المواد المعاد تدويرها والخصائص السطحية الخاصة بالتطبيق في منتج واحد.
كيف يعمل خط بثق أنابيب البولي إيثيلين؟
تبدأ عملية التصنيع بتغذية راتنج البولي إيثيلين إلى الطارد. داخل الأسطوانة، يتم نقل البوليمر إلى الأمام بواسطة ملايات برغي دوارة بينما تعمل الحرارة والقص الميكانيكي على صهر المادة وتجانسها تدريجيًا. يجب تصميم نظام البرغي والأسطوانة بحيث يوفر مادة منصهرة مستقرة بدرجة حرارة وضغط ثابتين، لأن التقلبات في هذه المرحلة قد تؤدي في النهاية إلى تباين في سمك الجدار أو عيوب سطحية أو أبعاد غير مستقرة للأنبوب.
تدخل المادة البوليمرية المتجانسة بعد ذلك إلى رأس القالب، حيث تُوزَّع حول مغزل مركزي لخلق شكل أنبوبي مستمر. تكون المادة في هذه المرحلة ساخنة ولينة نسبيًا، لذا فإن التحكم في الأبعاد والتبريد ضروريان للحفاظ على الأبعاد النهائية. وبالتالي، يمر الأنبوب عبر نظام معايرة يتضمن تفريغًا لضبط الأبعاد لتحقيق الهندسة الأنبوبية المطلوبة، ثم يُبرَّد بالماء لإزالة الحرارة واستقرار البوليمر.
بمجرد أن يكتسب الأنبوب استقرارًا أبعاديًا كافيًا، تسحبه وحدة السحب بشكل مستمر عبر الخط. العلاقة بين إنتاج البثق وسرعة السحب أساسية: إذا كانت سرعة السحب أعلى من معدل إخراج المادة، فقد تصبح جدران الأنبوب رقيقة جدًا؛ وإذا كانت السرعة بطيئة جدًا، فقد يصبح الأنبوب كبيرًا جدًا أو سميكًا بشكل مفرط. لذلك، تستخدم أنظمة البثق الحديثة بشكل متزايد التحكم المتزامن للحفاظ على ظروف إنتاج مستقرة. على سبيل المثال، تدمج أنظمة Jwell للأنابيب من البولي إيثيلين وHDPE عملية البثق والمعايرة بالتفريغ والتبريد ووحدة سحب مدفوعة بمحرك سيرفو ووحدة قطع وتحكمًا مركزيًا، مع إمكانية إضافة أنظمة قياس عبر الإنترنت لمراقبة الإنتاج.
ما هي التطبيقات الرئيسية لأنابيب البولي إيثيلين؟
تشمل أكبر مجالات استخدام أنابيب البولي إيثيلين (PE) إمدادات المياه وتوزيع الغاز والري والصرف ونقل السوائل الصناعية والتعدين والبنية التحتية البحرية والأنابيب الوقائية. يُستخدم البولي إيثيلين على نطاق واسع في هذه المجالات بفضل مقاومته للتآكل ومرونته ووزنه المنخفض نسبيًا، بالإضافة إلى إمكانية ربط الأنابيب عبر تقنيات الانصهار الحراري في التطبيقات المناسبة.
في البنية التحتية للمياه، يمكن لأنابيب البولي إيثيلين نقل مياه الشرب وغيرها من إمدادات المياه عندما تلبي المادة وبناء الأنبوب والشهادة المتطلبات المعمول بها. تُستخدم أنابيب البولي إيثيلين المحددة بشكل مناسب على نطاق واسع في توزيع الغاز لأن البولي إيثيلين لا يتآكل بنفس الطريقة التي تتآكل بها الأنابيب المعدنية التقليدية، ويمكنه التعامل مع حركة الأرض بسهولة أكبر من المواد الصلبة في العديد من ظروف التركيب.
الري الزراعي هو سوق رئيسي آخر لأنابيب ومواسير البولي إيثيلين الأصغر. يمكن تصنيع هذه المنتجات بأطوال مستمرة ولفها في لفات، مما يسهل النقل والتركيب في الحقول. واعتمادًا على التصميم، يمكن لخطوط بثق البولي إيثيلين أيضًا إنتاج أنابيب للصرف وتوصيل المياه الزراعية وحماية الكابلات وتطبيقات أخرى ذات ضغط منخفض إلى متوسط.
تُوسع عملية البثق بولي إيثيلين ذي القطر الكبير نطاق التطبيقات ليشمل البنية التحتية البلدية، وأنظمة المياه الصناعية، والتجريف، وخطوط الأنابيب البحرية. لذلك، يقدم مصنعو المعدات بنى خطوط مختلفة بشكل كبير للأنابيب الصغيرة والأنابيب الكبيرة. على سبيل المثال، تشمل معلومات المعدات المنشورة من Jwell أنظمة HDPE ذات القطر الكبير التي تغطي نطاقات أنابيب تمتد إلى مقياس المتر. يوضح هذا كيف تتغير تكوينات خطوط البثق بشكل كبير مع زيادة القطر والإنتاجية.
تطبيقات أنابيب PE ومتطلبات الإنتاج المقابلة
العلاقة بين التطبيق وتكوين الماكينة مهمة لأي شخص يشتري خط بثق أنابيب PE. لا ينبغي للمصنّع تحديد الخط فقط بناءً على عدد الإخراج المطلوب، لأن قطر الأنبوب وسمك الجدار ودرجة الراتنج وفئة الضغط ومتطلبات التبريد ومعالجة المنتج كلها يمكن أن تؤثر في تكوين المعدات.
| تطبيق أنابيب PE | خصائص المنتج النموذجي | المتطلبات المهمة لخطوط البثق |
| إمدادات المياه | أنبوب PE مصنف للضغط، بأقطار متعددة | إخراج مستقر للصهر، قياس دقيق، تبريد مضبوط |
| توزيع الغاز | أنبوب PE مصنف للضغط بأبعاد مضبوطة | سمك جدار ثابت، تحكم موثوق في العملية، وضع علامات |
| الري الزراعي | أنبوب أو قناة صغيرة أو متوسطة القطر، غالبًا ما تكون ملفوفة | بثق عالي السرعة، تبريد فعال، قابلية لللف |
| الصرف الصحي | أنبوب صرف ذو جدار صلب أو خاص | قالب ومنظم أبعاد مناسب، استقرار أبعاد |
| نقل السوائل الصناعية | قطر وفئة ضغط خاصة بالتطبيق | توافق المواد، بثق وتبريد قويان |
| خطوط الأنابيب البحرية | أنبوب HDPE كبير القطر | قدرة بثق عالية، سحب ومعالجة شديدة التحمل |
| حماية الكابلات أو الأنابيب | الأنابيب والقنوات الواقية | جودة السطح، التحكم بالأبعاد، إنتاج مرن |
| أنابيب مسبقة العزل | غلاف خارجي HDPE واقي | قطر دقيق، استدارة، وجودة سطح مستقرة |
| تطبيقات التعدين | أنبوب PE شديد التحمل | إنتاجية عالية، قدرة على الجدران السميكة، تبريد موثوق |
| أنبوب متعدد الطبقات | بناء من طبقتين أو ثلاث | عدة باثقين وتوزيع متزامن للطبقات |
يوضح الجدول لماذا لا تعتبر “ماكينة بثق أنابيب PE” و“خط إنتاج أنابيب PE” مواصفات قابلة للتبادل بالضرورة. قد يكون أنبوب ري صغير القطر وأنبوب بنية تحتية بقطر 1,000 ملم كلاهما من منتجات PE، لكن قدرة البثق وأبعاد القوالب ونظام التبريد وتكوين السحب ومتطلبات المعالجة تختلف جذريًا بينهما.
ما هي المعدات التي يتضمنها خط بثق أنابيب PE؟
على الرغم من أن الباثق هو جوهر النظام، إلا أنه مجرد مكون واحد في خط إنتاج كامل. يمكن فهم الخط الحديث بشكل أفضل كنظام تصنيع منسق، حيث تتأثر جودة الأنبوب النهائي بكل وحدة تالية.
المرحلة الأولى هي معالجة المواد. يتم توصيل الراتنج إلى الباثق بواسطة مغذيات أوتوماتيكية أو أنظمة نقل بالتفريغ، بينما يحسن التوزيع الثقيل للوزن التحكم في إنتاجية المواد وتركيبها. ثم يقوم الباثق بصهر المركب البوليمر وخلطه ونقله؛ وتتحكم مناطق درجة حرارة البرميل وهندسة المسمار في ظروف المعالجة في هذه المرحلة.
رأس القالب يحدد توزيع البوليمر المصهور إلى الشكل الأنبوبية. بعد مغادرة القالب، تتحكم معدات المعايرة والتبريد في الأبعاد الخارجية والاستدارة. تُعتبر المعايرة بالتفريغ مهمة بشكل خاص للحفاظ على هندسة مستقرة، بينما يتيح التبريد المتعدد المراحل إزالة الحرارة تدريجيًا وليس بشكل مفاجئ.
يوفر السحب قوة سحب مضبوطة. بالنسبة للأنابيب كبيرة القطر، قد تكون هناك حاجة إلى عدة مسارات زاحفة لتوزيع قوة السحب بالتساوي ومنع تلف سطح الأنبوب. اعتمادًا على المنتج، قد يستخدم الخط قاطعًا بدون رقائق أو بمنشار، أو آلة تكديس أوتوماتيكية أو آلة لف. ويمكن أن تشمل المعدات الإضافية الاختيارية أنظمة وضع العلامات بالليزر، وأنظمة قياس القطر بالليزر، وأنظمة التحكم الثقيل، وأنظمة مراقبة سمك الجدار، وآلات التثقيب والخلط.
ما الذي يحدد إنتاجية خط بثق أنابيب PE؟
إن إنتاجية الباثق تتحدد بأكثر من مجرد قوة محركه. تعتمد معدل الإنتاج الفعال على العوامل التالية: قطر المسمار وتصميمه؛ سرعة المسمار؛ درجة الراتنج؛ درجة حرارة الصهر؛ تصميم القالب؛ قطر الأنبوب؛ سمك الجدار؛ قدرة التبريد؛ سرعة السحب؛ واستقرار العملية بأكملها.
بالنسبة للمنتجات صغيرة القطر، يمكن لتكوين ثنائي الخيط زيادة الإنتاجية عن طريق إنتاج أنبوبين في وقت واحد، بدلاً من مضاعفة عدد خطوط الإنتاج. على سبيل المثال، يمتاز خط Jwell لـ PE/PPR/PE-RT/PA صغير القطر بتكوينات ثنائية للأنابيب بقياسات من 16 إلى 75 ملم، ويضم نظام سحب متحكم به بالسيرفو ومعدات لف أو قطع اختيارية.
في الطرف الآخر من المقياس، تحتاج أنابيب HDPE كبيرة القطر إلى إنتاجية مواد أعلى بكثير ومعدات تالية أكثر قوة. تُظهر المواصفات المنشورة لنظام أنابيب HDPE من Jwell نماذج تتراوح من 400–800 ملم إلى 2,000–3,000 ملم، مع زيادة الإنتاجيات المدرجة كلما أصبح تكوين الخط أكبر وأقوى. ومع ذلك، فإن هذه الأرقام هي قيم مرجعية خاصة بالمورد وليست معايير صناعية عالمية، لذا يجب دائمًا التأكد من القدرة الإنتاجية من خلال تجربة مادة باستخدام الراتنج الحقيقي ومواصفات الأنبوب الخاصة بالمشتري.
ما هي عوامل الجودة التي يجب أن يتحكم فيها المصنعون؟
أهم متغيرات الجودة في بثق أنابيب PE هي القطر الخارجي، سمك الجدار، الاستدارة، الوزن لكل متر، حالة السطح، تجانس المادة، واستقرار الأبعاد. وبما أن هذه المعلمات مترابطة، فإن تصحيح متغير واحد في العملية دون فهم تأثيره على باقي الخط قد يؤدي إلى مشكلة أخرى.
يجب الحفاظ على درجة حرارة الصهر والضغط مستقرة لمنع تدفق غير متناسق للبوليمر، مما قد يؤدي إلى عدم تجانس سمك الجدار أو تذبذبات في السطح. ثم يجب تبريد الأنبوب بشكل موحد بواسطة عمليتي المعايرة والتبريد حتى يحافظ على أبعاده المطلوبة بعد مغادرة قسم التشكيل. يجب مزامنة سرعة السحب مع إنتاجية البثق، إذ حتى القالب المستقر لا يستطيع التعويض إلى ما لا نهاية عن نسبة سحب غير مستقرة.
يمكن للمراقبة عبر الإنترنت أن تقلل بشكل كبير الوقت بين اكتشاف انحراف في العملية واتخاذ الإجراءات التصحيحية. يمكن لقياس القطر بالليزر أن يراقب القطر الخارجي بشكل مستمر، بينما يمكن للتحكم في الوزن لكل متر أن يساعد في تحديد التغييرات في إنتاجية المواد. بالنسبة للأنابيب عالية القيمة أو المصنفة للضغط، يجب على المصنعين أيضًا الحفاظ على إجراءات اختبار مخبرية موثقة تغطي المتطلبات الميكانيكية والهيدروستاتيكية ذات الصلة بالمعيار المعمول به.
بالنسبة للمشترين، يعني هذا أن تقييم خط الإنتاج يجب أن يركز على استقرار العملية وليس على أقصى إنتاجية نظرية. فالماكينة القادرة على إنتاج 1,000 كجم/ساعة ليست بالضرورة أكثر فائدة من نظام أقل إنتاجية إذا كان التطبيق يتطلب تفاوتات دقيقة في الأبعاد وإنتاجًا متسقًا لفترات تشغيل طويلة.
كيف تختار خط بثق أنابيب PE المناسب؟
بدلًا من البدء بالماكينة، الخطوة الأولى هي تحديد الأنبوب النهائي. يجب على المشتري تحديد درجة المادة، نطاق قطر الأنبوب، متطلبات سمك الجدار أو SDR، فئة الضغط المطبقة، الإنتاجية المطلوبة، طول الإنتاج، طريقة اللف أو القطع، اللون، متطلبات الطبقات المتعددة، السوق المستهدف والمعيار.
الخطوة الثانية هي تحديد نطاق الإنتاج. فالخط المُحسَّن لأنابيب قطرها 20–110 ملم يختلف جذريًا عن الخط المخصص لأنابيب قطرها 630–1,600 ملم. يمكن للخطوط صغيرة القطر أن تعطي الأولوية لسرعة الخط العالية وأنظمة التبريد المدمجة واللف، بينما تحتاج الخطوط كبيرة القطر إلى إنتاجية عالية للصهر، وأنظمة سحب قوية، وقدرات تبريد موسعة، ومعدات معالجة شديدة التحمل.
الخطوة الثالثة هي تقييم الأتمتة ومراقبة الجودة. يمكن لنظم التحكم المنطقي القابل للبرمجة/واجهات الإنسان-الآلة، والتحكم الآلي في درجة الحرارة، ونظام السحب بالمحركات المؤازرة، والقياس المباشر لقطر الأنابيب، والتحكم في الوزن حسب المتر، أن تقلل من التدخل اليدوي وتحسن قابلية التكرار. ومع ذلك، ينبغي اختيار الأتمتة وفقًا لمتطلبات الإنتاج الفعلية، بدلاً من التعامل معها كمجموعة من الميزات التسويقية.
عند تقييم خط أنابيب البولي إيثيلين من مورد مثل شركتنا جويل, من المهم النظر إلى ما وراء الإنتاج الرئيسي وفحص التكوين الكامل للعملية، بما في ذلك تصميم الطارد، وهيكل القالب، والضبط بالتفريغ، وقدرة التبريد، وترتيب نظام السحب، ونظام القطع أو اللف، وبنية التحكم، والفحص الإلكتروني الاختياري. توضح أنظمة PE/HDPE المنشورة من Jwell تكوينات تتراوح بين إنتاج أنابيب صغيرة القطر بخط واحد أو خطين، وصولاً إلى خطوط HDPE كبيرة القطر. لذلك، يجب مطابقة النموذج الدقيق والتكوين الفني مع المنتج المقصود، بدلاً من اختياره من جدول سعة عام.
أسئلة شائعة حول خطوط بثق أنابيب البولي إيثيلين
- ما هو الغرض من خط بثق أنابيب PE؟
يُستخدم خط بثق أنابيب البولي إيثيلين لتصنيع أنابيب ومواسير البولي إيثيلين بشكل مستمر بأبعاد وسمك جدار متحكم فيها. تشمل التطبيقات الشائعة إمدادات المياه وتوزيع الغاز والري والصرف ونقل السوائل الصناعية والأنابيب الوقائية.
- ما المواد التي يمكن لخط بثق أنابيب البولي إيثيلين معالجتها؟
يمكن تكوين خطوط بثق البولي إيثيلين لمعالجة مواد البولي إيثيلين مثل HDPE وMDPE، اعتمادًا على مواصفات المنتج وتصميم الماكينة. كما يمكن تكييف بعض الأنظمة لمعالجة مواد بولي أولفين ذات صلة أو هياكل متعددة الطبقات.
- كيف يعمل خط بثق أنابيب البولي إيثيلين؟
يقوم الخط بذوبان راتنج البولي إيثيلين في طارد ويضغط المادة الذائبة المتجانسة عبر قالب حلقي لتشكيل أنبوب. ثم يثبّت الضبط بالتفريغ والتبريد والسحب والقطع أو اللف الأنبوب وينهي عملية التصنيع.
- ما الأنابيب التي يمكن إنتاجها بواسطة آلة بثق البولي إيثيلين؟
يمكن لآلة بثق البولي إيثيلين المناسبة إنتاج أنابيب صغيرة القطر وأنابيب الري وأنابيب المياه وأنابيب الغاز والأنابيب الصناعية وخطوط HDPE كبيرة القطر. يعتمد نطاق القطر الفعلي وسمك الجدار على الطارد والقالب ونظام الضبط والمعدات اللاحقة.
- ما الذي يحدد إنتاج خط بثق أنابيب البولي إيثيلين؟
يعتمد الإنتاج على تصميم المسمار وحجم الطارد ودرجة البوليمر وقطر الأنبوب وسمك الجدار وسرعة المسمار وتصميم القالب وقدرة التبريد. يجب التأكد من معدل إنتاج مستقر من خلال اختبار باستخدام راتنج البولي إيثيلين الفعلي ومواصفات الأنبوب النهائي.
- كيف أختار خط بثق أنابيب البولي إيثيلين؟
ابدأ بمواصفات الأنبوب النهائي، بما في ذلك المادة والقطر وسمك الجدار والتطبيق والإنتاج والمعيار المعمول به. ثم اختر الطارد والقالب والضبط والتبريد والسحب والقطع أو اللف وأنظمة الأتمتة التي يمكنها تلبية تلك المتطلبات بشكل موثوق.
خاتمة
خط بثق أنابيب البولي إيثيلين هو في الأساس نظام معالجة مستمر للبوليمر مصمم لتحويل راتنج البولي إيثيلين إلى أنابيب بأبعاد دقيقة لاستخدامها في البنية التحتية والمرافق الزراعية والصناعية والتطبيقات المتخصصة. يقوم الطارد بتحديد جودة المادة الذائبة، ويصنع القالب الهندسة الأنبوبية، ويتحكم السحب في سرعة الإنتاج. ثم يثبت الضبط والتبريد الأبعاد، وتقوم معدات القطع واللف والفحص بتحويل الأنبوب المستقر إلى منتج تجاري صالح للاستخدام.
لذلك، فإن أهم اعتبار عند اختيار مثل هذا الخط ليس مجرد أقصى إنتاج. يجب أن يتوافق النظام المناسب مع درجة مادة البولي إيثيلين وقطر الأنبوب وسمك الجدار والتطبيق والقدرة الإنتاجية ومعيار الجودة وطريقة المعالجة اللاحقة، مع توفير تحكم كافٍ في العملية لضمان أبعاد ثابتة أثناء الإنتاج المستمر. عند مقارنة معدات البثق، ينبغي للمصنعين تقييم سلسلة العملية بأكملها والتحقق من صحة الخط باستخدام الراتنج الفعلي ومواصفات الأنبوب، بدلاً من المقارنة فقط بين قوة الطارد أو السعة المعلن عنها.

 English
 Russian
 Spanish
 Arabic
 German
 French
 Persian
 Turkish
 Bulgarian
 Czech
 Dutch
 Greek
 Indonesian
 Japanese
 Korean
 Polish
 Portuguese
 Romanian
 Slovenian
 Ukrainian