Kurze Antwort
A PE-Rohr-Extrusionslinie ist ein industrielles Produktionssystem, das zur kontinuierlichen Herstellung von Polyethylenrohren und -schläuchen mit kontrolliertem Durchmesser, Wanddicke, Länge und Oberflächenqualität eingesetzt wird. Gemäß ISO 4427 werden Polyethylen-Rohrsysteme weit verbreitet für die Wasserversorgung und verwandte Anwendungen genutzt. Gleichzeitig erweitern industrielle Extrusionssysteme die PE-Rohrproduktion um Gasverteilung, Bewässerung, Entwässerung, industrielle Flüssigkeitsführung, maritime Pipelines sowie schützende oder isolierte Rohrleitungen. Der Extrusionsprozess umfasst in der Regel das Zuführen, Schmelzen und Plastifizieren des Materials, Formen in einer Düse, Kalibrieren, Kühlen, Abziehen, Schneiden oder Aufwickeln sowie die Online-Qualitätskontrolle.
In der praktischen Fertigung liegt der Wert einer PE-Rohr-Extrusionslinie nicht nur in ihrer Fähigkeit, Kunststoffschläuche herzustellen, sondern auch in ihrer Kapazität, PE-Harz in kontinuierlich dimensionierte Rohre umzuwandeln, die auf spezifische Anwendungen und Leistungsanforderungen zugeschnitten sind. Je nach Faktoren wie Harzgrad, Rohrdurchmesser, Wanddicke, Druckklasse, Produktionsgeschwindigkeit und Endverwendung kann die Linie so konfiguriert werden, dass sie flexible Schläuche mit kleinem Durchmesser, standardmäßige HDPE-Wasserleitungen, Gasleitungen, Bewässerungsrohre, großdurchmesserige Infrastrukturrohre oder spezialisierte PE-Schutzrohre herstellen kann.
Was ist eine PE-Rohr-Extrusionslinie?
Eine PE-Rohr-Extrusionslinie ist ein kontinuierliches Fertigungssystem, das Polyethylenharz in fertige Rohre oder Schläuche umwandelt. Im Gegensatz zu Chargenformprozessen produziert die Extrusion ein durchgehendes hohles Profil, indem Polymerpellets geschmolzen, das geschmolzene Material durch eine ringförmige Düse gepresst, das heiße Rohr mit Kalibriereinrichtungen geformt und gekühlt sowie das stabilisierte Rohr anschließend durch nachfolgende Maschinen gezogen wird.
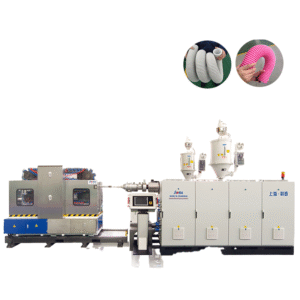
Der Begriff ‘PE-Rohr Schlauch-Extrusionslinie’‘umfasst eine breite Palette an Ausrüstung, da Polyethylenprodukte in vielen verschiedenen Durchmessern und Konfigurationen hergestellt werden. Kleindurchmesser-PE-Schläuche können direkt zu Rollen gewickelt werden, während großdurchmesserige HDPE-Rohre meist als gerade Stangen produziert werden und mehrere Abzugsspuren, große Vakuumbehälter, robuste Schneidegeräte und automatisierte Stapelvorrichtungen benötigen. Daher muss die Ausrüstungskonfiguration genau auf die vorgesehene Rohrspezifikation abgestimmt sein und darf nicht nur nach dem Polymernamen ausgewählt werden.
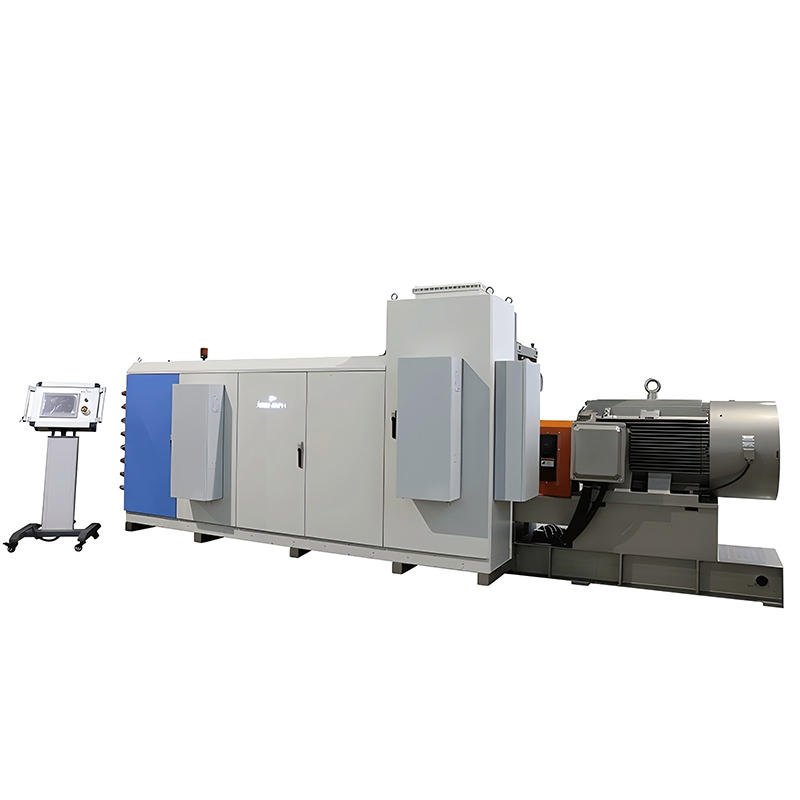
Ein typisches Produktionssystem enthält eine Materialzufuhreinheit, einen Trichter oder ein gravimetrisches Dosiersystem, einen Einschneckenextruder, eine Extrusionsdüse, einen Vakuumkalibrierbehälter, einen Kühlabschnitt, eine Abzugseinheit, einen Cutter oder eine Wickelmaschine sowie Rohrförderanlagen. Moderne Systeme können außerdem Laserdurchmessermessung, Online-Wanddickenüberwachung, Gewichtskontrolle, automatische Markierung und zentrale SPS/HMI-Steuerung integrieren. Diese Komponenten arbeiten zusammen als eine einzige Prozesskette, da die Maßgenauigkeit von der Synchronisation von Schmelzleistung, Düsendruck, Kühlung, Zuggeschwindigkeit und nachfolgender Handhabung abhängt.
Welche Materialien kann eine PE-Rohr-Extrusionslinie verarbeiten?
Polyethylen ist kein einzelner Materialgrad. Die Herstellung von PE-Rohren kann Hochdichte-Polyethylen (HDPE), Mitteldichte-Polyethylen (MDPE) und andere Polyethylenformulierungen umfassen, die je nach Faktoren wie Druckanforderungen, Flexibilität, Umweltbedingungen, chemischer Belastung, Temperatur und der jeweiligen Rohrnorm ausgewählt werden. HDPE ist besonders wichtig in der Infrastruktur, da es hohe Festigkeit mit Flexibilität, Korrosionsbeständigkeit und guten Schweißeigenschaften kombiniert.
Der Harzgrad beeinflusst direkt das Design und die Betriebsbedingungen der Extrusionslinie. So benötigt ein Material für ein großdurchmesseriges Druckrohr möglicherweise eine andere Schneckenkonfiguration, Förderleistung, Kühlstrategie und Abzugseinrichtung als ein kleindurchmesseriger Bewässerungsschlauch. Auch die Materialvorbereitung ist entscheidend, denn gleichmäßiges Zuführen und stabile Schmelztemperatur helfen, Maßschwankungen, Oberflächenfehler und Variationen in der Wanddicke zu verhindern.
Einige moderne Rohrleitungen können auch für Mehrschichtproduktion konfiguriert werden. Zusätzliche Extruder können integriert werden, um zwei- oder dreischichtige PE-Rohre herzustellen, wodurch unterschiedliche Materialformulierungen oder funktionale Schichten in dieselbe Rohrstruktur eingearbeitet werden können. Diese Flexibilität ist nützlich, wenn Hersteller Leistung, Farbidentifikation, Recyclinganteil und anwendungsspezifische Oberflächeneigenschaften in einem Produkt kombinieren müssen.
Wie funktioniert eine PE-Rohr-Extrusionslinie?
Der Herstellungsprozess beginnt damit, dass das PE-Harz in den Extruder gefördert wird. Im Inneren des Zylinders wird das Polymer durch rotierende Schneckenförderer vorwärts transportiert, während Hitze und mechanische Scherkräfte das Material schrittweise schmelzen und homogenisieren. Das Schnecken- und Zylindersystem muss so ausgelegt sein, dass es eine stabile Schmelze mit konstanter Temperatur und Druck liefert, denn Schwankungen in diesem Stadium können letztlich zu Variationen in der Wanddicke, Oberflächenfehlern oder instabilen Rohrabmessungen führen.
Die homogene Polymerschmelze gelangt dann in den Düsenkopf, wo sie um einen zentralen Dorn verteilt wird, um ein kontinuierliches röhrenförmiges Profil zu bilden. Das Material ist zu diesem Zeitpunkt noch heiß und relativ weich, daher sind kontrolliertes Kalibrieren und Kühlen erforderlich, damit es die endgültigen Abmessungen beibehält. Das Rohr durchläuft daher ein Kalibriersystem mit Vakuumkalibrierung, um die gewünschte Rohrgeometrie zu erreichen, gefolgt von einer Wasserkühlung, um Wärme abzuführen und das Polymer zu stabilisieren.
Sobald das Rohr ausreichende Maßstabilität erreicht hat, zieht eine Abzugseinheit es kontinuierlich durch die Linie. Der Zusammenhang zwischen Extrusionsleistung und Abzugsgeschwindigkeit ist entscheidend: Wenn die Linie zu schnell zieht im Verhältnis zur Materialförderung, könnten die Rohrwände zu dünn werden; bei zu langsamer Zuggeschwindigkeit könnte das Rohr überdimensioniert oder zu dick werden. Moderne Extrusionssysteme verwenden daher zunehmend synchronisierte Steuerung, um stabile Produktionsbedingungen aufrechtzuerhalten. Jwell’s PE- und HDPE-Rohrsysteme beispielsweise integrieren Extrusion, Vakuumkalibrierung, Kühlung, eine servogesteuerte Abzugseinheit, eine Schneideeinheit und zentrale Steuerung, mit der Option, Online-Messsysteme zur Produktionsüberwachung hinzuzufügen.
Was sind die Hauptanwendungen von PE-Rohren?
Die größten Anwendungsbereiche für Polyethylen (PE)-Rohre umfassen Wasserversorgung, Gasverteilung, Bewässerung, Entwässerung, industrielle Flüssigkeitsförderung, Bergbau, maritime Infrastruktur und Schutzrohrleitungen. PE wird in diesen Bereichen wegen seiner Korrosionsbeständigkeit, Flexibilität, relativ geringen Gewichts sowie der Tatsache, dass Rohre in geeigneten Anwendungen durch Heißschweißtechniken miteinander verbunden werden können, weit verbreitet eingesetzt.
In der Wasserinfrastruktur können PE-Rohre Trinkwasser und andere Wasserversorgungen transportieren, wenn Material, Rohrbauweise und Zertifizierung den geltenden Anforderungen entsprechen. Angemessen spezifizierte Polyethylenrohre werden häufig für die Gasverteilung eingesetzt, da PE nicht auf dieselbe Weise korrodiert wie herkömmliche metallische Rohre und sich in vielen Installationsbedingungen besser an Bodenbewegungen anpassen lässt als starre Materialien.
Die landwirtschaftliche Bewässerung ist ein weiterer wichtiger Markt für kleinere PE-Rohre und -schläuche. Diese Produkte können in durchgehenden Längen hergestellt und zu Rollen gewickelt werden, was Transport und Installation vor Ort vereinfacht. Je nach Auslegung können PE-Extrusionslinien auch Rohre für Entwässerung, landwirtschaftliche Wasserversorgung, Kabelschutz und andere Nieder- bis Mitteldruckanwendungen produzieren.
Die PE-Extrusion mit großem Durchmesser erweitert den Anwendungsbereich auf kommunale Infrastruktur, industrielle Wassersysteme, Baggerarbeiten und maritime Pipelines. Daher bieten Gerätehersteller wesentlich unterschiedliche Anlagenarchitekturen für kleine Rohre und große Leitungen an. Die veröffentlichten Jwell-Geräteinformationen umfassen beispielsweise HDPE-Systeme mit großem Durchmesser, die Rohrgrößen bis in den Meterbereich abdecken. Dies zeigt, wie sich die Konfiguration der Extrusionsanlage bei zunehmendem Durchmesser und Durchsatz erheblich ändert.
PE-Rohranwendungen und entsprechende Produktionsanforderungen
Die Beziehung zwischen Anwendung und Maschinenkonfiguration ist für jeden wichtig, der eine PE-Rohrextrusionsanlage kauft. Ein Hersteller sollte die Anlage nicht nur anhand einer gewünschten Ausbringungsmenge festlegen, da Rohrdurchmesser, Wanddicke, Harzsorte, Druckklasse, Kühlbedarf und Produktbehandlung alle die Ausrüstungskonfiguration beeinflussen können.
| PE-Rohranwendung | Typische Produkteigenschaften | Wichtige Anforderungen an die Extrusionsanlage |
| Wasserversorgung | Druckfestes PE-Rohr, mehrere Durchmesser | Stabiler Schmelzfluss, präzise Dimensionierung, kontrollierte Kühlung |
| Gasverteilung | Druckfestes PE-Rohr mit kontrollierten Abmessungen | Gleichmäßige Wanddicke, zuverlässige Prozesssteuerung, Kennzeichnung |
| Landwirtschaftliche Bewässerung | Kleines oder mittleres Rohr/Rohrleitung, oft aufgewickelt | Hochgeschwindigkeitsextrusion, effiziente Kühlung, Wickelkapazität |
| Entwässerung | Massives Wandrohr oder spezialisiertes Entwässerungsrohr | Angemessene Düse und Dimensionierungssystem, dimensionsstabile Qualität |
| Industrieller Flüssigkeitstransport | Anwendungsspezifischer Durchmesser und Druckklasse | Materialverträglichkeit, robuste Extrusion und Kühlung |
| Maritime Pipelines | HDPE-Rohr mit großem Durchmesser | Hohe Extrusionskapazität, starke Abzugseinrichtung und Handhabung |
| Kabel- oder Rohrschutz | Rohre und Schutzkanäle | Oberflächenqualität, Dimensionskontrolle, flexible Produktion |
| Vorisolierter Rohrleitungsbau | HDPE-Außenhülle | Genauer Durchmesser, Rundheit und stabile Oberflächenqualität |
| Bergbauanwendungen | Schwerlast-PE-Rohr | Hoher Durchsatz, dicke Wandfähigkeit, zuverlässige Kühlung |
| Mehrschichtrohr | Zwei- oder dreischichtige Konstruktion | Mehrere Extruder und synchronisierte Schichtverteilung |
Die Tabelle verdeutlicht, warum “PE-Rohrextrusionsmaschine” und “PE-Rohrproduktionslinie” nicht unbedingt austauschbare Spezifikationen sind. Ein kleindurchmesseriges Bewässerungsrohr und ein 1.000-mm-Infrastrukturrohr können beide PE-Produkte sein, doch ihre Extrusionskapazität, Düsenabmessungen, Kühlsystem, Abzugskonfiguration und Handhabungsanforderungen unterscheiden sich grundlegend.
Welche Ausrüstung enthält eine PE-Rohrrohextrusionsanlage?
Obwohl der Extruder das Herzstück des Systems ist, stellt er nur einen Bestandteil einer kompletten Produktionslinie dar. Eine moderne Linie lässt sich besser als koordiniertes Fertigungssystem verstehen, bei dem die Qualität des Endrohrs von jeder nachgelagerten Einheit beeinflusst wird.
Die erste Stufe ist die Materialhandhabung. Das Harz wird durch automatische Zuführer oder Vakuumförderanlagen zum Extruder geliefert, während gravimetrische Dosierung die Kontrolle des Materialdurchsatzes und der Formulierung verbessert. Der Extruder schmilzt, mischt und fördert dann das Polymer; Fass-Temperaturzonen und Schneckengeometrie steuern die Verarbeitungsbedingungen in dieser Phase.
Der Düsenkopf bestimmt die Verteilung des geschmolzenen Polymers in die röhrenförmige Form. Nach Verlassen der Düse kontrollieren Kalibrier- und Kühleinrichtungen die Außenmaße und Rundheit. Die Vakuumkalibrierung ist besonders wichtig, um eine stabile Geometrie zu gewährleisten, während mehrstufige Wasserkühlung es ermöglicht, Wärme allmählich statt plötzlich abzuführen.
Der Abzug sorgt für kontrollierte Zugkraft. Bei großen Rohrdurchmessern können mehrere Raupenspuren erforderlich sein, um die Zugkraft gleichmäßig zu verteilen und Beschädigungen der Rohroberfläche zu verhindern. Je nach Produkt kann die Linie einen spanlosen oder Säge-Schneider, einen automatischen Stapler oder einen Wickler verwenden. Optionale Zusatzausrüstung umfasst Lasermarkiersysteme, Lasermesssysteme für den Durchmesser, gravimetrische Steuerungssysteme, Wanddickenüberwachungssysteme, Belling-Maschinen und Mischer.
Was bestimmt die Ausbringung einer PE-Rohrextrusionsanlage?
Die Ausbringung eines Extruders hängt von viel mehr als nur der Motorleistung ab. Die effektive Produktionsrate richtet sich nach folgenden Faktoren: Schneckendurchmesser und -design; Schneckendrehzahl; Polymerart; Schmelztemperatur; Düsendesign; Rohrdurchmesser; Wanddicke; Kühlkapazität; Abzugsgeschwindigkeit; sowie die Stabilität des gesamten Prozesses.
Bei Produkten mit kleinem Durchmesser kann eine Doppelschneckenkonfiguration die Produktivität erhöhen, indem zwei Rohre gleichzeitig hergestellt werden, anstatt die Anzahl der Produktionslinien zu verdoppeln. Jwells PE/PPR/PE-RT/PA-Linie für kleine Durchmesser etwa bietet Doppelschneckenkonfigurationen für Produkte von 16–75 mm und umfasst servogesteuerte Abzüge sowie optionale Wickel- oder Schneidegeräte.
Am anderen Ende der Skala benötigt ein HDPE-Rohr mit großem Durchmesser einen viel höheren Materialdurchsatz und umfangreichere nachgelagerte Ausrüstung. Veröffentlichte Spezifikationen für ein Jwell-HDPE-Rohrsystem zeigen Modelle von 400–800 mm bis 2.000–3.000 mm, wobei die angegebenen Ausbringungen mit zunehmender Linienkonfiguration und Leistung steigen. Diese Angaben sind jedoch lieferantenspezifische Referenzwerte und keine universellen Industriestandards; daher sollte die Produktionskapazität stets durch einen Materialversuch mit dem tatsächlichen Harz und der Rohrspezifikation des Käufers bestätigt werden.
Welche Qualitätsfaktoren sollten Hersteller kontrollieren?
Die wichtigsten Qualitätsvariablen bei der PE-Rohrextrusion sind Außendurchmesser, Wanddicke, Rundheit, Gewicht pro Meter, Oberflächenbeschaffenheit, Materialhomogenität und Dimensionsstabilität. Da diese Parameter miteinander verbunden sind, kann das Korrigieren einer einzigen Prozessvariable ohne Kenntnis der Auswirkungen auf den Rest der Linie ein weiteres Problem verursachen.
Schmelztemperatur und -druck müssen stabil gehalten werden, um einen ungleichmäßigen Polymerfluss zu verhindern, der zu ungleichmäßiger Wanddicke oder Oberflächenvariationen führen kann. Das Rohr muss anschließend durch Kalibrierung und Kühlung gleichmäßig abgekühlt werden, damit es nach Verlassen des Dimensionierungsbereichs seine geforderten Maße behält. Die Abzugsgeschwindigkeit muss mit der Extrusionsleistung synchronisiert sein, denn selbst eine stabile Düse kann ein instabiles Zugverhältnis nicht unbegrenzt ausgleichen.
Online-Überwachung kann die Zeit zwischen der Erkennung einer Prozessabweichung und der Durchführung korrigierender Maßnahmen erheblich verkürzen. Die Laserdurchmessermessung kann den Außendurchmesser kontinuierlich überwachen, während die Metergewichtskontrolle Änderungen im Materialdurchsatz erkennen hilft. Bei hochwertigen oder druckfesten Rohren sollten Hersteller zudem dokumentierte Laborprüfverfahren pflegen, die die relevanten mechanischen und hydrostatischen Leistungsanforderungen der jeweiligen Norm abdecken.
Für Käufer bedeutet dies, dass sich die Bewertung der Produktionslinie auf die Prozessstabilität und nicht auf die maximale theoretische Leistung konzentrieren sollte. Eine Maschine, die 1.000 kg/h produzieren kann, wäre nicht unbedingt nützlicher als ein System mit geringerer Leistung, wenn die Anwendung enge Maßtoleranzen und eine konstante Produktion über lange Betriebszeiten erfordert.
Wie wählt man die richtige PE-Rohrrohextrusionsanlage aus?
Anstatt mit der Maschine zu beginnen, besteht der erste Schritt darin, das fertige Rohr zu definieren. Der Käufer sollte die Harzsorte, den Rohrdurchmesserbereich, die Wanddicke oder SDR-Anforderungen, die zutreffende Druckklasse, die erforderliche Ausbringung, die Produktionslänge, die Wickel- oder Schneidemethode, die Farbe, Mehrschichtanforderungen, den Zielmarkt und die Norm angeben.
Der zweite Schritt besteht darin, den Produktionsbereich festzulegen. Eine Linie, optimiert für Rohre mit einem Durchmesser von 20–110 mm, unterscheidet sich grundlegend von einer Linie für Rohre mit einem Durchmesser von 630–1.600 mm. Klein-Durchmesser-Linien können hohe Linien-Geschwindigkeit, kompakte Kühlsysteme und Wickeltechnik priorisieren, während Groß-Durchmesser-Linien hohe Schmelzdurchsätze, leistungsstarke Abzugssysteme, erweiterte Kühlkapazität und schwere Handhabungsausrüstung benötigen.
Der dritte Schritt besteht in der Bewertung von Automatisierung und Qualitätskontrolle. SPS/HMI-Systeme, automatische Temperaturregelung, Servo-Abspannvorrichtungen, Online-Durchmesser-Messung und Metergewichtskontrolle können manuelle Eingriffe reduzieren und die Wiederholbarkeit verbessern. Allerdings sollte die Automatisierung entsprechend den tatsächlichen Produktionsanforderungen ausgewählt werden und nicht als bloße Ansammlung von Marketingmerkmalen betrachtet werden.
Bei der Bewertung einer PE-Rohrleitung von einem Anbieter wie unserem Jwell, ist es wichtig, über die reine Nennleistung hinauszuschauen und die gesamte Prozesskonfiguration zu untersuchen – einschließlich Extruderauslegung, Düsenstruktur, Vakuumkalibrierung, Kühlkapazität, Abspannanordnung, Schneide- oder Wickelsystem, Steuerungsarchitektur sowie optionale Online-Inspektion. Die veröffentlichten PE/HDPE-Anlagen von Jwell zeigen Konfigurationen, die von der Herstellung kleindurchmesseriger Einzel- oder Doppelrohre bis hin zu HDPE-Anlagen für große Durchmesser reichen. Daher sollte das genaue Modell und die technische Konfiguration auf das geplante Produkt abgestimmt werden und nicht einfach aus einer generischen Leistungstabelle ausgewählt werden.
FAQ zur PE-Rohr- und Rohrleitungsextrusionsanlage
- Wofür wird eine PE-Rohr-Extrusionslinie verwendet?
Eine PE-Rohr- und Rohrleitungsextrusionsanlage wird verwendet, um kontinuierlich Polyethylenrohre und -schläuche mit kontrollierten Abmessungen und Wanddicken herzustellen. Häufige Anwendungen sind Wasserversorgung, Gasverteilung, Bewässerung, Entwässerung, industrieller Flüssigkeitstransport sowie Schutzrohrleitungen.
- Welche Materialien kann eine PE-Rohrextrusionsanlage verarbeiten?
PE-Extrusionsanlagen können für Polyethylenmaterialien wie HDPE und MDPE konfiguriert werden, je nach Produktspezifikation und Maschinenbauweise. Einige Systeme lassen sich auch für verwandte Polyolefinmaterialien oder Mehrschichtstrukturen anpassen.
- Wie funktioniert eine PE-Rohrextrusionsanlage?
Die Anlage schmilzt PE-Harz in einem Extruder und drückt die homogene Schmelze durch eine ringförmige Düse, um ein Rohr zu formen. Anschließend stabilisieren und fertigstellen Vakuumkalibrierung, Kühlung, Abspannung sowie Schneiden oder Aufwickeln das Rohr.
- Welche Rohre kann eine PE-Extrusionsmaschine herstellen?
Eine geeignete PE-Extrusionsmaschine kann kleine Durchmesserrohre, Bewässerungsrohre, Wasserleitungen, Gasleitungen, Industrierohre sowie HDPE-Rohrleitungen mit großem Durchmesser produzieren. Der tatsächliche Durchmesser und die Wanddickenbereiche hängen vom Extruder, der Düse, dem Kalibriersystem und der nachgeschalteten Ausrüstung ab.
- Was bestimmt die Leistung einer PE-Rohrextrusionsanlage?
Die Leistung hängt von der Schneckenkonstruktion, der Extrudergroße, der Polymerqualität, dem Rohrdurchmesser, der Wanddicke, der Schneckendrehzahl, der Düsenkonstruktion und der Kühlkapazität ab. Eine stabile Produktionsrate sollte durch Tests mit dem tatsächlichen PE-Harz und der fertigen Rohrspezifikation bestätigt werden.
- Wie wähle ich eine PE-Rohr- und Rohrleitungsextrusionsanlage aus?
Beginnen Sie mit der Spezifikation des fertigen Rohres, einschließlich Material, Durchmesser, Wanddicke, Anwendung, Leistung und geltendem Standard. Wählen Sie dann Extruder, Düse, Kalibrierung, Kühlung, Abspannung, Schneide- oder Wickelsystem sowie Automatisierungssysteme aus, die diese Anforderungen zuverlässig erfüllen können.
Schlussfolgerung
Eine PE-Rohr- und Rohrleitungsextrusionsanlage ist im Wesentlichen ein kontinuierliches Polymerverarbeitungssystem, das Polyethylenharz in dimensionierte Rohre für Infrastruktur, Versorgungsunternehmen, Landwirtschaft, Industrie und spezialisierte Anwendungen umwandelt. Der Extruder stellt die Schmelzequalität sicher, die Düse erzeugt die röhrenförmige Geometrie und die Abspannung steuert die Produktionsgeschwindigkeit. Kalibrierung und Kühlung legen anschließend die Abmessungen fest, und Schneide-, Wickel- und Inspektionsgeräte verwandeln das stabilisierte Rohr in ein nutzbares Handelsprodukt.
Daher ist bei der Auswahl einer solchen Anlage nicht allein die maximale Leistung entscheidend. Das richtige System muss zur PE-Materialqualität, zum Rohrdurchmesser, zur Wanddicke, zur Anwendung, zur Produktionskapazität, zur Qualitätsnorm und zur nachgeschalteten Behandlungsmethode passen und gleichzeitig ausreichende Prozesssteuerung bieten, um während der kontinuierlichen Produktion konsistente Abmessungen zu gewährleisten. Bei Vergleichen von Extrusionsanlagen sollten Hersteller die gesamte Prozesskette bewerten und die Anlage mithilfe des tatsächlichen Harzes und der Rohrspezifikationen validieren, statt nur die Extruderleistung oder die angegebene Kapazität zu vergleichen.

 English
 Russian
 Spanish
 Arabic
 German
 French
 Persian
 Turkish
 Bulgarian
 Czech
 Dutch
 Greek
 Indonesian
 Japanese
 Korean
 Polish
 Portuguese
 Romanian
 Slovenian
 Ukrainian