Hızlı Cevap
A PE boru tüp ekstrüzyon hattı polietilen boru ve tüpleri sürekli olarak, kontrol edilmiş çap, duvar kalınlığı, uzunluk ve yüzey kalitesiyle üretmek için kullanılan endüstriyel üretim sistemidir. ISO 4427'ye göre, polietilen boru sistemleri su temini ve ilgili uygulamalarda yaygın olarak kullanılmaktadır. Bu arada endüstriyel ekstrüzyon sistemleri, PE boru üretimini gaz dağıtım, sulama, drenaj, endüstriyel sıvı taşıma, deniz boru hatları ve koruyucu veya yalıtımlı borular gibi alanlara da genişletmektedir. Ekstrüzyon süreci genellikle malzemenin beslenmesini, eritilmesini ve plastik hale getirilmesini, kalıpta şekillendirilmesini, boyutlandırılmasını, soğutulmasını, çekilmeyi, kesilmesini veya sarılmasını ve çevrim içi kalite kontrolünü içerir.
Pratik üretimde, bir PE boru tüp ekstrüzyon hattının değeri yalnızca plastik tüpler üretebilme yeteneğinde değil, aynı zamanda PE reçinesini belirli uygulamalar ve performans gereksinimlerine uygun sürekli boyutlu borulara dönüştürme kapasitesindedir. Reçine cinsi, boru çapı, duvar kalınlığı, basınç sınıfı, üretim hızı ve son kullanım durumuna bağlı olarak, hattın küçük çaplı esnek borular, standart HDPE su boruları, gaz boruları, sulama boruları, büyük çaplı altyapı boruları veya özel PE koruyucu borular üretmek üzere yapılandırılması mümkündür.
PE Boru Tüp Ekstrüzyon Hattı Nedir?
PE boru tüp ekstrüzyon hattı, polietilen reçinesini bitmiş borulara veya tüplere dönüştürmek üzere tasarlanmış sürekli bir üretim sistemidir. Döngüsel kalıp süreçlerinden farklı olarak, ekstrüzyon, polimer peletlerini eriterek, erimiş malzemeyi halka şeklindeki kalıba zorlayarak, sıcak tübü kalibrasyon ve soğutma ekipmanlarıyla şekillendirip, ardından stabilize olmuş boruyu akabindeki makinelerle çekerek sürekli boş profiller üretir.
Terim ‘PE boru tüp ekstrüzyon hattı’‘bir çok farklı çap ve konfigürasyonda polietilen ürünler üretildiği için geniş bir ekipman yelpazesini kapsar. Küçük çaplı PE borular doğrudan bobinlere sarılabilirken, büyük çaplı HDPE borular genellikle düz uzunlukta üretilir ve birden fazla çekme rayı, büyük vakum tankları, ağır işleyen kesme ekipmanları ve otomatik istifleme gerektirir. Bu nedenle ekipman konfigürasyonu yalnızca polimer adına göre değil, amaçlanan boru özelliklerine göre ayarlanması gerekir.
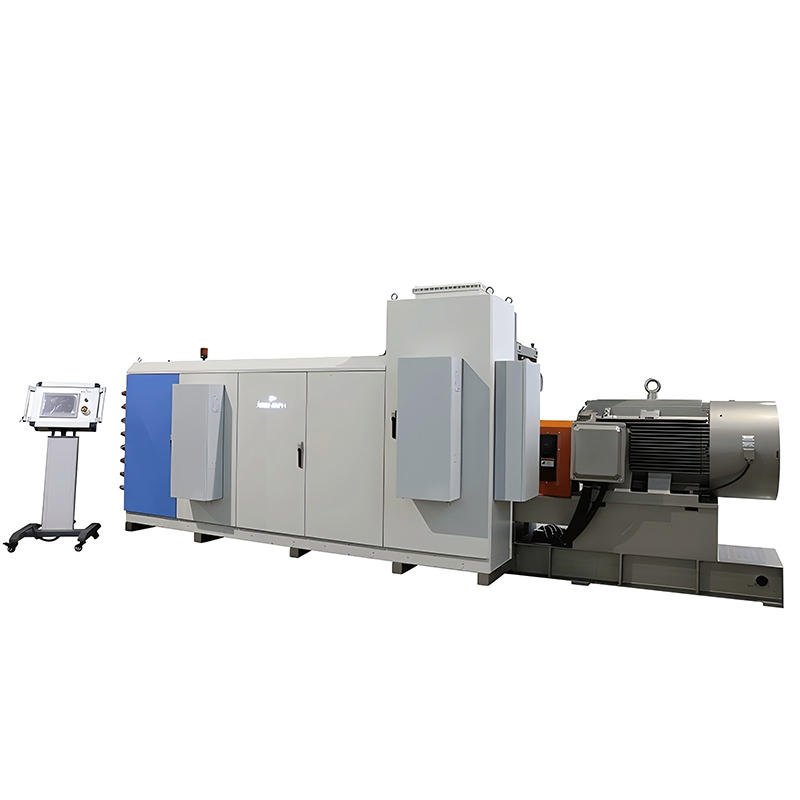
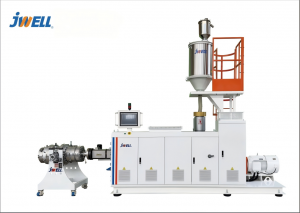
Tipik bir üretim sistemi; malzeme besleme ünitesi, huni veya gravimetrik dozaj sistemi, tek vidalı ekstrüder, ekstrüzyon kalıbı, vakumlu kalibrasyon tankı, soğutma bölümü, çekme ünitesi, kesici veya sarıcı ve boru taşıma ekipmanlarından oluşur. Modern sistemler ayrıca lazer çap ölçümü, çevrim içi duvar kalınlığı izlemesi, ağırlık kontrolü, otomatik işaretlemeyi ve merkezi PLC/HMI kontrolünü de içerebilir. Bu bileşenler, boyutsal hassasiyetin eriyik çıkışını, kalıbın basıncını, soğutmayı, çekim hızını ve akabindeki işleme senkronize etmeye dayandığından tek bir işlem zinciri olarak çalışırlar.
PE Boru Ekstrüzyon Hattı Hangi Malzemeleri İşleyebilir?
Polietilen tek bir malzeme sınıfı değildir. PE boruların imalatı yüksek yoğunluklu polietilen (HDPE), orta yoğunluklu polietilen (MDPE) ve diğer polietilen formülasyonlarını içerebilir; bunlar basınç gereksinimleri, esneklik, çevre koşulları, kimyasal maruziyet, sıcaklık ve ilgili boru standardına göre seçilir. HDPE özellikle altyapıda önemlidir çünkü yüksek mukavemeti esneklik, korozyon direnci ve iyi kaynaşma özellikleriyle birleştirir.
Reçine sınıfı ekstrüzyon hattının tasarımını ve çalışma koşullarını doğrudan etkiler. Örneğin, büyük çaplı basınç borusu için tasarlanan malzeme, küçük çaplı sulama tüpünden farklı vidalı yapı, çıkış kapasitesi, soğutma stratejisi ve çekme düzenine ihtiyaç duyabilir. Malzeme hazırlığı da eşit derecede önemlidir; çünkü tutarlı besleme ve sabit eriyik sıcaklığı boyutsal dalgalanmaları, yüzey kusurlarını ve duvar kalınlığı değişikliklerini önlemeye yardımcı olur.
Bazı modern boru hatları çok katmanlı üretim için de yapılandırılabilir. Ekstra ekstrüderler iki veya üç katmanlı PE borular üretmek üzere entegre edilebilir; böylece farklı malzeme formülasyonları veya fonksiyonel katmanlar aynı boru yapısına dahil edilebilir. Bu esneklik, üreticilerin performansı, renk tanımlamasını, geri dönüştürülmüş malzeme içeriğini ve uygulamaya özel yüzey özelliklerini tek bir ürün içinde birleştirmeleri gerektiğinde faydalıdır.
PE Boru Tüp Ekstrüzyon Hattı Nasıl Çalışır?
Üretim süreci, PE reçinesinin ekstrüdere beslenmesiyle başlar. Barrelin içinde, polimer, dönen vida kanallarıyla ilerlerken ısı ve mekanik kesme sayesinde giderek erir ve homojenleşir. Vida ve barrel sistemi, sabit sıcaklık ve basınçta stabil bir eriyik sağlayacak şekilde tasarlanmalıdır; çünkü bu aşamadaki dalgalanmalar sonunda duvar kalınlığında değişikliklere, yüzey kusurlarına veya borunun boyutlarında istikrarsızlığa yol açabilir.
Homojen polimer eriyiği daha sonra kalıp başlığına girer; burada merkezi mandrel etrafında dağıtılıp sürekli bir boru profili oluşturur. Malzeme bu noktada hâlâ sıcak ve nispeten yumuşaktır; bu nedenle istenen boyutları korumak için kontrollü boyutlandırma ve soğutma gerekir. Boru, istenen boru geometrisini elde etmek için vakumlu boyutlandırma sistemiyle geçer, ardından suyla soğutularak ısı giderilir ve polimer stabilize edilir.
Boru yeterince boyutsal kararlılığa ulaştığında, çekme ünitesi onu hattan sürekli olarak çeker. Ekstrüzyon çıkış hızı ile çekme hızı arasındaki ilişki kritiktir: eğer hat malzemenin çıkış hızına göre çok hızlı çekerse, borunun duvarları çok ince olabilir; eğer çekim çok yavaşsa, boru büyüklüğe ulaşabilir veya aşırı kalınlaşabilir. Modern ekstrüzyon sistemleri bu nedenle giderek senkronize kontrol kullanarak stabil üretim koşullarını korur. Jwell'in PE ve HDPE boru sistemleri örneğin, ekstrüzyon, vakumlu boyutlandırma, soğutma, servo sürücülü çekme ünitesi, kesme ünitesi ve merkezi kontrolü içeren, üretim izlemesi için çevrim içi ölçüm sistemleri eklenme seçeneği sunar.
PE Boruların Temel Uygulamaları Nelerdir?
Polietilen (PE) boruların en büyük uygulama alanları arasında su temini, gaz dağıtım, sulama, drenaj, endüstriyel sıvı taşıma, madencilik, deniz altyapısı ve koruyucu borular yer alır. PE bu alanlarda korozyon direnci, esnekliği, nispeten düşük ağırlığı ve uygun uygulamalarda ısıyla kaynaştırma teknikleriyle boruların birleştirilebilmesi sayesinde yaygın olarak kullanılmaktadır.
Su altyapısında, PE borular malzeme, boru yapısı ve sertifikasyonu ilgili gereksinimleri karşıladığında içme suyu ve diğer su tedariklerini taşıyabilir. Uygun şekilde belirlenmiş polietilen borular gaz dağıtımında yaygın olarak kullanılır; çünkü PE geleneksel metal borular gibi korozyona uğramaz ve birçok kurulum koşulunda sert malzemelere göre zemin hareketlerine daha kolay uyum sağlar.
Tarımsal sulama, küçük çaplı PE borular ve tüpler için başka önemli bir pazardır. Bu ürünler sürekli uzunlukta üretilip bobinlere sarılabilir; bu da taşımayı ve saha kurulumunu kolaylaştırır. Tasarıma bağlı olarak, PE ekstrüzyon hatları drenaj, tarımsal su dağıtım, kablo koruması ve diğer düşük ila orta basınçlı uygulamalar için borular da üretebilir.
Büyük çaplı PE ekstrüzyonu, uygulama alanlarını belediye altyapısı, endüstriyel su sistemleri, dredging ve deniz boru hatlarına genişletir. Bu nedenle ekipman üreticileri küçük tüpler ve büyük borular için önemli ölçüde farklı hat mimarileri sunar. Örneğin, yayımlanan Jwell ekipman bilgileri, metre ölçeğine kadar uzanan boru aralıklarını kapsayan büyük çaplı HDPE sistemlerini içerir. Bu durum, ekstrüzyon hattı konfigürasyonunun çap ve verimlilik arttıkça nasıl önemli ölçüde değiştiğini gösterir.
PE Boru Uygulamaları ve İlgili Üretim Gereksinimleri
Uygulama ile makine konfigürasyonu arasındaki ilişki, bir PE boru ekstrüzyon hattı satın alan herkes için önemlidir. Bir üretici yalnızca istenen çıkış sayısı üzerinden hattı belirlememeli çünkü boru çapı, duvar kalınlığı, reçine sınıfı, basınç sınıfı, soğutma gereksinimleri ve ürün işleme gibi faktörler tümüyle ekipman konfigürasyonunu etkileyebilir.
| PE Boru Uygulaması | Tipik Ürün Özellikleri | Önemli Ekstrüzyon Hattı Gereksinimleri |
| Su temini | Basınç dereceli PE boru, birden fazla çap | Kararlı eriyik çıkışı, hassas boyutlandırma, kontrollü soğutma |
| Gaz dağıtım | Kontrollü boyutlara sahip basınç dereceli PE boru | Tutarlı duvar kalınlığı, güvenilir proses kontrolü, markalama |
| Tarımsal sulama | Küçük veya orta çaplı boru/tüp, çoğu zaman sarmal halinde | Yüksek hızlı ekstrüzyon, verimli soğutma, sarıcı kapasitesi |
| Drenaj | Katı duvarlı veya özel drenaj boru | Uygun kalıp ve boyutlama sistemi, boyutsal kararlılık |
| Endüstriyel sıvı taşıma | Uygulamaya özel çap ve basınç sınıfı | Malzeme uyumluluğu, sağlam ekstrüzyon ve soğutma |
| Deniz boru hatları | Büyük çaplı HDPE boru | Yüksek ekstrüzyon kapasitesi, ağır iş yükü taşıma ve işleme |
| Kablo veya boru koruması | Tüpler ve koruyucu kanallar | Yüzey kalitesi, boyut kontrolü, esnek üretim |
| Önceden yalıtımlı borular | HDPE dış koruyucu kılıf | Hassas çap, yuvarlaklık ve kararlı yüzey kalitesi |
| Madencilik uygulamaları | Ağır iş yükü PE boru | Yüksek verimlilik, kalın duvar kapasitesi, güvenilir soğutma |
| Çok katmanlı boru | İki veya üç katmanlı yapı | Birden fazla ekstrüder ve senkronize katman dağılımı |
Tablo, “PE boru ekstrüzyon makinesi” ile “PE boru üretim hattı”nın mutlaka değiştirilebilir özellikler olmadığını gösterir. Küçük çaplı bir sulama tüpü ile 1.000 mm'lik bir altyapı borusu ikisi de PE ürünü olabilir ancak ekstrüzyon kapasiteleri, kalıp boyutları, soğutma sistemi, taşıma konfigürasyonu ve işleme gereksinimleri temelde farklıdır.
PE Boru Tüp Ekstrüzyon Hattı Hangi Ekipmanları İçerir?
Ekstrüder sistemnin çekirdeği olsa da tam bir üretim hattının yalnızca bir bileşeni gibidir. Modern bir hat, son borunun kalitesinin tüm alt birimlerden etkilendiği koordineli bir üretim sistemi olarak daha iyi anlaşılabilir.
İlk aşama malzeme işlemedir. Reçine otomatik besleyiciler veya vakum taşıma sistemleriyle ekstrüdere iletilirken gravimetrik dozaj, malzeme verimliliği ve formülasyonun kontrolünü iyileştirir. Daha sonra ekstrüder polimeri eritir, karıştırır ve taşır; bu aşamada varil sıcaklık bölgeleri ve vida geometrisi işlem koşullarını kontrol eder.
Kalıp başlığı erimiş polimerin tüp şeklinde dağıtılmasını belirler. Kalıptan çıktıktan sonra kalibrasyon ve soğutma ekipmanları dış boyutları ve yuvarlaklığı kontrol eder. Vakum kalibrasyonu özellikle sabit geometriyi korumak için önemlidir, çok aşamalı su soğutması ise ısıyı ani değil yavaş yavaş gidermeye imkan tanır.
Taşıma sistemi kontrollü çekiş sağlar. Büyük çaplı borular için çekme gücünü eşit dağıtmak ve boru yüzeyine zarar vermemek için birkaç paletli tren gerektirebilir. Ürün türüne göre hat, chipless veya testere kesici, otomatik istifleyici veya sarıcı kullanabilir. İsteğe bağlı ek ekipmanlar arasında lazer markalama sistemleri, lazer çap ölçüm sistemleri, gravimetrik kontrol sistemleri, duvar kalınlığı izleme sistemleri, belling makineleri ve karıştırıcılar yer alabilir.
PE Boru Ekstrüzyon Hattı Çıkışını Ne Belirler?
Bir ekstrüderin çıkışı motorun gücü dışında birçok faktörle belirlenir. Etkili üretim hızı şu faktörlere bağlıdır: vida çapı ve tasarımı; vida dönme hızı; polimer sınıfı; eriyik sıcaklığı; kalıp tasarımı; boru çapı; duvar kalınlığı; soğutma kapasitesi; taşıma hızı; ve tüm sürecin kararlılığı.
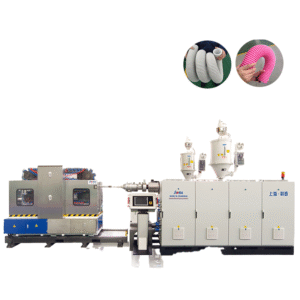
Küçük çaplı ürünler için çift sıra konfigürasyonu, üretim hatlarının sayısını ikiye katlamak yerine aynı anda iki boru üretmek suretiyle verimliliği artırabilir. Örneğin Jwell'in küçük çaplı PE/PPR/PE-RT/PA hattı, 16–75 mm ölçekteki ürünler için çift boru konfigürasyonuna sahiptir ve servo kontrolüne sahip taşıma sistemi ile isteğe bağlı sarım veya kesim ekipmanlarını içerir.
Öte yandan büyük çaplı HDPE boruları çok daha yüksek malzeme verimliliği ve daha güçlü alt ekipmanlar gerektirir. Jwell'in bir HDPE boru sistemi için yayımlanan teknik özellikler, 400–800 mm'den 2.000–3.000 mm'ye kadar modelleri gösterir; hat konfigürasyonu büyüdükçe ve güçlendikçe listedeki çıkışlar da artar. Ancak bu rakamlar tedarikçiye özel referans değerlerdir, küresel endüstri standartları değildir; bu nedenle üretim kapasitesi, alıcının gerçek reçinesi ve boru spesifikasyonu kullanılarak yapılan malzeme denemesiyle doğrulanmalıdır.
Üreticiler Hangi Kalite Faktörlerini Kontrol Etmeli?
PE boru ekstrüzyonunda en önemli kalite değişkenleri dış çap, duvar kalınlığı, yuvarlaklık, metrekare ağırlık, yüzey durumu, malzeme homojenliği ve boyutsal kararlılıktır. Bu parametreler birbiriyle bağlantılı olduğundan, bir proses değişkenini düzeltirken diğer hat parçalarına etkisini anlamadan başka bir sorun yaratabilir.
Eriyik sıcaklığı ve basıncı, tutarsız polimer akışını önlemek için sabit tutulmalıdır; bu durum eşit duvar kalınlığı veya yüzey dalgalanmalarına yol açabilir. Daha sonra boru, kalibrasyon ve soğutma süreçleriyle eşit şekilde soğutulmalı ki boyutlandırma bölümünden çıktıktan sonra istenen boyutları koruyabilsin. Taşıma hızı, ekstrüzyon çıkışıyla senkronize edilmelidir; çünkü stabil bir kalıp bile istikrarsız bir çekim oranını sonsuza dek telafi edemez.
Çevrimiçi izleme, bir proses sapmasının fark edilmesi ile düzeltici eylemin gerçekleştirilmesi arasındaki süreyi önemli ölçüde azaltabilir. Lazer çap ölçümü dış çapı sürekli izleyebilir, metre ağırlık kontrolü ise malzeme çıkışındaki değişiklikleri belirlemeye yardımcı olur. Yüksek değerli veya basınç dereceli borular için üreticiler, ilgili mekanik ve hidrostatik performans gereksinimlerini kapsayan belgeli laboratuvar test prosedürlerini de sürdürmelidir.
Alıcılar için bu, üretim hattının değerlendirmesinin maksimum teorik çıkış üzerinde değil, proses kararlılığı üzerinde odaklanması gerektiği anlamına gelir. 1.000 kg/saat üretebilen bir makine, uygulama sıkı boyut toleransları ve uzun çalışma süreleri boyunca istikrarlı üretim gerektiriyorsa, mutlaka daha düşük çıkışlı bir sistemden daha faydalı olmayacaktır.
Doğru PE Boru Tüp Ekstrüzyon Hattını Nasıl Seçmeli?
Makineden başlamak yerine ilk adım bitmiş boruyu tanımlamaktır. Alıcı, malzeme sınıfını, boru çap aralığını, duvar kalınlığı veya SDR gereksinimlerini, uygulanan basınç sınıfını, istenen çıkış miktarını, üretim uzunluğunu, sarma veya kesim yöntemini, rengi, çok katmanlı gereksinimleri, hedef pazarı ve standardı belirtmelidir.
İkinci adım, üretim aralığını belirlemektir. 20–110 mm çaplı borular için optimize edilmiş bir hat, 630–1.600 mm çaplı borular için tasarlanmış bir hattan temelde farklıdır. Küçük çaplı hatlar yüksek hat hızı, kompakt soğutma sistemleri ve sarımı öncelenebilirken, büyük çaplı hatlar yüksek eriyik verimliliği, güçlü taşıma sistemleri, genişletilmiş soğutma kapasitesi ve ağır iş yükü taşıma ekipmanları gerektirir.
Üçüncü adım, otomasyon ve kalite kontrolünü değerlendirmektir. PLC/HMI sistemleri, otomatik sıcaklık kontrolü, servo çekme sistemi, çevrimiçi çap ölçümü ve metre ağırlığı kontrolü, manuel müdahaleyi azaltabilir ve tekrarlanabilirliği artırabilir. Ancak otomasyon, pazarlama özelliklerinin bir koleksiyonu olarak ele alınmaktan ziyade gerçek üretim gereksinimlerine göre seçilmelidir.
Bir tedarikçiden PE boru hattını değerlendirirken örneğin bizim gibi Jwell, başlık çıktılarından öteye bakmak ve tam süreç konfigürasyonunu incelemek önemlidir; bunlar arasında ekstrüder tasarımı, kalıp yapısı, vakum boyutlandırma, soğutma kapasitesi, çekme düzeni, kesme veya sarma sistemi, kontrol mimarisi ve isteğe bağlı çevrimiçi inceleme yer alır. Jwell tarafından yayınlanan PE/HDPE sistemleri, küçük çaplı tek veya çift boru üretimi ile büyük çaplı HDPE hatlarına kadar değişen konfigürasyonları göstermektedir. Bu nedenle, tam model ve teknik konfigürasyon, genel kapasite tablosundan seçilmeden, amaçlanan ürüne uygun şekilde belirlenmelidir.
PE Boru Tüp Ekstrüzyon Hatları Hakkında Sıkça Sorulan Sorular
- PE boru tüp ekstrüzyon hattı ne için kullanılır?
PE boru tüp ekstrüzyon hattı, kontrollü ebatlara ve duvar kalınlıklarına sahip polietilen boruları ve tüpleri sürekli olarak üretmek için kullanılır. Yaygın uygulamalar arasında su temini, gaz dağıtım, sulama, drenaj, endüstriyel sıvı taşıma ve koruyucu boru hatları yer alır.
- PE boru ekstrüzyon hattı hangi malzemeleri işleyebilir?
PE ekstrüzyon hatları, ürün spesifikasyonuna ve makine tasarımına göre HDPE ve MDPE gibi polietilen malzemeler için yapılandırılabilir. Bazı sistemler, ilgili poliolefin malzemeleri veya çok katmanlı yapılar için de uyarlanabilir.
- PE boru ekstrüzyon hattı nasıl çalışır?
Hattaki ekstrüderde PE reçinesi eritilir ve homojen eriyik halka şeklindeki kalıptan geçirilerek bir tüp oluşturur. Daha sonra vakum boyutlandırma, soğutma, çekme ve kesme veya sarım işlemleri boruyu sabitleyip tamamlar.
- PE ekstrüzyon makinesiyle hangi borular üretilebilir?
Uygun bir PE ekstrüzyon makinesi, küçük çaplı tüpler, sulama boruları, su boruları, gaz boruları, endüstriyel borular ve büyük çaplı HDPE boru hatları üretebilir. Gerçek çap ve duvar kalınlığı aralığı, ekstrüder, kalıp, kalibrasyon sistemi ve aşağı yönlü ekipmana bağlıdır.
- PE boru ekstrüzyon hattının çıkışını ne belirler?
Çıkış, vida tasarımı, ekstrüder boyutu, polimer sınıfı, borunun çapı, duvar kalınlığı, vida hızı, kalıp tasarımı ve soğutma kapasitesine bağlıdır. Stabil üretim oranı, gerçek PE reçinesi ve bitmiş boru spesifikasyonuyla yapılan testlerle onaylanmalıdır.
- PE boru tüp ekstrüzyon hattını nasıl seçerim?
Bitmiş boru spesifikasyonuyla başlayın; malzeme, çap, duvar kalınlığı, uygulama, çıkış ve geçerli standart dahil. Ardından bu gereksinimleri güvenilir bir şekilde karşılayabilecek ekstrüder, kalıp, boyutlandırma, soğutma, çekme, kesme veya sarım ve otomasyon sistemlerini seçin.
Çözüm
PE boru tüp ekstrüzyon hattı, esasen polietilen reçinesini altyapı, kamu hizmetleri, tarım, endüstri ve özel uygulamalarda kullanılan ölçüsel borulara dönüştürmek üzere tasarlanmış devamlı polimer işleme sistemidir. Ekstrüder eriyik kalitesini sağlar, kalıp boru geometrisini oluşturur ve çekme sistemi üretim hızını kontrol eder. Kalibrasyon ve soğutma ardından ebatları belirler; kesme, sarım ve inceleme ekipmanları ise stabilize edilmiş boruyu kullanılabilir ticari ürüne dönüştürür.
Bu nedenle, böyle bir hattı seçerken en önemli husus yalnızca maksimum çıkış değildir. Doğru sistem, PE malzeme sınıfı, boru çapı, duvar kalınlığı, uygulama, üretim kapasitesi, kalite standardı ve aşağı yönlü işlem yöntemiyle eşleşmeli, ayrıca devamlı üretim sırasında tutarlı ebatları sağlamak için yeterince proses kontrolü sağlamalıdır. Ekstrüzyon ekipmanlarını karşılaştırırken üreticiler, yalnızca ekstrüder gücü veya reklam edilen kapasiteyi değil, tüm süreç zincirini değerlendirmeli ve hattı gerçek reçine ve boru spesifikasyonlarıyla doğrulamalıdır.

 English
 Russian
 Spanish
 Arabic
 German
 French
 Persian
 Turkish
 Bulgarian
 Czech
 Dutch
 Greek
 Indonesian
 Japanese
 Korean
 Polish
 Portuguese
 Romanian
 Slovenian
 Ukrainian