Szybka odpowiedź
A Linia do wytłaczania rur z polietylenu PE to system przemysłowy do produkcji rur i węży z polietylenu w sposób ciągły, z kontrolowanym średnicą, grubością ścianek, długością oraz jakością powierzchni. Zgodnie z normą ISO 4427, układy rurowe z polietylenu są powszechnie stosowane w zaopatrzeniu w wodę i związanych z tym zastosowaniach. Tymczasem przemysłowe systemy wytłaczania rozszerzają produkcję rur PE o dystrybucję gazu, nawadnianie, drenaż, przetwarzanie cieczy przemysłowych, rurociągi morskie oraz rury ochronne czy izolowane. Proces wytłaczania zwykle obejmuje podawanie materiału, jego topienie i plastycyzację, formowanie w matrycy, dopasowanie wymiarów, chłodzenie, wyciąganie, cięcie lub zwijanie oraz wykonanie kontroli jakości online.
W praktycznej produkcji wartość linii do wytłaczania rur z polietylenu polega nie tylko na możliwości wytworzenia rur z tworzywa sztucznego, ale także na zdolności przetworzenia żywicy PE na rury o stałych wymiarach, zaprojektowane z myślą o konkretnych zastosowaniach i wymaganiach dotyczących wydajności. W zależności od takich czynników jak gatunek żywicy, średnica rury, grubość ścianek, klasa ciśnienia, szybkość produkcji i końcowe zastosowanie, linię można skonfigurować tak, aby produkować elastyczne węże o małej średnicy, standardowe rury wodociągowe HDPE, rury gazowe, rury nawadniające, duże rury infrastrukturalne czy specjalistyczne rury ochronne z PE.
Czym jest linia do wytłaczania rur z polietylenu?
Linia do wytłaczania rur z polietylenu to system ciągłej produkcji przeznaczony do przetwarzania żywicy polietylenowej na gotowe rury lub węże. W przeciwieństwie do procesów formowania partiami, wytłaczanie produkuje ciągły profil pusty poprzez topienie granulatów polimerowych, przepuszczanie stopionego materiału przez matrycę pierścieniową, kształtowanie gorącej rury przy pomocy urządzeń kalibracyjnych i chłodzących, a następnie wyciąganie stabilizowanej rury przez maszyny dolne.
Termin ‘linia do wytłaczania rur z PE rur z polietylenu‘obejmuje szeroki zakres urządzeń, ponieważ produkty z polietylenu są wytwarzane w wielu różnych średnicach i konfiguracjach. Małodzielne węże z PE mogą być bezpośrednio zwijane w rolki, natomiast duże rury HDPE zwykle produkowane są jako proste odcinki i wymagają wielu torów wyciągania, dużych zbiorników próżniowych, ciężkiego sprzętu do cięcia oraz automatycznego składowania. Dlatego konfiguracja urządzeń musi być dostosowana do zamierzonej specyfikacji rury, a nie tylko dobranej według nazwy polimeru.
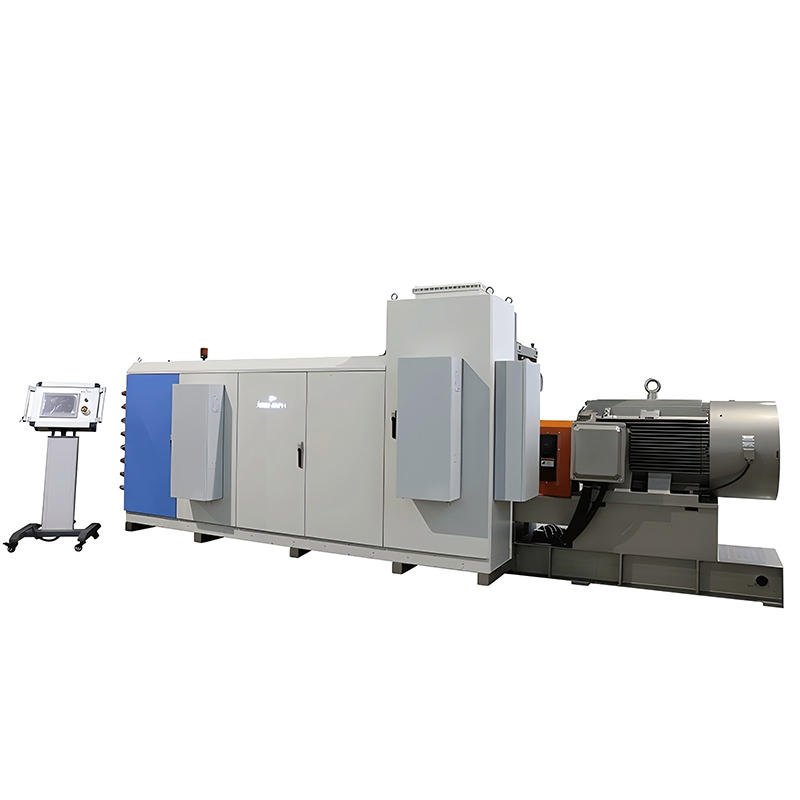
Typowy system produkcyjny zawiera jednostkę podawania materiału, zasobnik lub system dozowania grawimetrycznego, ekstruder z jedną śrubą, matrycę wytłaczania, zbiornik próżniowy do kalibracji, sekcję chłodzenia, jednostkę wyciągania, nożyce lub nawijarkę oraz urządzenia do obsługi rur. Nowoczesne systemy mogą również zawierać laserowe pomiary średnicy, on-line monitoring grubości ścianek, kontrolę masy, automatyczne znakowanie oraz centralizowaną kontrolę PLC/HMI. Te komponenty współpracują ze sobą jako jedna łańcuchowa procesowa, ponieważ dokładność wymiarów zależy od synchronizacji wydajności topienia, ciśnienia w matrycy, chłodzenia, prędkości wyciągania i obróbki dolnej.
Jakie materiały może przetwarzać linia do wytłaczania rur z PE?
Polietylen nie jest jednym gatunkiem materiału. Produkcja rur z PE może obejmować wysokociśnieniowy polietylen (HDPE), średniociśnieniowy polietylen (MDPE) oraz inne formuły polietylenu, które wybierane są w zależności od takich czynników jak wymagania dotyczące ciśnienia, elastyczność, warunki środowiskowe, narażenie na substancje chemiczne, temperatura i odpowiednia norma rur. HDPE jest szczególnie ważny w infrastrukturze, ponieważ łączy wysoką wytrzymałość z elastycznością, odpornością na korozję i dobrą charakterystyką spawalności.
Gatunek żywicy bezpośrednio wpływa na projekt i warunki pracy linii wytłaczania. Na przykład materiał przeznaczony dla rury ciśnieniowej o dużej średnicy może wymagać innej konfiguracji śruby, wydajności, strategii chłodzenia i ustawienia wyciągania niż małodzielny wąż nawadniający. Przygotowanie materiału jest równie ważne, ponieważ stałe podawanie i stabilna temperatura topienia pomagają zapobiec fluktuacjom wymiarowym, defektom powierzchniowym i zmianom grubości ścianek.
Niektóre nowoczesne rurociągi mogą być również skonfigurowane do produkcji wielowarstwowej. Dodatkowe ekstrudery mogą być integrowane do wytwarzania dwu- lub trójwarstwowych rur z PE, umożliwiając włączenie różnych formuł materiałów lub warstw funkcjonalnych w tej samej strukturze rury. Ta elastyczność jest przydatna, gdy producenci potrzebują połączyć wydajność, identyfikację kolorów, zawartość materiałów recyklingowych i specyficzne właściwości powierzchniowe w jednym produkcie.
Jak działa linia do wytłaczania rur z PE?
Proces produkcyjny rozpoczyna się od podania żywicy PE do ekstrudera. Wewnątrz cylindra polimer jest transportowany naprzód dzięki obrotowym śrubom, podczas gdy ciepło i siła mechaniczna stopniowo topią i homogenizują materiał. System śruby i cylindra musi być zaprojektowany tak, aby dostarczał stabilne topienie o stałej temperaturze i ciśnieniu, ponieważ fluktuacje na tym etapie mogą ostatecznie prowadzić do zmian grubości ścianek, defektów powierzchniowych lub niestabilnych wymiarów rury.
Homogeniczne topienie polimeru następnie wchodzi do głowicy matrycowej, gdzie jest rozprowadzane wokół centralnego wrzeciona, tworząc ciągły profil rurkowy. Materiał jest w tym momencie jeszcze gorący i względnie miękki, więc wymagane jest kontrolowane dopasowanie wymiarów i chłodzenie, aby utrzymać ostateczne wymiary. Rura przechodzi więc przez system kalibracji z udziałem próżniowego dopasowania, by osiągnąć pożądaną geometrię rury, a następnie przez chłodzenie wodne, aby usunąć ciepło i ustabilizować polimer.
Kiedy rura osiągnie wystarczającą stabilność wymiarową, jednostka wyciągania ciągle wyciąga ją przez całą linię. Relacja między wydajnością ekstrudera a prędkością wyciągania jest kluczowa: jeśli linia wyciąga zbyt szybko w porównaniu z tempem podawania materiału, ścianki rury mogą stać się zbyt cienkie; jeśli wyciąganie jest zbyt wolne, rura może być nadmiernie duża lub zbyt gruba. Dlatego nowoczesne systemy wytłaczania coraz częściej używają synchronizowanej kontroli, aby utrzymać stabilne warunki produkcji. Systemy Jwell do rur PE i HDPE, na przykład, zawierają ekstruder, próżniowe dopasowanie, chłodzenie, serwonapędzaną jednostkę wyciągania, jednostkę cięcia i centralizowaną kontrolę, z opcją dodania systemów pomiarowych online do monitorowania produkcji.
Jakie są główne zastosowania rur z PE?
Największe obszary zastosowania rur z polietylenu (PE) obejmują zaopatrzenie w wodę, dystrybucję gazu, nawadnianie, drenaż, przewóz cieczy przemysłowych, górnictwo, infrastrukturę morską i rury ochronne. PE jest powszechnie stosowany w tych dziedzinach dzięki swojej odporności na korozję, elastyczności, stosunkowo niskiej wadze oraz fakcie, że rury mogą być łączone metodami spawania termicznego w odpowiednich zastosowaniach.
W infrastrukturze wodnej rury z PE mogą przewozić wodę pitną i inne źródła wody, gdy materiał, konstrukcja rury i certyfikacja spełniają odpowiednie wymogi. Odpowiednio dopasowane rury z polietylenu są powszechnie stosowane w dystrybucji gazu, ponieważ PE nie koroduje w ten sam sposób co konwencjonalne rury metalowe i łatwiej radzi sobie z ruchem gruntu niż twarde materiały w wielu warunkach instalacji.
Nawadnianie rolnicze jest kolejnym głównym rynkiem dla mniejszych rur i węży z PE. Produkty te mogą być wytwarzane w ciągłych długościach i zwijane w rolki, co upraszcza transport i montaż w terenie. W zależności od konstrukcji, linie do wytłaczania PE mogą również produkować rury do drenażu, dostawy wody w rolnictwie, ochrony kabli i innych zastosowań o niskim i średnim ciśnieniu.
Ekstruzja PE o dużym średnicy rozszerza zakres zastosowań na infrastrukturę komunalną, systemy wodne przemysłowe, ściąganie i rurociągi morskie. Dlatego producenci urządzeń oferują znacznie różne architektury linii dla małych rur i dużych rurowców. Publikowane informacje o urządzeniach Jwell, na przykład, obejmują systemy HDPE o dużym średnicy, które pokrywają zakresy rurowców sięgające metra. To pokazuje, jak konfiguracja linii ekstruzji znacząco zmienia się wraz ze wzrostem średnicy i przepustowości.
Zastosowania rur PE i odpowiednie wymagania produkcyjne
Związek między zastosowaniem a konfiguracją maszyny jest ważny dla każdego, kto kupuje linię do ekstruzji rur PE. Producent nie powinien określać linii tylko na podstawie pożądanego ilościowego wyrobu, ponieważ średnica rury, grubość ścianki, gatunek żywicy, klasa ciśnieniowa, wymagania chłodzenia oraz obsługa produktu mogą wszystko wpływać na konfigurację urządzenia.
| Zastosowanie rur PE | Typowe charakterystyki produktów | Ważne wymagania dotyczące linii ekstruzji |
| Dostawa wody | Rura PE odporna na ciśnienie, wiele średnic | Stabilna wydajność topienia, precyzyjne wymiary, kontrolowany proces chłodzenia |
| Dystrybucja gazu | Rura PE odporna na ciśnienie z kontrolowanymi wymiarami | Jednorodna grubość ścianki, niezawodna kontrola procesu, znakowanie |
| Irygacja rolnicza | Rura lub tuba o małej lub średniej średnicy, często nawijana na rolkę | Wysokoobrotowa ekstruzja, efektywne chłodzenie, możliwość nawijania |
| Odpływ | Rura odpływowa z pełnej ścianki lub specjalistyczna | Odpowiednia forma i system wymiarowania, stabilność wymiarów |
| Przewóz cieczy przemysłowych | Średnica i klasa ciśnieniowa dostosowane do zastosowania | Kompatybilność materiałów, solidna ekstruzja i chłodzenie |
| Rurociągi morskie | Rura HDPE o dużym średnicy | Wysoka zdolność ekstruzji, ciężka wyciągarka i obsługa |
| Ochrona kabli lub rur | Tuby i przewody ochronne | Jakość powierzchni, kontrola wymiarów, elastyczna produkcja |
| Pipelinia preizolowana | Zewnętrzna osłona ochronna HDPE | Precyzyjna średnica, okrągłość i stabilna jakość powierzchni |
| Zastosowania górnicze | Rura PE o wysokiej wytrzymałości | Wysoka przepustowość, możliwość grubej ścianki, niezawodne chłodzenie |
| Rura wielowarstwowa | Konstrukcja dwu- lub trójwarstwowa | Wiele ekstruderów i synchronizowana dystrybucja warstw |
Tablica pokazuje, dlaczego “maszyna do ekstruzji rur PE” i “linia produkcyjna rur PE” nie są koniecznie wymianowalnymi specyfikacjami. Rura irygacyjna o małej średnicy i rura infrastrukturalna o średnicy 1000 mm mogą być oba produktami PE, ale ich zdolność ekstruzji, wymiary formy, system chłodzenia, konfiguracja wyciągarki i wymagania obsługi są zasadniczo różne.
Jakie urządzenia zawiera linia do ekstruzji rur PE?
Chociaż ekstruder jest rdzeniem systemu, to tylko jeden z elementów kompletnej linii produkcyjnej. Nowoczesną linię można lepiej rozumieć jako skoordynowany system produkcyjny, w którym jakość końcowej rury zależy od każdej jednostki poniżej.
Pierwszym etapem jest obsługa materiału. Żywica dostarczana jest do ekstrudera przez automatyczne podajniki lub systemy transportu próżniowego, podczas gdy dozowanie grawimetryczne poprawia kontrolę przepływu materiału i jego składu. Ekstruder następnie topi, miesza i przewozi polimer; strefy temperatury cylindra i geometria śruby kontrolują warunki przetwarzania w tym etapie.
Forma głowicy decyduje o rozkładzie stopionego polimeru w postaci rurkowej. Po opuszczeniu formy, sprzęt kalibracyjny i chłodzący kontroluje wymiary zewnętrzne i okrągłość. Kalibracja próżniowa jest szczególnie ważna dla utrzymania stabilnej geometrii, podczas gdy wieloetapowe chłodzenie wodne umożliwia stopniowe usuwanie ciepła, a nie nagłe.
Wyciągarka zapewnia kontrolowaną ciągnącą siłę. W przypadku rur o dużym średnicy może być potrzebnych kilka gąsienic, aby równomiernie rozprowadzić siłę ciągnącą i zapobiec uszkodzeniom powierzchni rury. W zależności od produktu, linia może korzystać z noży bezpłatnych lub piłowych, automatycznego układania czy nawijania. Dodatkowe opcjonalne urządzenia mogą obejmować systemy znakowania laserowego, systemy pomiaru średnicy laserowego, systemy kontroli grawimetrycznej, systemy monitorowania grubości ścianki, maszyny do nabierania i mieszadła.
Co decyduje o wydajności linii do ekstruzji rur PE?
Wydajność ekstrudera zależy od znacznie więcej niż tylko mocy jego silnika. Efektywna prędkość produkcyjna zależy od następujących czynników: średnicy i projektu śruby; prędkości obrotów śruby; gatunku polimeru; temperatury topienia; projektu formy; średnicy rury; grubości ścianki; zdolności chłodzenia; prędkości wyciągarki; oraz stabilności całego procesu.
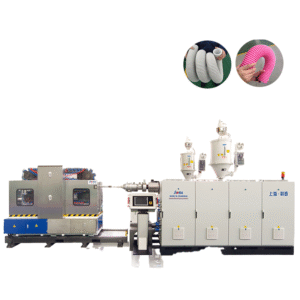
W przypadku produktów o małej średnicy, konfiguracja dwustronna może zwiększyć produktywność poprzez produkcję dwóch rur jednocześnie, zamiast podwojenia liczby linii produkcyjnych. Linia Jwell o małej średnicy PE/PPR/PE-RT/PA, na przykład, posiada dwuprzewodowe konfiguracje dla produktów o średnicy od 16 do 75 mm i zawiera wyciągarkę sterowaną serwo oraz opcjonalne urządzenia do nawijania czy cięcia.
Na drugim końcu skali, rura HDPE o dużym średnicy wymaga znacznie większej przepustowości materiału i bardziej potężnego sprzętu poniżej. Opublikowane specyfikacje jednego systemu rur HDPE Jwell pokazują modele od 400–800 mm do 2000–3000 mm, z rosnącymi wydajnościami w miarę rosnącej i mocniejszej konfiguracji linii. Jednak te wartości są referencyjnymi wartościami dostawcy, a nie uniwersalnymi standardami branżowymi, więc zdolność produkcyjna powinna być zawsze potwierdzona poprzez próbę materiałową z użyciem rzeczywistej żywicy i specyfikacji rury kupującego.
Jakie czynniki jakościowe powinni kontrolować producenci?
Najważniejszymi parametrami jakościowymi w ekstruzji rur PE są średnica zewnętrzna, grubość ścianki, okrągłość, waga na metr, stan powierzchni, jednorodność materiału i stabilność wymiarów. Ponieważ te parametry są ze sobą powiązane, korekta jednego parametru procesowego bez zrozumienia wpływu na pozostałe części linii może stworzyć nowy problem.
Temperatura i ciśnienie topienia muszą być stabilne, aby zapobiec niestabilnemu przepływowi polimeru, co może prowadzić do nierównomiernego grubości ścianki lub fluktuacji powierzchni. Następnie rura musi być równomiernie schładzana przez procesy kalibracji i chłodzenia, aby zachować wymagane wymiary po opuszczeniu sekcji wymiarowania. Prędkość wyciągarki musi być zsynchronizowana z wydajnością ekstruzji, ponieważ nawet stabilna forma nie może nieskończenie kompensować niestabilnego współczynnika ciągnienia.
Monitoring online może znacząco skrócić czas pomiędzy wykryciem odchylenia procesowego a podjęciem działań korygujących. Pomiar średnicy laserowy może stale monitorować średnicę zewnętrzną, podczas gdy kontrola wagi na metr może pomóc w identyfikacji zmian w wydajności materiału. W przypadku rur o wysokiej wartości lub odporności na ciśnienie, producenci powinni również prowadzić dokumentowane procedury badań laboratoryjnych, które obejmują odpowiednie wymagania mechaniczne i hydrostatyczne zgodne z obowiązującym standardem.
Dla kupujących oznacza to, że ocena linii produkcyjnej powinna skupić się na stabilności procesu, a nie na maksymalnej teoretycznej wydajności. Maszyna zdolna do produkcji 1000 kg/h niekoniecznie będzie przydatniejsza od systemu o niższej wydajności, jeśli zastosowanie wymaga ścisłych tolerancji wymiarowych i stałej produkcji przez długie okresy pracy.
Jak wybrać odpowiednią linię do ekstruzji rur PE?
Zamiast zaczynać od maszyny, pierwszym krokiem jest określenie gotowej rury. Kupujący powinien określić gatunek materiału, zakres średnic rur, wymagania dotyczące grubości ścianki lub SDR, odpowiednią klasę ciśnieniową, wymaganą wydajność, długość produkcji, sposób nawijania czy cięcia, kolor, wymagania wielowarstwowe, docelowy rynek i standard.
Drugim krokiem jest określenie zakresu produkcyjnego. Linia zoptymalizowana dla rur o średnicy 20–110 mm jest zasadniczo inna od tej przeznaczonej dla rur o średnicy 630–1600 mm. Linie o małej średnicy mogą stawiać priorytet na wysoką prędkość linii, kompaktowe systemy chłodzenia i nawijanie, podczas gdy linie o dużej średnicy wymagają wysokiej przepustowości topienia, potężnych systemów wyciągarki, rozszerzonej zdolności chłodzenia i ciężkiego sprzętu do obsługi.
Trzecim krokiem jest ocena automatyzacji i kontroli jakości. Systemy PLC/HMI, automatyczne sterowanie temperaturą, serwo-odciąganie, on-line pomiar średnicy oraz kontrola masy mogą ograniczyć interwencję ręczną i poprawić powtarzalność. Jednak automatyzację należy dobierać w oparciu o rzeczywiste wymagania produkcyjne, a nie traktować jako zbiór funkcji marketingowych.
Przy ocenie rurociągu PE od dostawcy takiego jak nasz Jwell, ważne jest spojrzenie poza nagłówkową wydajność i przyjrzenie się całkowitej konfiguracji procesu, w tym projektowi ekstrudera, strukturze formy, próżniowej kalibracji, zdolności chłodzenia, układzie odciągania, systemie cięcia lub nawijania, architekturze sterowania oraz opcjonalnej inspekcji online. Opublikowane przez Jwell systemy PE/HDPE ilustrują konfiguracje od produkcji małego średnicy, pojedynczych lub podwójnych rur, po linie HDPE o dużym średnicy. Dlatego dokładny model i konfiguracja techniczna powinny być dopasowane do zamierzonego produktu, a nie wybierane z generycznej tabeli wydajności.
FAQ dotyczące linii do wytłaczania rur PE
- Do czego służy linia do wytłaczania rur z polietylenu PE?
Linia do wytłaczania rur PE służy do ciągłej produkcji rur i rurowych z polietylenu o kontrolowanych wymiarach i grubości ścianek. Typowe zastosowania obejmują zaopatrzenie w wodę, dystrybucję gazu, nawadnianie, drenaż, przemysłowy transport cieczy oraz ochronne instalacje rurowe.
- Jakie materiały może przetwarzać linia do wytłaczania rur PE?
Linie do wytłaczania PE mogą być skonfigurowane do materiałów polietylenowych takich jak HDPE i MDPE, w zależności od specyfikacji produktu i projektu maszyny. Niektóre systemy mogą być również dostosowane do pokrewnych materiałów poliolefinowych lub struktur wielowarstwowych.
- Jak działa linia do wytłaczania rur PE?
Linia topi żywicę PE w ekstruderze i wypycha homogeniczną masę przez pierścieniową formę, tworząc rurę. Później próżniowa kalibracja, chłodzenie, odciąganie oraz cięcie lub nawijanie stabilizują i kończą rurę.
- Jakie rury można wyprodukować maszyną do wytłaczania PE?
Odpowiednia maszyna do wytłaczania PE może produkować rury o małym średnicy, rury nawadniające, rury wodociągowe, rury gazowe, rury przemysłowe oraz duże rurociągi HDPE. Faktyczny zakres średnic i grubości ścianek zależy od ekstrudera, formy, systemu kalibracji oraz urządzeń poniżej.
- Co decyduje o wydajności linii do wytłaczania rur PE?
Wydajność zależy od projektu śruby, rozmiaru ekstrudera, gatunku polimeru, średnicy rury, grubości ścianki, prędkości śruby, projektu formy oraz zdolności chłodzenia. Stabilną szybkość produkcji należy potwierdzić testami z faktyczną żywicą PE i specyfikacją gotowych rur.
- Jak wybrać linię do wytłaczania rur PE?
Zacznij od specyfikacji gotowej rury, w tym materiału, średnicy, grubości ścianki, zastosowania, wydajności i stosownego standardu. Następnie wybierz ekstruder, formę, kalibrację, chłodzenie, odciąganie, cięcie lub nawijanie oraz systemy automatyzacji, które mogą wiarygodnie spełnić te wymagania.
Wnioski
Linia do wytłaczania rur PE to w istocie ciągły system przetwórstwa polimerów zaprojektowany do przetwarzania żywicy polietylenowej na rury o wymiarach używane w infrastrukturze, usługach komunalnych, rolnictwie, przemyśle i specjalistycznych zastosowaniach. Ekstruder ustanawia jakość topienia, forma tworzy geometryczny kształt rury, a odciąganie kontroluje prędkość produkcji. Kalibracja i chłodzenie następnie ustalają wymiary, a urządzenia do cięcia, nawijania i inspekcji przetwarzają stabilizowaną rurę na użytkowy produkt komercyjny.
Dlatego najważniejszym czynnikiem przy wyborze takiej linii nie jest jedynie maksymalna wydajność. Odpowiedni system musi odpowiadać gatunkowi materiału PE, średnicy rury, grubości ścianki, zastosowaniu, zdolności produkcyjnej, standardowi jakościowemu i metodzie obróbki poniżej, jednocześnie zapewniając odpowiednią kontrolę procesu, by zagwarantować stałe wymiary podczas ciągłej produkcji. Przy porównywaniu sprzętu do wytłaczania producenci powinni ocenić całą łańcuch procesowy i walidować linię na bazie faktycznych żywic i specyfikacji rur, a nie tylko porównywać moc ekstrudera czy reklamowaną wydajność.


 English
 Russian
 Spanish
 Arabic
 German
 French
 Persian
 Turkish
 Bulgarian
 Czech
 Dutch
 Greek
 Indonesian
 Japanese
 Korean
 Polish
 Portuguese
 Romanian
 Slovenian
 Ukrainian