Răspuns rapid
A Linie de extrudare a tuburilor din țeavă PE este un sistem de producție industrială folosit pentru fabricarea continuă a țevilor și tuburilor din polietilenă, cu diametru, grosimea pereților, lungimea și calitatea suprafeței controlate. Conform ISO 4427, sistemele de conducte din polietilenă sunt larg utilizate pentru alimentarea cu apă și aplicațiile conexe. În același timp, sistemele industriale de extruzie extind producția de țevi PE pentru a include distribuția gazelor, irigarea, drenajul, manipularea fluidelor industriale, conductele maritime și conductele protectoare sau izolate. Procesul de extruzie implică în general alimentarea, topirea și plasticizarea materialului, modelarea acestuia într-o moartă, dimensionarea sa, răcirea, tragemul, tăierea sau înfășurarea, precum și efectuarea controlului de calitate online.
În fabricația practică, valoarea unei linii de extrudare a tuburilor din țeavă PE nu constă doar în capacitatea sa de a produce tuburi plastice, ci și în abilitatea sa de a transforma rezina PE în țevi cu dimensiuni continue, concepute pentru aplicații și cerințe specifice de performanță. În funcție de factori precum gradul de rezină, diametrul țevii, grosimea pereților, clasa de presiune, viteza de producție și utilizarea finală, linia poate fi configurată pentru a produce tuburi flexibile cu diametru mic, țevi standard HDPE pentru apă, țevi pentru gaze, țevi pentru irigare, țevi pentru infrastructura cu diametru mare sau țevi protectoare specializate din PE.
Ce este o linie de extrudare a tuburilor din țeavă PE?
O linie de extrudare a tuburilor din țeavă PE este un sistem de fabricație continuă conceput pentru a transforma rezina de polietilenă în țevi sau tuburi finite. Spre deosebire de procesele de turnare în loturi, extruzia produce un profil gol continuu prin topirea granulelor de polimer, forțarea materialului topit printr-o moartă anulară, modelarea tubului fierbinte cu echipamente de calibrare și răcire, apoi tragemul stabilizat al țevii prin mașinării downstream.
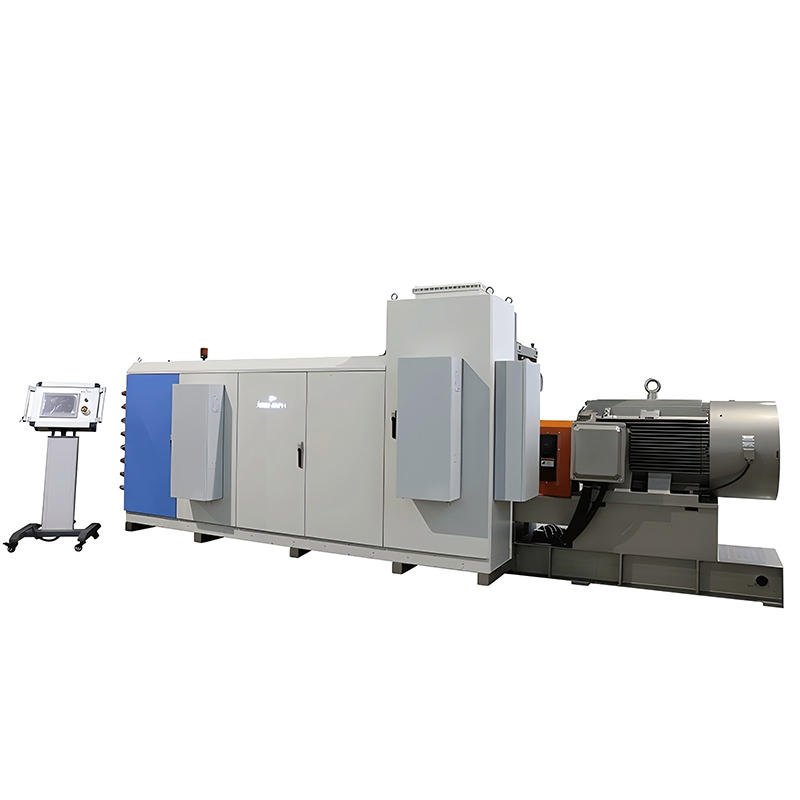
Termenul ‘linie de extrudare a tuburilor din țeavă PE’ cuprinde o gamă largă de echipamente, deoarece produsele din polietilenă sunt fabricate în multe diametre și configurații diferite. Tuburile din PE cu diametru mic pot fi înfășurate direct în bobine, în timp ce țevile HDPE cu diametru mare sunt de obicei produse în lungimi drepte și necesită mai multe benzi de tragem, rezervoare mari de vacuum, echipamente puternice de tăiere și stivuire automatizată. Prin urmare, configurația echipamentelor trebuie să fie adaptată specificației țevii dorite, nu doar selectată după numele polimerului.‘Un sistem tipic de producție conține o unitate de alimentare a materialului, un hopper sau un sistem de dozare gravimetrică, un extruder cu un singur arc, o moartă de extruzie, un rezervor de calibrare prin vacuum, o secțiune de răcire, o unitate de tragem, o tăietoare sau o înfășurătoare și echipamente pentru manipularea țevilor. Sistemele moderne pot include, de asemenea, măsurarea laserului de diametru, monitorizarea online a grosimii pereților, controlul greutății pe metru, marcarea automată și controlul centralizat PLC/HMI. Aceste componente funcționează împreună ca o singură lanț de proces, deoarece precizia dimensională depinde de sincronizarea debitului de topire, presiunii la moartă, răcirii, vitezei de tracțiune și manipulării downstream.
Linie de extrudare a tuburilor din țeavă PE.
Polietilena nu este un singur tip de material. Fabricarea țevilor din PE poate implica polietilenă cu densitate ridicată (HDPE), polietilenă cu densitate medie (MDPE) și alte formulări de polietilenă, selectate în funcție de factori precum cerințele de presiune, flexibilitatea, condițiile ambientale, expunerea chimică, temperatura și standardul relevant al țevii. HDPE este deosebit de importantă în infrastructură, deoarece combină o rezistență ridicată cu flexibilitate, rezistență la coroziune și caracteristici bune de fuziune.
Gradul de rezină afectează direct designul și condițiile de operare ale liniei de extruzie. De exemplu, un material destinat unei țevi de presiune cu diametru mare poate necesita o configurație diferită a arcului, capacitatea de output, strategia de răcire și aranjamentul de tragem față de un tub de irigare cu diametru mic. Prepararea materialului este la fel de importantă, deoarece alimentarea constantă și o temperatură stabilă a topirii ajută la prevenirea fluctuațiilor dimensionale, defectelor de suprafață și variațiilor grosimii pereților.
Unele conducte moderne pot fi configureate și pentru producția cu mai multe straturi. Mai mulți extruderi pot fi integrate pentru a fabrica țevi PE cu două sau trei straturi, permitând incorporarea diferitelor formulări de material sau stratificări funcționale în aceeași structură de țeavă. Această flexibilitate este utilă atunci când producătorii trebuie să combine performanță, identificarea culorii, conținutul de material reciclat și caracteristicile specifice de suprafață într-un singur produs.
Cum funcționează o linie de extrudare a tuburilor din țeavă PE?.
Procesul de fabricație începe cu alimentarea rezinei PE în extruder. În interiorul cilindrului, polimerul este transportat spre față de către arcurile rotative, în timp ce căldura și tăietura mecanică topesc și homogenizează progresiv materialul. Sistemul arc-cilindru trebuie proiectat astfel încât să furnizeze un topit stabil cu temperatură și presiune constante, deoarece fluctuațiile de la această etapă pot duce în cele din urmă la variații în grosimea pereților, defecte de suprafață sau dimensiuni instabile ale țevii.
Topitul omogen al polimerului intră apoi în capul moartei, unde este distribuit în jurul unui mandrin central pentru a crea un profil tubular continuu. Materialul este încă fierbinte și relativ moale la această etapă, deci este necesară dimensionarea controlată și răcirea pentru a menține dimensiunile finale. Țeava trece deci printr-un sistem de calibrare care implică dimensionarea prin vacuum pentru a obține geometria dorită, urmată de răcire în apă pentru eliminarea căldurii și stabilizarea polimerului.
Odată ce țeava a atins suficientă stabilitate dimensională, o unitate de tragem o trage continuu prin linie. Relația dintre output-ul de extruzie și viteza de tragem este esențială: dacă linia trage prea repede față de ritmul la care materialul este produs, pereții țevii pot deveni prea subțiri; dacă tracțiunea este prea lentă, țeava poate deveni supra-dimensionată sau excesiv de groasă. Sistemele moderne de extruzie folosesc deci în mod crescut controlul sincronizat pentru a menține condițiile de producție stabile. Sistemele de țevi PE și HDPE ale Jwell, de exemplu, includ extruzie, calibrare prin vacuum, răcire, o unitate de tragem acționată de servo, o unitate de tăiere și control centralizat, cu opțiunea de adăugare a sistemelor de măsurare online pentru monitorizarea producției.
Care sunt principalele aplicații ale țevilor PE?.
Cele mai mari domenii de aplicare pentru țevile din polietilenă (PE) includ alimentarea cu apă, distribuția gazelor, irigarea, drenajul, transportul fluidelor industriale, mineritul, infrastructura marină și conductele protectoare. PE este larg utilizat în aceste domenii datorită rezistenței sale la coroziune, flexibilității, greutății relativ scăzute și faptului că țevile pot fi unite prin tehnici de fuziune termică în aplicațiile adecvate.
În infrastructura de apă, țevile PE pot transporta apă potabilă și alte surse de apă atunci când materialul, construcția țevii și certificarea respectă cerințele aplicabile. Țevile din polietilenă corespunzătoare sunt larg utilizate pentru distribuția gazelor, deoarece PE nu se corrode în același mod ca țevile metalice convenționale și poate adapta mai ușor mișcările solului decât materialele rigide în multe condiții de instalare.
Irigarea agricolă este alt mare segment de piață pentru țevile și tuburile mai mici din PE. Aceste produse pot fi fabricate în lungimi continue și înfășurate în bobine, ceea ce simplifică transportul și instalarea în teren. În funcție de design, linii de extrudare PE pot produce și țevi pentru drenaj, livrare de apă agricolă, protecție pentru cabluri și alte aplicații cu presiune scăzută sau medie.
Agricultural irrigation is another major market for smaller PE pipes and tubes. These products can be manufactured in continuous lengths and wound into coils, which simplifies transportation and field installation. Depending on the design, PE extrusion lines can also produce pipes for drainage, agricultural water delivery, cable protection, and other low- to medium-pressure applications.
Extruzia PE cu diametru mare extinde gamă de aplicații în infrastructura municipală, sistemele industriale de apă, dragajul și conductele maritime. Prin urmare, producătorii de echipamente oferă arhitecturi ale liniei substanțial diferite pentru tuburi mici și conducte mari. Informațiile publicate despre echipamentele Jwell, de exemplu, includ sisteme HDPE cu diametru mare care acoperă game de conducte până la scară metricală. Acest lucru demonstrează cum configurația liniei de extruzie se schimbă semnificativ odată cu creșterea diametrului și a capacității de producție.
Aplicații ale conductelor PE și cerințele corespunzătoare de producție
Relația dintre aplicație și configurația mașinii este importantă pentru oricine cumpără o linie de extruzie a conductelor PE. Un producător nu ar trebui să specifice linia doar pe baza unui număr dorit de producție, deoarece diametrul conductei, grosimea peretelui, gradul de rezină, clasa de presiune, cerințele de răcire și manipularea produsului pot influența toată configurația echipamentului.
| Aplicație a conductelor PE | Caracteristici tipice ale produsului | Cerințe importante pentru linia de extruzie |
| Aprovizionare cu apă | Conductă PE cu clasă de presiune, diametre multiple | Output stabil al topiturii, dimensionare precisă, răcire controlată |
| Distribuție de gaz | Conductă PE cu clasă de presiune și dimensiuni controlate | Grosime constantă a peretelui, control sigur al procesului, marcarea |
| Irigație agricolă | Tub sau conductă cu diametru mic sau mediu, adesea în spirală | Extruzie cu viteză ridicată, răcire eficientă, capacitate de înfășurare |
| Drainaj | Conductă de drainaj cu perete solid sau specializată | Moară adecvată și sistem de dimensionare, stabilitate dimensională |
| Transportul fluidelor industriale | Diametru și clasă de presiune specifică aplicației | Compatibilitatea materialului, extruzie robustă și răcire |
| Conducte maritime | Conductă HDPE cu diametru mare | Capacitate mare de extruzie, tractare și manipulare pentru sarcini grele |
| Protejarea cablurilor sau a conductelor | Tuburi și conducte de protecție | Calitatea suprafeței, control dimensional, producție flexibilă |
| Tubulatură preizolată | Haina exterioară de protecție HDPE | Diametru exact, rotunjime și calitate stabilă a suprafeței |
| Aplicații miniere | Conductă PE pentru sarcini grele | Capacitate mare de producție, perete gros, răcire sigură |
| Conductă multicapa | Constructie cu două sau trei straturi | Mai multe extrudere și distribuire sincronizată a straturilor |
Tabelul ilustrează de ce “mașina de extruzie a conductelor PE” și “linia de producție a conductelor PE” nu sunt necesarmente specificații interschimbabile. O conductă de irigație cu diametru mic și o conductă pentru infrastructură de 1.000 mm pot fi ambele produse din PE, dar capacitățile lor de extruzie, dimensiunile moară, sistemul de răcire, configurația tractării și cerințele de manipulare sunt fundamental diferite.
Ce echipamente include o linie de extruzie a tuburilor PE?
Deși extruderul este nucleul sistemului, el este doar un component al unei linii de producție complete. O linie modernă poate fi mai bine înțeleasă ca un sistem de fabricație coordonat, unde calitatea finală a conductei este afectată de fiecare unitate downstream.
Primul stadiu este manipularea materialelor. Rezina este livrată la extruder prin alimentatoare automate sau sisteme de transport prin vacuum, în timp ce dosarea gravimetrică îmbunătățește controlul fluxului de material și formularea. Extruderul apoi topește, amestecă și transportă polimerul; zonele de temperatură ale cilindrului și geometria filetului controlează condițiile de procesare în acest stadiu.
Capul moară determină distribuția polimerului topit în forma tubulară. După ieșirea din moară, echipamentele de calibrare și răcire controlează dimensiunile exterioare și rotunjimea. Calibrarea prin vacuum este deosebit de importantă pentru menținerea unei geometrii stabile, în timp ce răcirea multi-stagională cu apă permite eliminarea căldurii gradual, nu brusc.
Tractarea furnizează tracțiune controlată. Pentru conducte cu diametru mare, pot fi necesare mai multe benzi de plutire pentru distribuirea uniformă a forței de tragere și prevenirea deteriorării suprafeței conductei. În funcție de produs, linia poate folosi un tăietor fără scule sau cu fieră, un stivuitor automat sau o înfășurătoare. Echipamentele suplimentare opționale pot include sisteme de marcarea laser, sisteme de măsurare a diametrului cu laser, sisteme de control gravimetric, sisteme de monitorizare a grosimii peretelui, mașini de burdușire și amestecatoare.
Ce determină output-ul liniei de extruzie a conductelor PE?
Outputul unui extruder este determinat de multe mai multe decât doar puterea motorului său. Rata efectivă de producție depinde de următoarele factori: diametrul și designul filetului; viteza filetului; gradul de polimer; temperatura topirii; designul moară; diametrul conductei; grosimea peretelui; capacitatea de răcire; viteza tractării; și stabilitatea întregului proces.
Pentru produse cu diametru mic, o configurație cu două fire poate crește productivitatea prin producerea simultană a două conducte, în loc să dubleze numărul de linii de producție. Linia Jwell pentru PE/PPR/PE-RT/PA cu diametru mic, de exemplu, are configurații cu două conducte pentru produse de 16–75 mm și include tractare controlată prin servomotor și echipamente opționale de înfășurare sau tăiere.
La celălalt capăt al scalei, conducta HDPE cu diametru mare necesită un flux mult mai mare de material și echipamente downstream mai solide. Specificațiile publicate pentru un sistem HDPE Jwell arată modele cuprinse între 400–800 mm și 2.000–3.000 mm, cu outputuri crescând pe măsură ce configurația liniei devine mai mare și mai puternică. Aceste cifre sunt însă valori de referință specifice furnizorului, nu standarde industriale universale, astfel că capacitatea de producție trebuie mereu confirmată printr-un test cu material folosind resină reală și specificația conductei cumpărătorului.
Ce factori de calitate ar trebui să fie controlați de producători?
Cele mai importante variabile de calitate în extruzia conductelor PE sunt diametrul exterior, grosimea peretelui, rotunjimea, greutatea pe metru, starea suprafeței, uniformitatea materialului și stabilitatea dimensională. Deoarece aceste parametri sunt interconectați, corectarea unei variabile de proces fără a înțelege efectul asupra restului liniei poate crea altă problemă.
Temperatura și presiunea topiturii trebuie menținute stabile pentru a preveni fluxul inconsistent al polimerului, care poate duce la grosime neuniformă a peretelui sau fluctuații la suprafață. Conducta trebuie apoi răcită uniform prin procesele de calibrare și răcire, astfel încât să păstreze dimensiunile necesare după ieșirea din secțiunea de dimensionare. Viteza tractării trebuie sincronizată cu outputul de extruzie, deoarece nici o moară stabilă nu poate compensa la nesfârșit o rată de tracțiune instabilă.
Monitorizarea online poate reduce semnificativ timpul dintre detectarea unei abateri de proces și luarea măsurilor corrective. Măsurarea diametrului cu laser poate monitoriza continuu diametrul exterior, în timp ce controlul greutății pe metru poate ajuta la identificarea schimbărilor în outputul materialului. Pentru conducte de valoare mare sau cu clasă de presiune, producătorii ar trebui să mențină proceduri documentate de testare în laborator care acoperă cerințele relevante de performanță mecanică și hidrostatică ale standardului aplicabil.
Pentru cumpărători, acest lucru înseamnă că evaluarea liniei de producție ar trebui să se concentreze pe stabilitatea procesului, nu pe outputul teoretic maxim. O mașină capabilă să producă 1.000 kg/h nu ar fi neapărat mai utilă decât un sistem cu output mai mic dacă aplicația necesită toleranțe dimensionale stricte și o producție constantă pe perioade lungi de operare.
Cum să alegi linia de extruzie a tuburilor PE potrivită?
În loc să începi cu mașina, primul pas este să definesți conducta finită. Cumpărătorul ar trebui să specifice gradul de material, intervalul de diametru al conductei, cerințele de grosime a peretelui sau SDR, clasa de presiune aplicabilă, outputul necesar, lungimea de producție, modul de înfășurare sau tăiere, culoarea, cerințele de multicapa, segmentul de piață vizat și standardul.
Al doilea pas este să determini intervalul de producție. O linie optimizată pentru conducte cu diametru de 20–110 mm este fundamental diferită de una destinată conductelor cu diametru de 630–1.600 mm. Linii cu diametru mic pot prioritiza viteza mare a liniei, sisteme compacte de răcire și înfășurare, în timp ce linii cu diametru mare necesită un flux mare de topitură, sisteme puternice de tractare, capacitate crescută de răcire și echipamente robuste de manipulare.
A treia etapă este evaluarea automatizării și a controlului calității. Sistemele PLC/HMI, controlul automat al temperaturii, servo-transportorul, măsurarea online a diametrului și controlul greutății pe metru pot reduce intervenția manuală și îmbunătăți repetabilitatea. Cu toate acestea, automatizarea ar trebui să fie selectată în funcție de cerințele reale ale producției, nu ca o colecție de caracteristici marketing.
Când evaluezi o conductă din PE de la un furnizor cum este al nostru Jwell, este important să priviți dincolo de rezultatul principal și să examinați configurația completă a procesului, inclusiv designul extruderului, structura matricei, dimensionarea prin vid, capacitatea de răcire, dispozitivul de transport, sistemul de tăiere sau înfășurare, arhitectura de control și inspecția online opțională. Sistemele PE/HDPE publicate de Jwell ilustrează configurații care variază de la producția de conducte cu diametru mic, mono- sau bi-tubulare, până la linii HDPE cu diametru mare. Prin urmare, modelul exact și configurația tehnică ar trebui să fie adaptate produsului dorit, nu să fie selectate dintr-o tabelă generică de capacități.
Întrebări frecvente despre linii de extrudare a tuburilor din PE
- La ce se folosește o linie de extrudare a tuburilor din plastic PE?
O linie de extrudare a tuburilor din PE este folosită pentru fabricarea continuă a conductelor și tuburilor din polietilenă cu dimensiuni și grosimea peretelui controlate. Aplicațiile comune includ alimentarea cu apă, distribuția gazelor, irigația, drenajul, transportul fluidelor industriale și conductele de protecție.
- Ce materiale poate procesa o linie de extrudare a tuburilor din PE?
Linii de extrudare a PE pot fi configurate pentru materiale din polietilenă precum HDPE și MDPE, în funcție de specificațiile produsului și designul mașinii. Unele sisteme pot fi adaptate și pentru materiale poliolefine asociate sau structuri multicamerale.
- Cum funcționează o linie de extrudare a tuburilor din PE?
Linia desface resină de PE într-un extruder și împinge masa homogenă printr-o matrice anulară pentru formarea unui tub. Dimensionarea prin vacuum, răcire, transport și tăiere sau înfășurare stabilizează apoi și finalizează conducta.
- Ce conducte pot fi produse de o mașină de extrudare a PE?
O mașină de extrudare a PE potrivită poate produce tuburi cu diametru mic, conducte de irigație, conducte de apă, conducte de gaz, conducte industriale și conducte HDPE cu diametru mare. Intervalul real de diametru și grosimea peretelui depinde de extruder, matrice, sistemul de calibrare și echipamentele downstream.
- Ce determină randamentul unei linii de extrudare a tuburilor din PE?
Randamentul depinde de designul filetului, dimensiunea extruderului, gradul de polimer, diametrul conductei, grosimea peretelui, viteza filetului, designul matricei și capacitatea de răcire. O rată stabilă de producție ar trebui confirmată prin testare cu resină PE reală și specificațiile conductelor finale.
- Cum aleg o linie de extrudare a tuburilor din PE?
Începeți cu specificațiile conductei finale, inclusiv material, diametru, grosimea peretelui, aplicație, randament și standardul aplicabil. Apoi selectați extruderul, matricea, sistemul de calibrare, răcire, transport, tăiere sau înfășurare și sistemele de automatizare care pot satisface în mod sigur aceste cerințe.
Concluzie
O linie de extrudare a tuburilor din PE este în esență un sistem continuu de procesare a polimerilor conceput pentru a transforma resină de polietilenă în conducte dimensionale pentru utilizare în infrastructură, utilități, agricultură, industrie și aplicații specializate. Extruderul stabilește calitatea topirii, matricea creează geometria tubulară și transportul controlează viteza de producție. Calibrarea și răcirea stabilesc apoi dimensiunile, iar echipamentele de tăiere, înfășurare și inspecție transformă conducta stabilizată într-un produs comercial utilizabil.
Prin urmare, cea mai importantă considerație la selectarea unei astfel de linii nu este pur și simplu randamentul maxim. Sistemul potrivit trebuie să se potrivească cu gradul de material PE, diametrul conductei, grosimea peretelui, aplicația, capacitatea de producție, standardul de calitate și metoda de tratare downstream, oferind în același timp control suficient asupra procesului pentru a asigura dimensiuni constante în timpul producției continue. Când comparați echipamente de extrudare, producătorii ar trebui să evalueze întreaga lanț de proces și să valideze linia folosind resină reală și specificațiile conductelor, nu doar să compare puterea extruderului sau capacitatea anunțată.

 English
 Russian
 Spanish
 Arabic
 German
 French
 Persian
 Turkish
 Bulgarian
 Czech
 Dutch
 Greek
 Indonesian
 Japanese
 Korean
 Polish
 Portuguese
 Romanian
 Slovenian
 Ukrainian