Réponse rapide
A Ligne d'extrusion de tubes en polyéthylène est un système de production industrielle utilisé pour fabriquer des tuyaux et des tubes en polyéthylène de manière continue, avec un diamètre, une épaisseur de paroi, une longueur et une qualité de surface contrôlés. Selon la norme ISO 4427, les systèmes de canalisations en polyéthylène sont largement utilisés pour l'approvisionnement en eau et les applications connexes. Parallèlement, les systèmes d'extrusion industriels étendent la production de tuyaux en PE à la distribution de gaz, l'irrigation, le drainage, la manutention de fluides industriels, les pipelines marins ainsi qu'à la protection ou l'isolation des canalisations. Le processus d'extrusion implique généralement l'alimentation, la fusion et la plastification du matériau, sa mise en forme dans une filière, son calibrage, son refroidissement, son extraction, sa coupe ou son enroulement, ainsi que le contrôle qualité en ligne.
Dans la pratique manufacturière, la valeur d'une ligne d'extrusion de tubes en PE réside non seulement dans sa capacité à produire des tubes en plastique, mais aussi dans sa capacité à transformer la résine PE en tuyaux aux dimensions continues, conçus pour des applications et des exigences de performance spécifiques. En fonction de facteurs tels que la qualité de la résine, le diamètre du tuyau, l'épaisseur de paroi, la classe de pression, la vitesse de production et l'utilisation finale, la ligne peut être configurée pour produire des tubes souples de petit diamètre, des tuyaux d'eau standard en HDPE, des tuyaux de gaz, des tuyaux d'irrigation, des canalisations d'infrastructure de grand diamètre ou encore des tuyaux protecteurs en PE spécialisés.
Qu'est-ce qu'une ligne d'extrusion de tubes en PE ?
Une ligne d'extrusion de tubes en PE est un système de fabrication continu conçu pour transformer la résine de polyéthylène en tuyaux ou tubes finis. Contrairement aux procédés de moulage par lots, l'extrusion produit un profil creux continu en fondant des granulés de polymère, en forçant le matériau fondu à travers une filière annulaire, en façonnant le tube chaud grâce à des équipements de calibrage et de refroidissement, puis en tirant le tuyau stabilisé à travers des machines en aval.
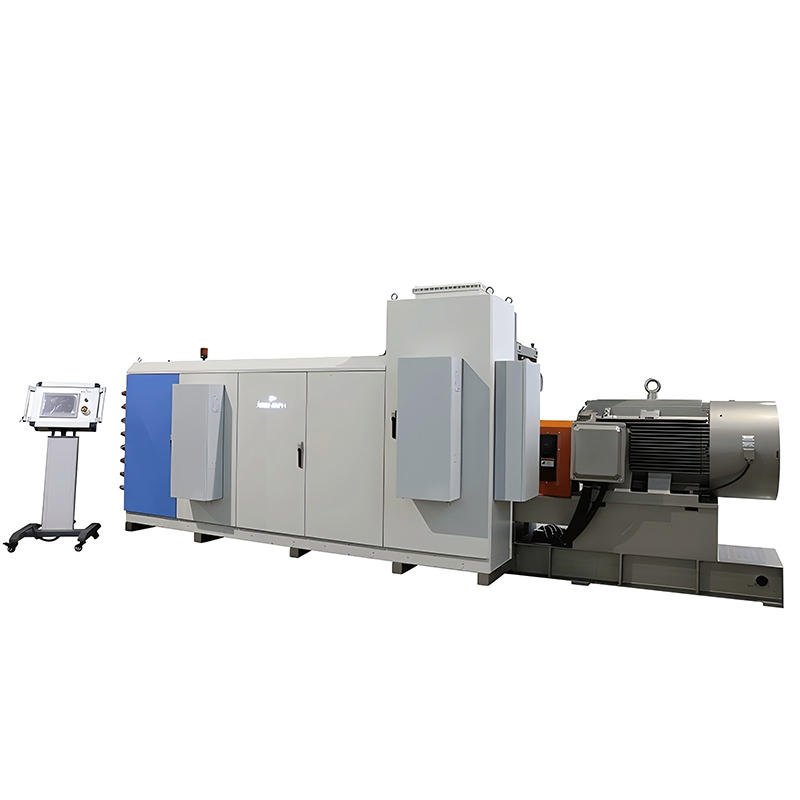
Le terme ‘ ligne d'extrusion de tuyaux en PE » couvre une large gamme d'équipements, car les produits en polyéthylène sont fabriqués dans de nombreux diamètres et configurations différents. Les tubes en PE de petit diamètre peuvent être enroulés directement en bobines, tandis que les tuyaux HDPE de grand diamètre sont généralement produits en longueurs droites et nécessitent plusieurs voies d'extraction, de grands réservoirs sous vide, des équipements de coupe robustes et un empilage automatisé. Par conséquent, la configuration des équipements doit être adaptée à la spécification prévue du tuyau plutôt qu'être choisie uniquement en fonction du nom du polymère.‘Un système de production typique comprend une unité d'alimentation du matériau, une trémie ou un système de dosage gravimétrique, une extrudeuse à vis unique, une filière d'extrusion, un réservoir de calibrage sous vide, une section de refroidissement, une unité d'extraction, une machine de coupe ou d'enroulement, ainsi que des équipements de manutention des tuyaux. Les systèmes modernes peuvent également intégrer une mesure laser du diamètre, une surveillance en ligne de l'épaisseur de paroi, un contrôle du poids par compteur, un marquage automatique et un contrôle centralisé PLC/HMI. Ces composants travaillent ensemble comme une chaîne de processus unique, car la précision dimensionnelle dépend de la synchronisation entre la sortie de matière fondue, la pression dans la filière, le refroidissement, la vitesse de traction et la manutention en aval.
Ligne d'extrusion de tubes en PE.
Le polyéthylène n'est pas une seule et même qualité de matériau. La fabrication de tuyaux en PE peut impliquer du polyéthylène haute densité (HDPE), du polyéthylène moyenne densité (MDPE) et d'autres formulations de polyéthylène, sélectionnées en fonction de facteurs tels que les exigences de pression, la flexibilité, les conditions environnementales, l'exposition chimique, la température et la norme applicable au tuyau. Le HDPE est particulièrement important dans les infrastructures car il combine une grande résistance à la fois à la flexibilité, à la corrosion et possède de bonnes caractéristiques de soudure.
La qualité de la résine affecte directement la conception et les conditions de fonctionnement de la ligne d'extrusion. Par exemple, un matériau destiné à un tuyau de pression de grand diamètre peut nécessiter une configuration différente de vis, une capacité de production, une stratégie de refroidissement et une disposition d'extraction par rapport à un tube d'irrigation de petit diamètre. La préparation du matériau est tout aussi importante, car une alimentation régulière et une température stable de la masse fondue aident à éviter les fluctuations dimensionnelles, les défauts de surface et les variations d'épaisseur de paroi.
Certaines canalisations modernes peuvent également être configurées pour la production multicouche. D'autres extrudeuses peuvent être intégrées pour fabriquer des tuyaux en PE à deux ou trois couches, permettant d'incorporer différentes formulations de matériaux ou des couches fonctionnelles dans la même structure de tuyau. Cette flexibilité est utile lorsque les fabricants doivent combiner performances, identification par couleur, teneur en matériaux recyclés et caractéristiques de surface spécifiques à l'application dans un seul produit.
Comment fonctionne une ligne d'extrusion de tubes en PE ?.
Le processus de fabrication commence par l'alimentation de la résine PE dans l'extrudeuse. À l'intérieur du cylindre, le polymère est avancé par les hélices rotatives tandis que la chaleur et le cisaillement mécanique fondent progressivement et homogénéisent le matériau. Le système vis-cylindre doit être conçu pour fournir une masse fondue stable avec une température et une pression constantes, car des fluctuations à ce stade peuvent éventuellement entraîner des variations d'épaisseur de paroi, des défauts de surface ou des dimensions instables du tuyau.
La masse polymère homogène pénètre ensuite dans la tête de filière, où elle est répartie autour d'un mandrin central pour créer un profil tubulaire continu. Le matériau est encore chaud et relativement souple à ce stade, il faut donc procéder à un calibrage et un refroidissement contrôlés afin qu'il conserve ses dimensions finales. Le tuyau passe ainsi dans un système de calibrage par aspiration pour obtenir la géométrie souhaitée, suivi d'un refroidissement à l'eau pour évacuer la chaleur et stabiliser le polymère.
Une fois que le tuyau a atteint une stabilité dimensionnelle suffisante, une unité d'extraction le tire continuellement le long de la ligne. La relation entre la sortie de l'extrudeuse et la vitesse d'extraction est essentielle : si la ligne tire trop vite par rapport à la vitesse à laquelle le matériau est extrudé, les parois du tuyau risquent de devenir trop fines ; si la traction est trop lente, le tuyau pourrait devenir surdimensionné ou excessivement épais. Les systèmes d'extrusion modernes utilisent donc de plus en plus un contrôle synchronisé pour maintenir des conditions de production stables. Par exemple, les systèmes de tuyaux en PE et HDPE de Jwell intègrent l'extrusion, le calibrage sous vide, le refroidissement, une unité d'extraction pilotée par servomoteur, une unité de coupe et un contrôle centralisé, avec la possibilité d'ajouter des systèmes de mesure en ligne pour le suivi de la production.
Quelles sont les principales applications des tuyaux en PE ?.
Les principaux domaines d'application des tuyaux en polyéthylène (PE) incluent l'approvisionnement en eau, la distribution de gaz, l'irrigation, le drainage, le transport de fluides industriels, l'exploitation minière, les infrastructures maritimes et la protection des canalisations. Le PE est largement utilisé dans ces secteurs grâce à sa résistance à la corrosion, sa flexibilité, son poids relativement faible et au fait que les tuyaux peuvent être assemblés par techniques de soudure thermique dans les applications appropriées.
Dans les infrastructures hydrauliques, les tuyaux en PE peuvent transporter de l'eau potable et d'autres sources d'eau lorsque le matériau, la construction du tuyau et la certification répondent aux exigences applicables. Les tuyaux en polyéthylène correctement spécifiés sont largement utilisés pour la distribution de gaz, car le PE ne corrode pas de la même manière que les tuyaux métalliques classiques et peut mieux supporter les mouvements du sol que les matériaux rigides dans de nombreuses conditions d'installation.
L'irrigation agricole constitue un autre marché majeur pour les petits tuyaux et tubes en PE. Ces produits peuvent être fabriqués en longueurs continues et enroulés en bobines, ce qui simplifie le transport et l'installation sur le terrain. Selon la conception, les lignes d'extrusion de PE peuvent également produire des tuyaux pour le drainage, l'approvisionnement en eau agricole, la protection des câbles et d'autres applications à basse ou moyenne pression.
Agricultural irrigation is another major market for smaller PE pipes and tubes. These products can be manufactured in continuous lengths and wound into coils, which simplifies transportation and field installation. Depending on the design, PE extrusion lines can also produce pipes for drainage, agricultural water delivery, cable protection, and other low- to medium-pressure applications.
L'extrusion PE de grand diamètre élargit le champ d'applications aux infrastructures municipales, aux systèmes d'eau industriels, au dragage et aux canalisations marines. Par conséquent, les fabricants d'équipements proposent des architectures de ligne sensiblement différentes pour les petits tubes et les grandes conduites. Par exemple, les informations publiées sur les équipements Jwell incluent des systèmes HDPE de grand diamètre couvrant des gammes de tuyaux allant jusqu'à plusieurs mètres. Cela démontre comment la configuration de la ligne d'extrusion change considérablement à mesure que le diamètre et le débit augmentent.
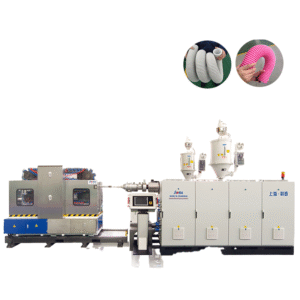
Applications des tuyaux PE et exigences de production correspondantes
La relation entre l'application et la configuration de la machine est importante pour quiconque achète une ligne d'extrusion de tuyaux PE. Un fabricant ne devrait pas spécifier la ligne uniquement en fonction du débit souhaité, car le diamètre du tuyau, l'épaisseur de paroi, la qualité de la résine, la classe de pression, les besoins en refroidissement et la manipulation du produit peuvent tous influencer la configuration de l'équipement.
| Application des tuyaux PE | Caractéristiques typiques des produits | Exigences importantes pour les lignes d'extrusion |
| Approvisionnement en eau | Tuyau PE classé pour la pression, plusieurs diamètres | Débit stable de matière fondue, dimensionnement précis, refroidissement contrôlé |
| Distribution de gaz | Tuyau PE classé pour la pression avec dimensions contrôlées | Épaisseur de paroi constante, contrôle fiable du processus, marquage |
| Irrigation agricole | Tuyau ou tube de petit ou moyen diamètre, souvent enroulé | Extrusion à grande vitesse, refroidissement efficace, capacité d'enroulage |
| Drainage | Tuyau de drainage à paroi solide ou spécialisée | Filier appropriée et système de dimensionnement, stabilité dimensionnelle |
| Transport industriel de fluides | Diamètre et classe de pression spécifiques à l'application | Compatibilité des matériaux, extrusion et refroidissement robustes |
| Canalisations marines | Tuyau HDPE de grand diamètre | Capacité d'extrusion élevée, convoyeur et manutention robustes |
| Protection des câbles ou des tuyaux | Tubes et gaines de protection | Qualité de surface, contrôle dimensionnel, production flexible |
| Tuyauterie pré-isolée | Gaine extérieure en HDPE | Diamètre précis, rondeur et qualité de surface stable |
| Applications minières | Tuyau PE robuste | Débit élevé, capacité de parois épaisses, refroidissement fiable |
| Tuyau multicouche | Construction à deux ou trois couches | Plusieurs extrudeuses et distribution synchronisée des couches |
Le tableau illustre pourquoi “ machine d'extrusion de tuyaux PE ” et “ ligne de production de tuyaux PE ” ne sont pas nécessairement des spécifications interchangeables. Un tube d'irrigation de petit diamètre et un tuyau d'infrastructure de 1 000 mm peuvent être tous deux des produits PE, mais leur capacité d'extrusion, les dimensions de la filière, le système de refroidissement, la configuration du convoyeur et les exigences de manutention sont fondamentalement différents.
Quels équipements comprend une ligne d'extrusion de tubes PE ?
Bien que l'extrudeuse soit le cœur du système, elle n'est qu'un composant d'une ligne de production complète. Une ligne moderne peut mieux être comprise comme un système de fabrication coordonné, où la qualité du tuyau final est affectée par chaque unité en aval.
La première étape est la manutention des matériaux. La résine est acheminée vers l'extrudeuse par des alimentateurs automatiques ou des systèmes de transport sous vide, tandis que le dosage gravimétrique améliore le contrôle du débit et de la formulation des matériaux. L'extrudeuse fond, mélange et transporte ensuite le polymère ; les zones de température du baril et la géométrie de la vis contrôlent les conditions de traitement à cette étape.
La tête de filière détermine la distribution du polymère fondu en forme tubulaire. Après sortie de la filière, les équipements de calibrage et de refroidissement contrôlent les dimensions externes et la rondeur. Le calibrage sous vide est particulièrement important pour maintenir une géométrie stable, tandis que le refroidissement multi-étapes par eau permet d'éliminer la chaleur progressivement plutôt que brutalement.
Le convoyeur assure une traction contrôlée. Pour les tuyaux de grand diamètre, plusieurs chenilles peuvent être nécessaires pour répartir uniformément la force de traction et éviter d'endommager la surface du tuyau. Selon le produit, la ligne peut utiliser une découpe sans copeaux ou à scie, une empileuse automatique ou un enrouleur. Les équipements supplémentaires optionnels peuvent inclure des systèmes de marquage laser, des systèmes de mesure laser du diamètre, des systèmes de contrôle gravimétrique, des systèmes de surveillance de l'épaisseur de paroi, des machines à bouterolle et des mélangeurs.
Qu'est-ce qui détermine le débit d'une ligne d'extrusion de tuyaux PE ?
Le débit d'une extrudeuse est déterminé par bien plus que la seule puissance de son moteur. Le taux de production effectif dépend des facteurs suivants : diamètre et conception de la vis ; vitesse de rotation de la vis ; qualité du polymère ; température de fusion ; conception de la filière ; diamètre du tuyau ; épaisseur de paroi ; capacité de refroidissement ; vitesse du convoyeur ; et stabilité de l'ensemble du processus.
Pour les produits de petit diamètre, une configuration à double fil peut augmenter la productivité en produisant simultanément deux tuyaux, plutôt que de doubler le nombre de lignes de production. Par exemple, la ligne Jwell pour PE/PPR/PE-RT/PA de petit diamètre propose des configurations à double tuyau pour des produits de 16 à 75 mm et inclut un convoyeur piloté par servomoteur ainsi qu'un équipement d'enroulage ou de découpe optionnel.
À l'autre extrême, le tuyau HDPE de grand diamètre requiert un débit de matière beaucoup plus élevé et des équipements en aval plus importants. Les spécifications publiées pour un système HDPE Jwell montrent des modèles allant de 400 à 800 mm jusqu'à 2 000 à 3 000 mm, avec des débits listés croissants à mesure que la configuration de la ligne devient plus grande et plus puissante. Toutefois, ces chiffres sont des valeurs de référence propres au fournisseur plutôt que des normes industrielles universelles ; la capacité de production doit donc toujours être confirmée par un essai matériel utilisant la résine et les spécifications réelles du tuyau acheté.
Quels facteurs de qualité les fabricants doivent-ils contrôler ?
Les variables de qualité les plus importantes dans l'extrusion de tuyaux PE sont le diamètre extérieur, l'épaisseur de paroi, la rondeur, le poids par mètre, l'état de surface, l'homogénéité du matériau et la stabilité dimensionnelle. Ces paramètres étant interconnectés, corriger une variable de processus sans comprendre son effet sur le reste de la ligne peut créer un autre problème.
La température et la pression de la matière fondue doivent rester stables pour éviter un flux inconstant du polymère, ce qui pourrait entraîner une épaisseur de paroi irrégulière ou des fluctuations de surface. Le tuyau doit ensuite être refroidi uniformément par les procédés de calibrage et de refroidissement afin qu'il conserve ses dimensions requises après avoir quitté la section de dimensionnement. La vitesse du convoyeur doit être synchronisée avec le débit d'extrusion, car même une filière stable ne peut compenser indéfiniment un rapport de traction instable.
La surveillance en ligne peut réduire considérablement le temps entre la détection d'une déviation de processus et l'action corrective. La mesure laser du diamètre peut surveiller continuellement le diamètre externe, tandis que le contrôle du poids par mètre peut aider à identifier les variations du débit de matière. Pour les tuyaux de haute valeur ou classés pour la pression, les fabricants doivent également maintenir des procédures documentées d'essais en laboratoire couvrant les exigences mécaniques et hydrostatiques pertinentes de la norme applicable.
Pour les acheteurs, cela signifie que l'évaluation de la ligne de production doit se concentrer sur la stabilité du processus plutôt que sur le débit théorique maximal. Une machine capable de produire 1 000 kg/h ne serait pas forcément plus utile qu'un système à débit inférieur si l'application exigeait des tolérances dimensionnelles serrées et une production constante sur de longues périodes d'exploitation.
Comment choisir la bonne ligne d'extrusion de tubes PE ?
Plutôt que de commencer par la machine, la première étape consiste à définir le tuyau fini. L'acheteur doit préciser la qualité du matériau, la gamme de diamètres de tuyau, les exigences en termes d'épaisseur de paroi ou de SDR, la classe de pression applicable, le débit requis, la longueur de production, la méthode d'enroulage ou de découpe, la couleur, les exigences en multicouches, le marché cible et la norme.
La deuxième étape est de déterminer la gamme de production. Une ligne optimisée pour des tuyaux de 20 à 110 mm de diamètre est fondamentalement différente d'une ligne destinée à des tuyaux de 630 à 1 600 mm de diamètre. Les lignes de petit diamètre peuvent privilégier une vitesse de ligne élevée, des systèmes de refroidissement compacts et l'enroulage, tandis que les lignes de grand diamètre nécessitent un débit de matière élevé, des systèmes de convoyage puissants, une capacité de refroidissement étendue et des équipements de manutention robustes.
La troisième étape consiste à évaluer l'automatisation et le contrôle de la qualité. Les systèmes PLC/HMI, le contrôle automatique de la température, le servo-entraînement de défilement, la mesure en ligne du diamètre et le contrôle du poids par compteur peuvent réduire l'intervention manuelle et améliorer la reproductibilité. Toutefois, l'automatisation doit être choisie en fonction des besoins réels de production plutôt que d'être considérée comme un ensemble de caractéristiques marketing.
Lorsque vous évaluez une ligne de fabrication de tubes en PE auprès d'un fournisseur tel que nous Jwell, il est important d'aller au-delà du rendement annoncé et d'examiner la configuration complète du processus, y compris la conception de l'extrudeuse, la structure de la filière, le calibrage sous vide, la capacité de refroidissement, l'agencement du convoyeur, le système de coupe ou d'enroulement, l'architecture de contrôle ainsi que l'inspection en ligne optionnelle. Les systèmes PE/HDPE publiés par Jwell illustrent des configurations allant de la production de petits diamètres en simple ou double canal à des lignes HDPE de grands diamètres. Par conséquent, le modèle exact et la configuration technique doivent correspondre au produit prévu, plutôt que d'être sélectionnés à partir d'un tableau générique de capacités.
FAQ sur les lignes d'extrusion de tubes en PE
- À quoi sert une ligne d'extrusion de tubes en polyéthylène ?
Une ligne d'extrusion de tubes en PE est utilisée pour fabriquer en continu des tuyaux et des tubes en polyéthylène aux dimensions et à l'épaisseur de paroi contrôlées. Ses applications courantes incluent l'approvisionnement en eau, la distribution de gaz, l'irrigation, le drainage, le transport de fluides industriels et la protection des canalisations.
- Quels matériaux peut traiter une ligne d'extrusion de tubes en PE ?
Les lignes d'extrusion de PE peuvent être configurées pour des matériaux polyéthylènes tels que le HDPE et le MDPE, selon les spécifications du produit et la conception de la machine. Certains systèmes peuvent également être adaptés à des matériaux polyoléfiniques connexes ou à des structures multicouches.
- Comment fonctionne une ligne d'extrusion de tubes en PE ?
La ligne fond la résine PE dans une extrudeuse et pousse la masse homogène à travers une filière annulaire pour former un tube. Le calibrage sous vide, le refroidissement, le convoyeur et la découpe ou l'enroulement stabilisent ensuite et terminent le tuyau.
- Quels tuyaux peut produire une machine d'extrusion de PE ?
Une machine d'extrusion de PE appropriée peut produire des tubes de petit diamètre, des tuyaux d'irrigation, des conduites d'eau, des tuyaux de gaz, des tuyaux industriels et des pipelines HDPE de grand diamètre. La gamme réelle de diamètres et d'épaisseurs de paroi dépend de l'extrudeuse, de la filière, du système de calibrage et des équipements en aval.
- Qu'est-ce qui détermine la production d'une ligne d'extrusion de tubes en PE ?
La production dépend de la conception de la vis, de la taille de l'extrudeuse, de la qualité du polymère, du diamètre du tuyau, de l'épaisseur de paroi, de la vitesse de rotation de la vis, de la conception de la filière et de la capacité de refroidissement. Un taux de production stable doit être confirmé par des essais avec la résine PE réelle et les spécifications du tuyau fini.
- Comment choisir une ligne d'extrusion de tubes en PE ?
Commencez par les spécifications du tuyau fini, notamment le matériau, le diamètre, l'épaisseur de paroi, l'application, la production et la norme applicable. Ensuite, sélectionnez l'extrudeuse, la filière, le calibrage, le refroidissement, le convoyeur, la découpe ou l'enroulement ainsi que les systèmes d'automatisation capables de répondre de manière fiable à ces exigences.
Conclusion
Une ligne d'extrusion de tubes en PE est essentiellement un système continu de traitement des polymères conçu pour transformer la résine de polyéthylène en tuyaux dimensionnels destinés aux infrastructures, aux services publics, à l'agriculture, à l'industrie et à des applications spécialisées. L'extrudeuse assure la qualité de la masse fondue, la filière crée la géométrie tubulaire et le convoyeur contrôle la vitesse de production. Le calibrage et le refroidissement fixent ensuite les dimensions, tandis que les équipements de coupe, d'enroulement et d'inspection transforment le tuyau stabilisé en un produit commercial utilisable.
Par conséquent, la considération la plus importante lors du choix d'une telle ligne n'est pas simplement la production maximale. Le bon système doit correspondre à la qualité du matériau PE, au diamètre du tuyau, à l'épaisseur de paroi, à l'application, à la capacité de production, à la norme de qualité et à la méthode de traitement en aval, tout en offrant un contrôle suffisant du processus pour garantir des dimensions constantes pendant la production continue. Lors de la comparaison des équipements d'extrusion, les fabricants devraient évaluer toute la chaîne de processus et valider la ligne avec la résine réelle et les spécifications du tuyau, plutôt que de se limiter à comparer uniquement la puissance de l'extrudeuse ou la capacité annoncée.

 English
 Russian
 Spanish
 Arabic
 German
 French
 Persian
 Turkish
 Bulgarian
 Czech
 Dutch
 Greek
 Indonesian
 Japanese
 Korean
 Polish
 Portuguese
 Romanian
 Slovenian
 Ukrainian