Jawaban Singkat
A Jalur ekstrusi tabung pipa PE adalah sistem produksi industri yang digunakan untuk memproduksi pipa dan tabung polietilena secara terus-menerus dengan diameter, ketebalan dinding, panjang, dan kualitas permukaan yang terkontrol. Menurut ISO 4427, sistem perpipaan polietilena banyak digunakan untuk pasokan air dan aplikasi terkait. Sementara itu, sistem ekstrusi industri memperluas produksi pipa PE hingga mencakup distribusi gas, irigasi, drainase, penanganan cairan industri, saluran pipa laut, serta pipa pelindung atau berinsulasi. Proses ekstrusi umumnya melibatkan pemberian bahan, pelelehan dan plastisasi material, pembentukan dalam cetakan, pengukuran dimensi, pendinginan, penarikan, pemotongan atau penggulungan, serta pengendalian kualitas secara online.
Dalam manufaktur praktis, nilai dari jalur ekstrusi tabung pipa PE tidak hanya terletak pada kemampuannya memproduksi tabung plastik, tetapi juga pada kapasitasnya untuk mengubah resin PE menjadi pipa dengan dimensi terus-menerus yang dirancang untuk aplikasi dan persyaratan kinerja tertentu. Bergantung pada faktor-faktor seperti grade resin, diameter pipa, ketebalan dinding, kelas tekanan, kecepatan produksi, dan penggunaan akhir, jalur ini dapat dikonfigurasi untuk menghasilkan tabung fleksibel berdiameter kecil, pipa air HDPE standar, pipa gas, pipa irigasi, pipa infrastruktur berdiameter besar, atau pipa pelindung PE khusus.
Apa Itu Jalur Ekstrusi Tabung Pipa PE?
Jalur ekstrusi tabung pipa PE adalah sistem manufaktur kontinu yang dirancang untuk mengubah resin polietilena menjadi pipa atau tabung jadi. Berbeda dengan proses pencetakan batch, ekstrusi menghasilkan profil berongga secara terus-menerus dengan melelehkan pelet polimer, mendorong material cair melalui cetakan annular, membentuk tabung panas dengan peralatan kalibrasi dan pendinginan, lalu menarik pipa yang telah stabil melalui mesin di bagian hilir.
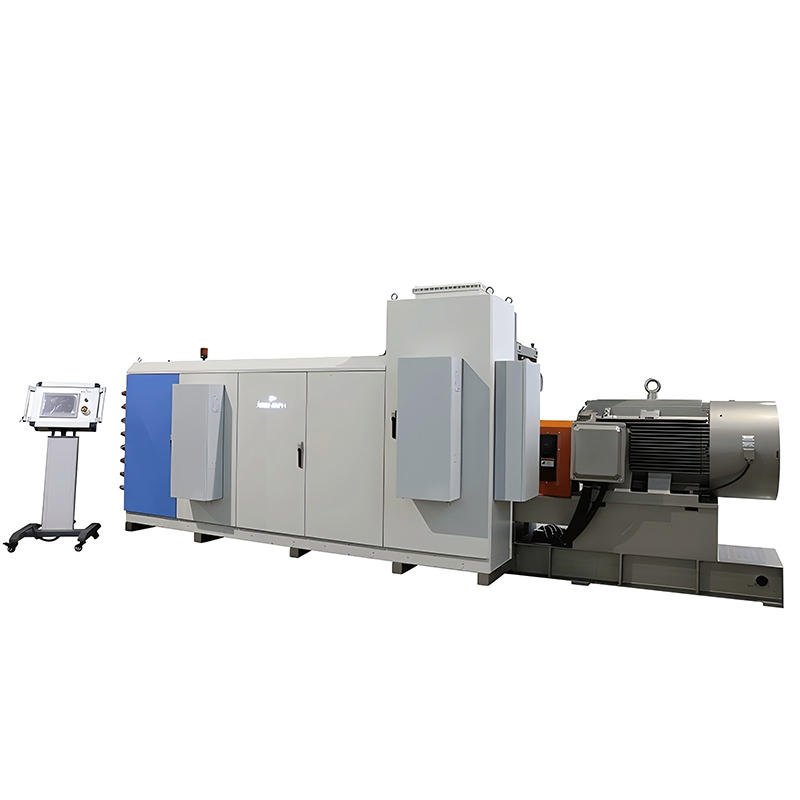
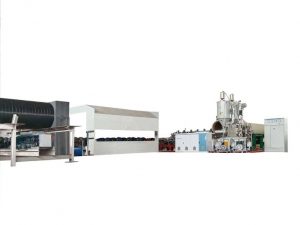
Istilah ‘jalur ekstrusi tabung pipa PE’ mencakup berbagai macam peralatan karena produk polietilena diproduksi dalam berbagai diameter dan konfigurasi yang berbeda. Tabung PE berdiameter kecil dapat langsung digulung menjadi koil, sedangkan pipa HDPE berdiameter besar biasanya diproduksi dalam bentuk panjang lurus dan memerlukan beberapa jalur penarik, tangki vakum besar, peralatan pemotongan berkapasitas tinggi, dan penyusunan otomatis. Oleh karena itu, konfigurasi peralatan harus disesuaikan dengan spesifikasi pipa yang diinginkan, bukan hanya dipilih berdasarkan nama polimer saja.‘Sebuah sistem produksi tipikal terdiri dari unit pemberi bahan, hopper atau sistem dosing gravimetrik, extruder sekrup tunggal, cetakan ekstrusi, tangki kalibrasi vakum, bagian pendinginan, unit penarik, pemotong atau penggulung, serta peralatan penanganan pipa. Sistem modern juga dapat dilengkapi dengan pengukuran diameter laser, pemantauan ketebalan dinding secara online, kontrol berat meter, penandaan otomatis, dan kontrol PLC/HMI terpusat. Komponen-komponen ini bekerja bersama sebagai satu rantai proses karena akurasi dimensi bergantung pada sinkronisasi output lelehan, tekanan cetakan, pendinginan, kecepatan tarik, dan penanganan di bagian hilir.
Jalur Ekstrusi Tabung Pipa PE.
Polietilena bukanlah satu grade bahan tunggal. Pembuatan pipa PE dapat melibatkan polietilena berdensitas tinggi (HDPE), polietilena berdensitas sedang (MDPE), dan formulasi polietilena lainnya, yang dipilih berdasarkan faktor-faktor seperti persyaratan tekanan, fleksibilitas, kondisi lingkungan, paparan bahan kimia, suhu, dan standar pipa yang relevan. HDPE sangat penting dalam infrastruktur karena menggabungkan kekuatan tinggi dengan fleksibilitas, ketahanan korosi, dan karakteristik fusi yang baik.
Grade resin secara langsung memengaruhi desain dan kondisi operasi jalur ekstrusi. Misalnya, bahan yang ditujukan untuk pipa tekanan berdiameter besar mungkin memerlukan konfigurasi sekrup, kapasitas output, strategi pendinginan, dan pengaturan penarik yang berbeda dibandingkan dengan tabung irigasi berdiameter kecil. Persiapan bahan juga sama pentingnya, karena pemberian bahan yang konsisten dan suhu lelehan yang stabil membantu mencegah fluktuasi dimensi, cacat permukaan, dan variasi ketebalan dinding.
Beberapa pipa modern juga dapat dikonfigurasi untuk produksi multilayer. Extruder tambahan dapat diintegrasikan untuk membuat pipa PE dua atau tiga lapis, memungkinkan berbagai formulasi bahan atau lapisan fungsional dimasukkan ke dalam struktur pipa yang sama. Fleksibilitas ini berguna ketika produsen perlu menggabungkan kinerja, identifikasi warna, kandungan bahan daur ulang, dan karakteristik permukaan yang spesifik untuk aplikasi tertentu dalam satu produk.
Bagaimana Jalur Ekstrusi Tabung Pipa PE Bekerja?.
Proses manufaktur dimulai dengan resin PE yang dimasukkan ke dalam extruder. Di dalam laras, polimer dipindahkan ke depan oleh putaran sekrup sambil panas dan gesekan mekanis secara bertahap melelehkan dan menyamaratakan material. Sistem sekrup dan laras harus dirancang agar menghasilkan lelehan yang stabil dengan suhu dan tekanan yang konsisten, karena fluktuasi pada tahap ini akhirnya dapat menyebabkan variasi ketebalan dinding, cacat permukaan, atau dimensi pipa yang tidak stabil.
Lelehan polimer yang homogen kemudian masuk ke kepala cetakan, di mana ia didistribusikan di sekitar mandrel pusat untuk menciptakan profil tabung yang kontinu. Pada titik ini, material masih panas dan relatif lunak, sehingga diperlukan pengukuran dan pendinginan yang terkontrol agar dapat mempertahankan dimensi akhir. Pipa tersebut kemudian melewati sistem kalibrasi yang melibatkan pengukuran vakum untuk mencapai geometri pipa yang diinginkan, lalu dilanjutkan dengan pendinginan air untuk menghilangkan panas dan menstabilkan polimer.
Setelah pipa mencapai stabilitas dimensi yang cukup, sebuah unit penarik menariknya secara terus-menerus melalui jalur. Hubungan antara output ekstrusi dan kecepatan penarikan sangat penting: jika jalur menarik terlalu cepat dibandingkan dengan laju keluaran material, dinding pipa bisa menjadi terlalu tipis; jika tarikan terlalu lambat, pipa bisa menjadi terlalu besar atau terlalu tebal. Oleh karena itu, sistem ekstrusi modern semakin menggunakan kontrol sinkronisasi untuk menjaga kondisi produksi yang stabil. Sistem pipa PE dan HDPE Jwell, misalnya, mengintegrasikan ekstrusi, kalibrasi vakum, pendinginan, unit penarik yang digerakkan servo, unit pemotongan, dan kontrol terpusat, dengan opsi menambahkan sistem pengukuran online untuk pemantauan produksi.
Apa Saja Aplikasi Utama Pipa PE?.
Area aplikasi terbesar untuk pipa polietilena (PE) meliputi pasokan air, distribusi gas, irigasi, drainase, transportasi cairan industri, pertambangan, infrastruktur maritim, dan pipa pelindung. PE banyak digunakan di area-area ini berkat ketahanan korosinya, fleksibilitas, bobot yang relatif ringan, dan fakta bahwa pipa-pipa tersebut dapat disambung melalui teknik fusi panas dalam aplikasi yang sesuai.
Dalam infrastruktur air, pipa PE dapat mengangkut air minum dan pasokan air lainnya jika material, konstruksi pipa, dan sertifikasi memenuhi persyaratan yang berlaku. Pipa polietilena yang ditentukan secara tepat banyak digunakan untuk distribusi gas karena PE tidak korosi seperti pipa logam konvensional, dan dapat mengakomodasi gerakan tanah lebih mudah dibandingkan bahan kaku dalam banyak kondisi instalasi.
Irigasi pertanian merupakan pasar utama lainnya untuk pipa dan tabung PE berukuran kecil. Produk-produk ini dapat diproduksi dalam panjang terus-menerus dan digulung menjadi koil, yang mempermudah transportasi dan pemasangan di lapangan. Bergantung pada desainnya, jalur ekstrusi PE juga dapat menghasilkan pipa untuk drainase, pengiriman air pertanian, perlindungan kabel, dan aplikasi tekanan rendah hingga sedang lainnya.
Agricultural irrigation is another major market for smaller PE pipes and tubes. These products can be manufactured in continuous lengths and wound into coils, which simplifies transportation and field installation. Depending on the design, PE extrusion lines can also produce pipes for drainage, agricultural water delivery, cable protection, and other low- to medium-pressure applications.
Ekstrusi PE berdiameter besar memperluas cakupan aplikasi ke infrastruktur perkotaan, sistem air industri, pengerukan, dan pipa laut. Oleh karena itu, produsen peralatan menawarkan arsitektur jalur yang sangat berbeda untuk tabung kecil dan pipa besar. Informasi peralatan Jwell yang dipublikasikan, misalnya, mencakup sistem HDPE berdiameter besar yang meliputi rentang pipa hingga skala meter. Hal ini menunjukkan bagaimana konfigurasi jalur ekstrusi berubah secara signifikan seiring meningkatnya diameter dan kapasitas produksi.
Aplikasi Pipa PE dan Persyaratan Produksi yang Sesuai
Hubungan antara aplikasi dan konfigurasi mesin sangat penting bagi siapa pun yang membeli jalur ekstrusi pipa PE. Produsen tidak boleh hanya menentukan jalur berdasarkan jumlah output yang diinginkan, karena diameter pipa, ketebalan dinding, kelas resin, kelas tekanan, persyaratan pendinginan, dan penanganan produk semuanya dapat memengaruhi konfigurasi peralatan.
| Aplikasi Pipa PE | Karakteristik Produk Umum | Persyaratan Penting Jalur Ekstrusi |
| Pasokan air | Pipa PE berkelas tekanan, berbagai diameter | Output lelehan stabil, ukuran presisi, pendinginan terkontrol |
| Distribusi gas | Pipa PE berkelas tekanan dengan dimensi terkendali | Ketebalan dinding konsisten, kontrol proses andal, penandaan |
| Irigasi pertanian | Pipa/tabung berdiameter kecil atau sedang, sering digulung | Ekstrusi berkecepatan tinggi, pendinginan efisien, kemampuan penggulung |
| Drainase | Pipa drainase dinding padat atau khusus | Cetakan dan sistem penyesuaian ukuran yang tepat, stabilitas dimensi |
| Transportasi fluida industri | Diameter dan kelas tekanan spesifik aplikasi | Kompatibilitas bahan, ekstrusi dan pendinginan yang kuat |
| Pipa laut | Pipa HDPE berdiameter besar | Kapasitas ekstrusi tinggi, pengangkut dan penanganan tugas berat |
| Perlindungan kabel atau pipa | Tabung dan saluran pelindung | Kualitas permukaan, kontrol dimensi, produksi fleksibel |
| Pipa prainsulasi | Jaket pelindung luar HDPE | Diameter akurat, bulat, dan kualitas permukaan stabil |
| Aplikasi pertambangan | Pipa PE tugas berat | Throughput tinggi, kemampuan dinding tebal, pendinginan andal |
| Pipa multilayer | Konstruksi dua atau tiga lapisan | Beberapa ekstruder dan distribusi lapisan sinkron |
Tabel ini menjelaskan mengapa “mesin ekstrusi pipa PE” dan “jalur produksi pipa PE” tidak selalu merupakan spesifikasi yang dapat dipertukarkan. Tabung irigasi berdiameter kecil dan pipa infrastruktur 1.000 mm mungkin sama-sama produk PE, tetapi kapasitas ekstrusi, dimensi cetakan, sistem pendinginan, konfigurasi pengangkut, dan persyaratan penanganannya jauh berbeda.
Peralatan Apa Saja yang Termasuk dalam Jalur Ekstrusi Tabung Pipa PE?
Meskipun ekstruder adalah inti dari sistem, ia hanyalah salah satu komponen dari jalur produksi lengkap. Jalur modern lebih baik dipahami sebagai sistem manufaktur yang terkoordinasi, di mana kualitas pipa akhir dipengaruhi oleh setiap unit hilir.
Tahap pertama adalah penanganan bahan. Resin diumpankan ke ekstruder oleh pengumpan otomatis atau sistem pengangkutan vakum, sementara dosing gravimetrik meningkatkan kontrol throughput dan formulasi bahan. Ekstruder kemudian melelehkan, mencampur, dan mengalirkan polimer; zona suhu laras dan geometri sekrup mengontrol kondisi pemrosesan pada tahap ini.
Kepala cetakan menentukan distribusi polimer cair menjadi bentuk tabung. Setelah keluar dari cetakan, peralatan kalibrasi dan pendinginan mengontrol dimensi eksternal dan bulatnya. Kalibrasi vakum sangat penting untuk menjaga geometri stabil, sementara pendinginan air bertahap memungkinkan panas dilepaskan secara bertahap daripada secara tiba-tiba.
Pengangkut memberikan traksi terkontrol. Untuk pipa berdiameter besar, beberapa trek crawler mungkin diperlukan agar gaya tarik didistribusikan merata dan mencegah kerusakan pada permukaan pipa. Tergantung pada produk, jalur dapat menggunakan pemotong tanpa chip atau gergaji, stacker otomatis atau penggulung. Peralatan tambahan opsional dapat mencakup sistem penandaan laser, sistem pengukuran diameter laser, sistem kontrol gravimetrik, sistem pemantauan ketebalan dinding, mesin pembel dan mixer.
Apa yang Menentukan Output Jalur Ekstrusi Pipa PE?
Output ekstruder ditentukan oleh lebih dari sekadar daya motor. Tingkat produksi yang efektif bergantung pada faktor-faktor berikut: diameter dan desain sekrup; kecepatan sekrup; kelas polimer; suhu lelehan; desain cetakan; diameter pipa; ketebalan dinding; kapasitas pendinginan; kecepatan pengangkut; serta stabilitas keseluruhan proses.
Untuk produk berdiameter kecil, konfigurasi dua untai dapat meningkatkan produktivitas dengan memproduksi dua pipa sekaligus, bukan menggandakan jumlah jalur produksi. Misalnya, jalur PE/PPR/PE-RT/PA berdiameter kecil dari Jwell dilengkapi dengan konfigurasi dua pipa untuk produk berukuran 16–75 mm dan mencakup pengangkut yang dikendalikan servo serta peralatan gulung atau potong opsional.
Di ujung lain skala, pipa HDPE berdiameter besar membutuhkan throughput material yang jauh lebih tinggi dan peralatan hilir yang lebih besar. Spesifikasi yang dipublikasikan untuk satu sistem pipa HDPE Jwell menunjukkan model mulai dari 400–800 mm hingga 2.000–3.000 mm, dengan peningkatan output yang tercantum seiring meningkatnya konfigurasi dan daya jalur. Namun, angka-angka ini adalah nilai referensi khusus pemasok, bukan standar industri universal, sehingga kapasitas produksi harus selalu diverifikasi melalui uji coba material menggunakan resin dan spesifikasi pipa aktual dari pembeli.
Faktor Kualitas Apa yang Harus Dikontrol Produsen?
Variabel kualitas terpenting dalam ekstrusi pipa PE adalah diameter luar, ketebalan dinding, bulat, berat per meter, kondisi permukaan, keseragaman bahan, dan stabilitas dimensi. Karena parameter-parameter ini saling terkait, memperbaiki satu variabel proses tanpa memahami dampaknya terhadap bagian lain jalur dapat menimbulkan masalah baru.
Suhu dan tekanan lelehan harus dijaga agar stabil untuk mencegah aliran polimer yang tidak konsisten, yang dapat menyebabkan ketebalan dinding tidak rata atau fluktuasi permukaan. Pipa kemudian harus didinginkan secara seragam oleh proses kalibrasi dan pendinginan agar tetap mempertahankan dimensi yang diinginkan setelah keluar dari bagian penyesuaian ukuran. Kecepatan pengangkut harus disinkronkan dengan output ekstrusi, karena bahkan cetakan yang stabil pun tidak bisa sepenuhnya mengimbangi rasio traksi yang tidak stabil.
Pemantauan online dapat secara signifikan mengurangi waktu antara deteksi penyimpangan proses dan tindakan korektif. Pengukuran diameter laser dapat terus-menerus memantau diameter luar, sementara kontrol berat per meter dapat membantu mengidentifikasi perubahan output material. Untuk pipa bernilai tinggi atau berkelas tekanan, produsen juga harus mempertahankan prosedur pengujian laboratorium yang tercatat dan mencakup persyaratan kinerja mekanik dan hidrostatik yang relevan sesuai standar yang berlaku.
Bagi pembeli, ini berarti evaluasi jalur produksi harus difokuskan pada stabilitas proses daripada output teoretis maksimum. Sebuah mesin yang mampu menghasilkan 1.000 kg/jam belum tentu lebih berguna dibandingkan sistem beroutput rendah jika aplikasi memerlukan toleransi dimensi yang ketat dan produksi yang konsisten dalam periode operasi yang panjang.
Bagaimana Memilih Jalur Ekstrusi Tabung Pipa PE yang Tepat?
Daripada memulai dengan mesin, langkah pertama adalah menentukan pipa jadi. Pembeli harus menentukan kelas bahan, rentang diameter pipa, ketebalan dinding atau persyaratan SDR, kelas tekanan yang berlaku, output yang diinginkan, panjang produksi, metode penggulungan atau pemotongan, warna, persyaratan multilayer, target pasar, dan standar.
Langkah kedua adalah menentukan rentang produksi. Jalur yang dioptimalkan untuk pipa berdiameter 20–110 mm secara fundamental berbeda dari jalur yang ditujukan untuk pipa berdiameter 630–1.600 mm. Jalur berdiameter kecil dapat memprioritaskan kecepatan jalur tinggi, sistem pendinginan ringkas, dan penggulungan, sedangkan jalur berdiameter besar memerlukan throughput lelehan tinggi, sistem pengangkut kuat, kapasitas pendinginan yang luas, dan peralatan penanganan tugas berat.
Langkah ketiga adalah mengevaluasi otomatisasi dan kontrol kualitas. Sistem PLC/HMI, kontrol suhu otomatis, servo haul-off, pengukuran diameter secara online, dan kontrol berat meter dapat mengurangi intervensi manual serta meningkatkan repeatabilitas. Namun, otomatisasi sebaiknya dipilih sesuai dengan kebutuhan produksi yang sebenarnya, bukan hanya dianggap sebagai sekumpulan fitur pemasaran.
Saat mengevaluasi pipa PE dari pemasok seperti kami Jwell, penting untuk melihat lebih jauh dari output utama dan memeriksa konfigurasi proses secara keseluruhan, termasuk desain ekstruder, struktur cetakan, pengukuran vakum, kapasitas pendinginan, tata letak haul-off, sistem pemotongan atau penggulungan, arsitektur kontrol, serta inspeksi online opsional. Sistem PE/HDPE yang dipublikasikan oleh Jwell mengilustrasikan konfigurasi mulai dari produksi pipa berdiameter kecil, tunggal atau ganda, hingga jalur HDPE berdiameter besar. Oleh karena itu, model dan konfigurasi teknis yang tepat harus disesuaikan dengan produk yang diinginkan, bukan hanya dipilih berdasarkan tabel kapasitas umum.
FAQ Tentang Jalur Ekstrusi Pipa Tabung PE
- Untuk apa garis ekstrusi tabung pipa PE digunakan?
Jalur ekstrusi pipa tabung PE digunakan untuk memproduksi pipa dan tabung polietilen secara terus-menerus dengan dimensi dan ketebalan dinding yang terkontrol. Aplikasi umum meliputi pasokan air, distribusi gas, irigasi, drainase, transportasi cairan industri, dan perpipaan pelindung.
- Bahan apa saja yang bisa diproses oleh jalur ekstrusi pipa PE?
Jalur ekstrusi PE dapat dikonfigurasi untuk bahan polietilen seperti HDPE dan MDPE, tergantung pada spesifikasi produk dan desain mesin. Beberapa sistem juga dapat disesuaikan untuk bahan poliolefin terkait atau struktur multilayer.
- Bagaimana jalur ekstrusi pipa PE bekerja?
Jalur tersebut melelehkan resin PE dalam ekstruder dan mendorong lelehan homogen melalui cetakan annular untuk membentuk tabung. Pengukuran vakum, pendinginan, haul-off, serta pemotongan atau penggulungan kemudian menstabilkan dan menyelesaikan pipa.
- Pipa apa saja yang dapat diproduksi oleh mesin ekstrusi PE?
Mesin ekstrusi PE yang sesuai dapat memproduksi tabung berdiameter kecil, pipa irigasi, pipa air, pipa gas, pipa industri, dan saluran HDPE berdiameter besar. Kisaran diameter dan ketebalan dinding yang sebenarnya bergantung pada ekstruder, cetakan, sistem kalibrasi, dan peralatan hilir.
- Apa yang menentukan output jalur ekstrusi pipa PE?
Output bergantung pada desain sekrup, ukuran ekstruder, kelas polimer, diameter pipa, ketebalan dinding, kecepatan sekrup, desain cetakan, dan kapasitas pendinginan. Tingkat produksi yang stabil harus diverifikasi melalui pengujian dengan resin PE asli dan spesifikasi pipa akhir.
- Bagaimana cara memilih jalur ekstrusi pipa tabung PE?
Mulailah dengan spesifikasi pipa akhir, termasuk bahan, diameter, ketebalan dinding, aplikasi, output, dan standar yang berlaku. Kemudian pilih ekstruder, cetakan, sistem pengukuran, pendinginan, haul-off, pemotongan atau penggulungan, serta sistem otomatisasi yang dapat memenuhi persyaratan tersebut secara andal.
Kesimpulan
Jalur ekstrusi pipa tabung PE pada dasarnya adalah sistem pemrosesan polimer kontinu yang dirancang untuk mengubah resin polietilen menjadi pipa berdimensi untuk digunakan dalam infrastruktur, utilitas, pertanian, industri, dan aplikasi khusus. Ekstruder menentukan kualitas lelehan, cetakan menciptakan geometri tabung, dan haul-off mengontrol kecepatan produksi. Kalibrasi dan pendinginan kemudian menetapkan dimensi, sementara peralatan pemotongan, penggulungan, dan inspeksi mengubah pipa yang stabil menjadi produk komersial yang siap pakai.
Oleh karena itu, pertimbangan paling penting saat memilih jalur semacam ini bukanlah sekadar output maksimum. Sistem yang tepat harus sesuai dengan kelas bahan PE, diameter pipa, ketebalan dinding, aplikasi, kapasitas produksi, standar kualitas, dan metode penanganan hilir, sekaligus menyediakan kontrol proses yang cukup untuk memastikan dimensi yang konsisten selama produksi berkelanjutan. Saat membandingkan peralatan ekstrusi, produsen sebaiknya mengevaluasi seluruh rantai proses dan memvalidasi jalur menggunakan resin asli dan spesifikasi pipa yang sebenarnya, bukan hanya membandingkan daya ekstruder atau kapasitas yang diiklankan saja.
 English
 Russian
 Spanish
 Arabic
 German
 French
 Persian
 Turkish
 Bulgarian
 Czech
 Dutch
 Greek
 Indonesian
 Japanese
 Korean
 Polish
 Portuguese
 Romanian
 Slovenian
 Ukrainian